Типовые решение по повышению производительности металлообрабатывающих участков
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий машиностроения
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
Металлообработка – это один из наиболее трудоемких этапов производства изделий из металла. Технологический процесс металлообработки может включать в себя большое количество операций на разных станках, работу которых зачастую очень сложно синхронизировать. Это обуславливает сложность точного предсказания сроков производства и зачастую для гарантирования соблюдения сроков исполнения заказов выполнение производственной программы обеспечивается за счет увеличения норм ресурсного обеспечения. Т.е. на участках формируют высокие уровни запасов заготовок и готовой продукции, формируют повышенную потребность в трудовых ресурсах и оборудовании. Считается, что за счет этих резервов участки могут обеспечить выпуск изделий несмотря на множественные отклонения в производственных потоках (поломки оборудования, высокий уровень брака, несвоевременное материально-техническое обеспечение и т.п.). В действительности это замедляет время реакции на изменения спроса и способствует скрытию проблем, негативное влияние которых постоянно увеличивается. Фактически это приводит к снижению конкурентоспособности предприятия из-за постоянного роста издержек.
В данном типовом решении приведен примеры решений по снижению отклонений в производственных потоках и синхронизации этапов технологической цепочки с целью исключения перепроизводства и излишних запасов.
| Проблема | Причина |
|---|---|
| Низкая производительность процесса | Наличие простоев по причине ожидания окончания подготовки производства Высокий уровень брака |
| Заморозка денежных средств в виде запасов незавершенного производстве | Необходимость в завышенных уровнях страховых запасах в потоке из-за наличия большого количества отклонений (брак, простои по ожиданию МТО , длительные переналадки) |
| Решения | Целевой результат |
|---|---|
| Внедрение системы мониторинга выполнения сменно-суточных заданий на ежечасной основе | Увеличение выработки за счет оперативного реагирования на отклонения |
| Синхронизация производственных участков на основе темпа производства наименее производительного участка | Снижение уровня незавершенного производства и увеличение выработки готовой продукции |
| Поиск и устранение коренных причин отклонений от производственного план | Снижение незапланированных затрат, вызванных производственными проблемами |
Примеры реализованных решений
Пример 1. Снижение времени протекания процесса изготовления кожуха редуктора.
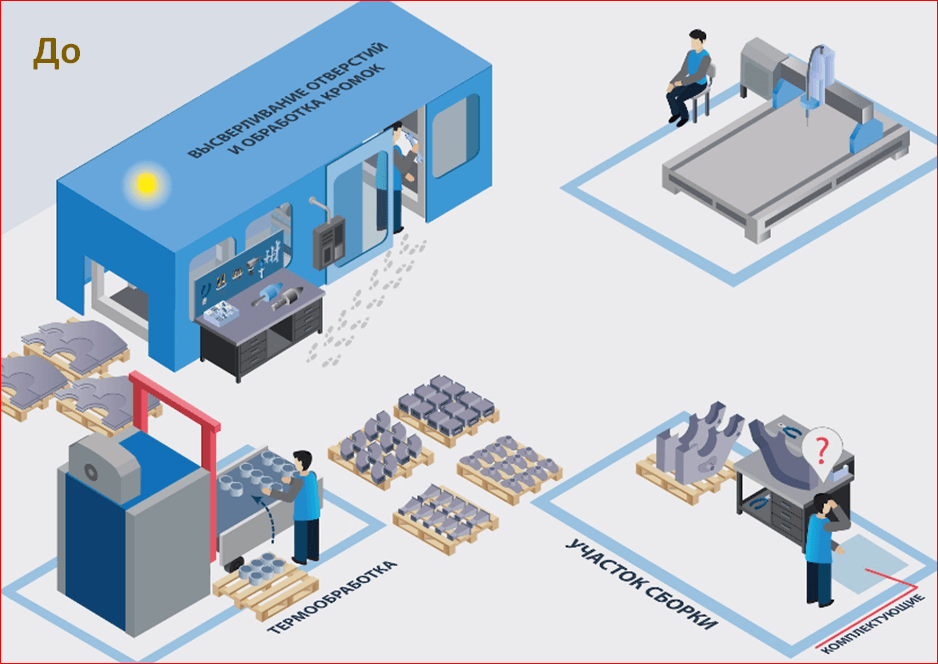
Для снижения количества незавершенных изделий в механосборочном цехе предприятия реализовали следующие мероприятия:
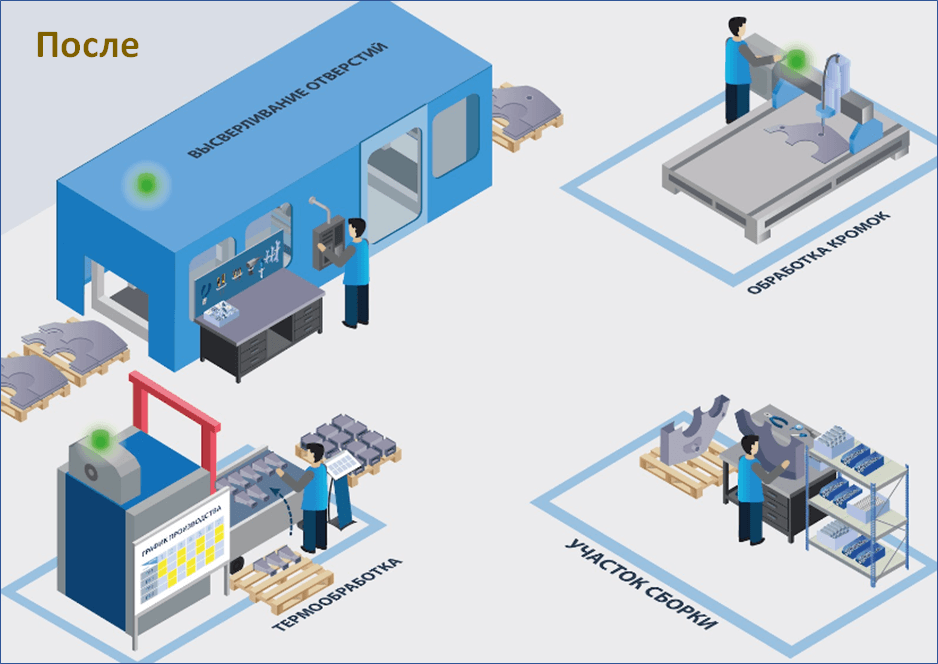
- Проанализировали выработку рабочих участков и выявили участки, ограничивающие производительность всего цеха. Ритмичность изготовления заготовок для этих участков стали определять исходя из их фактической производительности.
- На участках, ограничивающих производительность всего потока, запустили систему фиксации отклонений выполнения производственной программы.
- Выявили и устранили основные причины отклонений реализацией следующих мероприятий:
- Для снижения потерь времени на замену инструментов на участке ЧПУ, стали выполнять часть операций по обработки боковин и обечаек на менее загруженных портальных станках.
- Для исключения простоев участка сборки из-за дефицита комплектующих рассчитали уровень запаса, который нужной держать на рабочих местах на основе среднего расхода за смену. Организовали пополнение запасов на постоянной основе до начала производства.
- Снизили время ожидания термообработки срочных заказов из-за загрузки в печи ненужных для выполнения текущей производственной программы заготовок. Для этого передали функцию по определению очередности обработки в течение смены от операторов сотрудникам ПДО[1] цеха. Для увеличения количества заготовок, загружаемых в печь, за один цикл термообработки провели эксперименты и определили схемы размещения с минимальными расстояниями для каждого типа ДСЕ[2] без снижения качества термообработки. Оптимальные схемы размещения стали указывать в сменно-суточных заданиях.
Результат:
- Увеличение выработки со 0,084 до 0,12 шт./чел. смену, на 42%;
- Снизили средний уровень НЗП с 1132 до 479 шт/мес, на 58%
- Срок изготовления редуктора с 28 до 14 дней, на 50%
Выявить и устранить проблемы позволило применение инструментов: Картирование, Системное решение проблем.
Пример 2. Увеличение выработки на АО «Дальэнергомаш»
На предприятии увеличили количество выпускаемых нагнетательных редукторов для удовлетворения возросшего спроса реализовав следующие мероприятия:
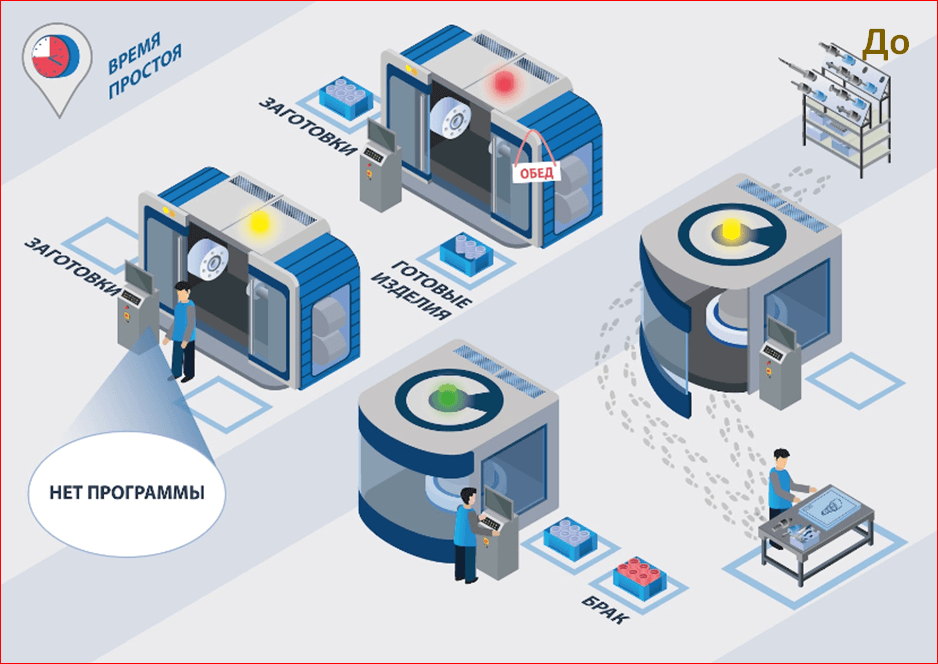
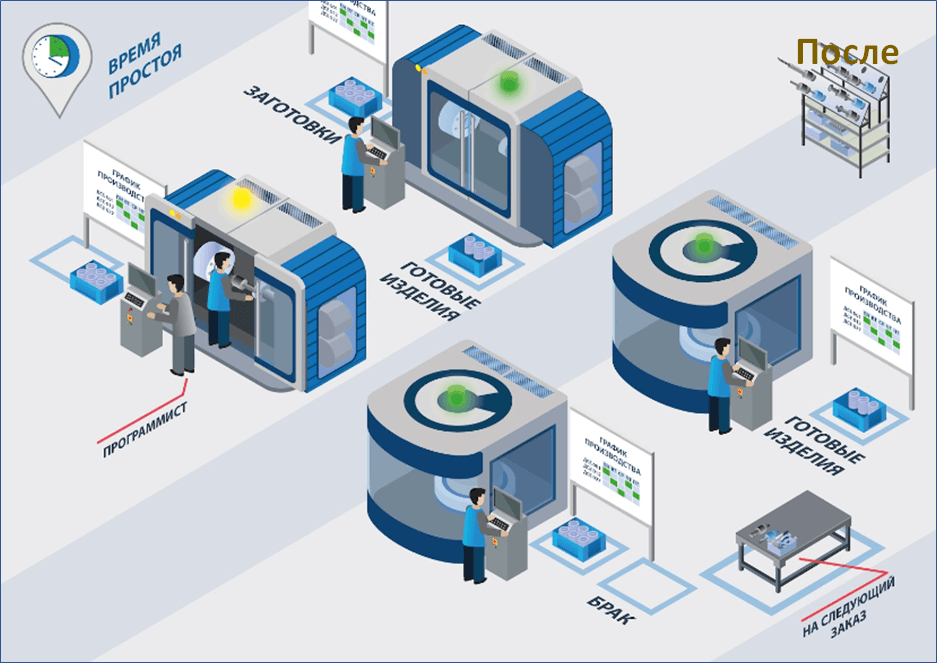
- Снизили простои оборудования по причине несвоевременной разработки программ для станков с ЧПУ. Для этого запустили систему замеров фактических временных затрат на операции обработки для актуализации норм. Это позволило сформировать график производства для станков ЧПУ на неделю и организовывать заблаговременную подготовку программ по нему.
- Для исключения остановок производства в обеденное время для операторов станков ЧПУ ввели плавающие обеденные перерывы.
- Для снижения потерь времени на переналадку станков ЧПУ, стали проводить подготовительные работы в процессе обработки последней в партии детали.
- Внедрили систему сбора статистики по дефектам обработки для наиболее часто повторяющих и затратных дефектов стали проводить поиск коренных причин для исключения их повторения
Результат:
- Увеличение выработки с 1969 до 2983 руб./час, на 42%;
- Снижение времени протекания процесса изготовления нагнетательного редуктора с 1882 до 1203 часов на 36%.
- Экономический эффект 12,7 млн. руб. в год за счет увеличения объемов реализации.
Выявить и устранить проблемы позволило применение инструментов: Картирование, Системное решение проблем.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решение по повышению производительности металлообрабатывающих участков
Полный перечень материалов
Картирование
Маршрутный лист
План-график
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП