Типовые решения для процесса штамповки при производстве металлических изделий
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия производственного сектора
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
Штамповка широко используемый технологический процесс для массового производства плоских и пространственных металлических изделий. Несмотря на то, что штамповка – это высокопроизводительный процесс, изготовление штамповочных изделий характеризуются длительными сроками изготовления. Связано это с тем, что в целях снижения себестоимости изделий, штампованные изделия изготавливаются большими партиями, чтобы расходы, связанные с переналадками, распределились на большое количество изделий. Что в свою очередь приводит к длительным потерям времени на ожидание в очередях на изготовление.
Усугубляет ситуацию то, что наличие производственных проблем (брак продукции, задержки поставок металла, поломки оборудования) приводит к необходимости еще большего увеличения размеров партий, запускаемых в производство. В итоге размеры запускаемых в производство партий зачастую не соответствуют текущей потребности в штампованных изделиях, что приводит к росту их запасов.
Замораживание оборотных средств в запасах имеет ряд существенных негативных факторов: увеличение времени протекания процесса, превращение запасов в неликвиды, сокрытие производственных проблем. Данные проблемы не только полностью нивелируют эффект от снижения себестоимости, но и являются источниками дополнительных затрат:
- затраты на обслуживание запасов (требуются дополнительные площади, потери времени на поиск нужной номенклатуры на складе, больше трудозатраты на формирование тарных мест);
- затраты на обслуживание кредитов для покрытия операционных расходов на период получения прибыли от вложенных в запасы денежных средств;
- затраты на брак, из-за ухудшения потребительских качеств изделий во время хранения или несвоевременного устранения причин.
В текущем типовом решении описаны методы, которые будут способствовать снижению запасов на участках штамповки.
| Проблема | Причина |
|---|---|
| Длительное время выполнения производственных заказов | Длительные переналадки и наличие производственных проблем приводят к необходимости изготавливать изделия крупными партиями, которые обуславливают длительное время ожидания в очередях на изготовление и ограничивают ассортимент выпускаемой продукции. Неупорядоченное размещение заготовок, полуфабрикатов и готовой продукции на территории участка приводит к загромождению цеха, создавая потери времени на поиск нужной позиции, ошибкам при смене материалов. |
| Дефицит оборотных средств, увеличение финансовой нагрузки на предприятие | Планирование, производство и перемещение материалов, полуфабрикатов, готовой продукции осуществляется крупными партиями, что приводит к образованию значительный запасов как на складах, так и в виде незавершенного производства, замораживанию средств предприятия в виде запасов. |
| Типовые решения | Целевой результат |
|---|---|
| Минимизация времени переналадки штамповочного оборудования | Увеличение доступного времени работы оборудования, повышение производительности процесса |
| Минимизация производимой партии продукции | Исключение затрат времени на переходы операторов, межоперационную транспортировку, увеличение выработки операторов. Снижение запасов полуфабрикатов, продукции и материалов. |
| Минимизация объема хранимых продуктов и материалов в рабочих зонах, организация системы своевременного пополнения/ вывоза материалов/ продукта | Повышение производительности операторов. Снижение запасов полуфабрикатов, продукции и материалов. |
| Минимизация образования бракованной продукции. Встраивание в процесс защит от ошибок операторов | Снижение затрат ресурсов на переделку бракованной продукции, минимизация контрольных операций на соответствие характеристик продукции требованиям заказчиков. |
Примеры реализованных решений на ОАО «ТЗТО».
ПРИМЕР 1.
Для сокращения потерь, связанных с межоперационными ожиданиями изготовления и перемещения при помощи кран-балки больших партии заготовок, стали использовать столы для межоперационных передач заготовок по 1 штуке.
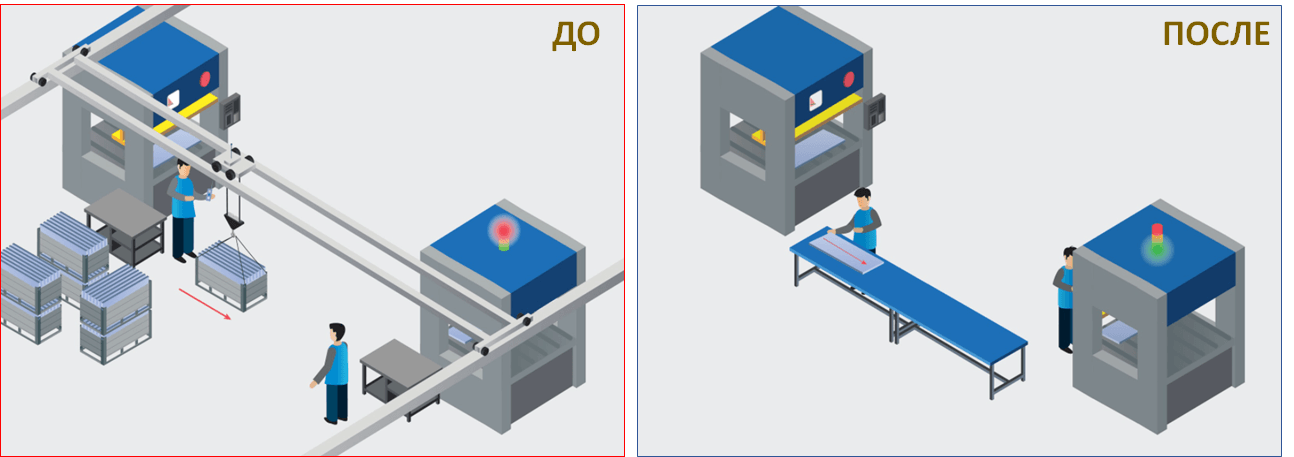
Результат:
- Снижено ВПП штамповки 1 изделия с 362,2 до 253,5 часа, на 30 %.
- Высвобождено денежных средств в виде запасов изделий в потоках 82 734 139 руб.
Выявить и устранить проблемы позволило применение инструмента: «Поток единичных изделий».
ПРИМЕР 2.
Для сокращения потерь времени операторов на поиск и обеспечение доступа к необходимым заготовкам, сократили уровни запасов и организовали упорядоченное размещение на месте хранения заготовок.
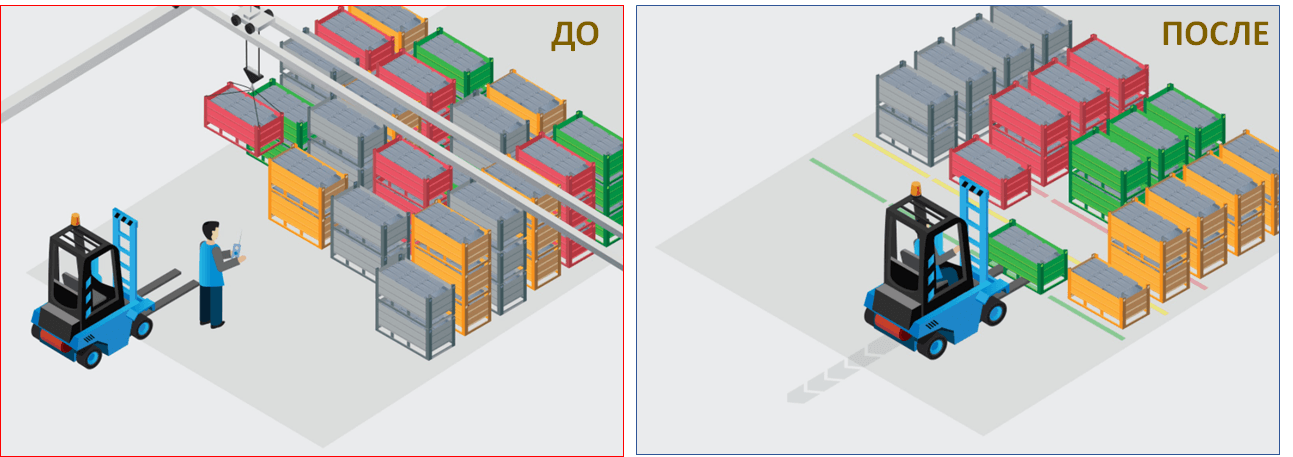
Результат:
- Увеличена выработка с 840 до 940 шт./чел в день, на 12%
- Снижено среднее время пролеживания запасов заготовок с 35,4 до 24,78 часа, на 30 %
Выявить и устранить проблемы позволило применение инструмента: «Организация супермаркетов».
ПРИМЕР 3.
Для минимизации образования бракованной продукции (отсутствие вырубки отверстия) и исключения дополнительной контрольной операции на наличие дефекта, установили в ложементы пресса шпильку, которое не дает установить деталь без отверстия и запустить цикл штамповки.
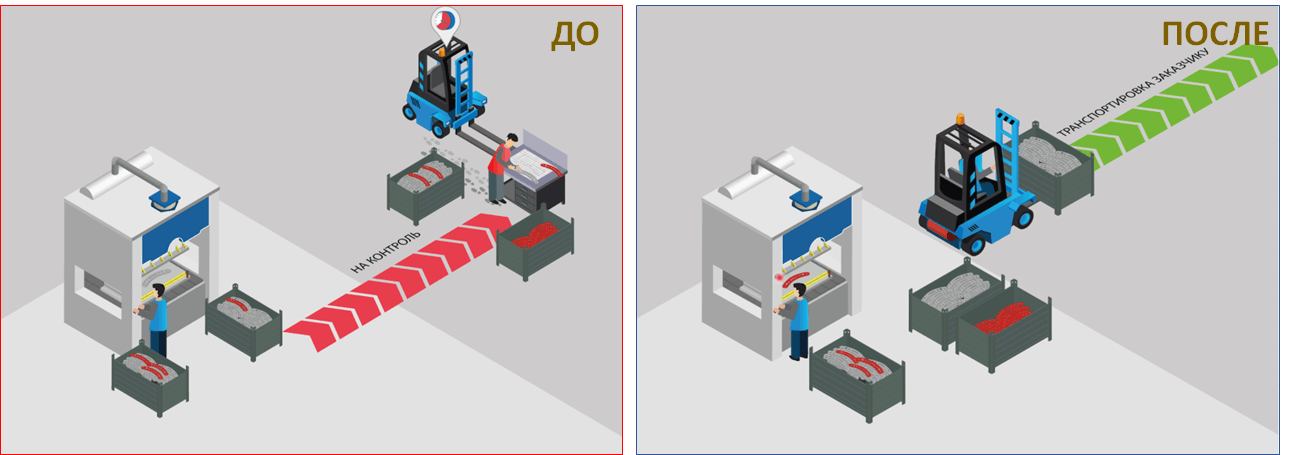
Результат:
- Увеличена выработка с 940 до 1092 шт./чел в день, на 16%
- Снижено количество брака на миллион изделий (ppm) c 827 до 235 шт., на 71%
Выявить и устранить проблемы позволило применение инструмента "Защита от ошибок"
ПРИМЕР 4.
Для снижения времени производства продукции и увеличения объемов производства в соответствии с клиентскими запросами, предприятие реализовало следующие мероприятия:
- Организовали адресное хранение штампов, расположили часто используемые штампы на местах хранения, находящиеся ближе к прессам;
- Исключили время на поиск и подбор подходящих стропов, организовав их хранение на стойке с подписанными крючками.
- Установили калибр проверки геометрии первой изготовленной детали на колеса для обеспечения возможности подкатывать его непосредственно к прессу на время переналадки.
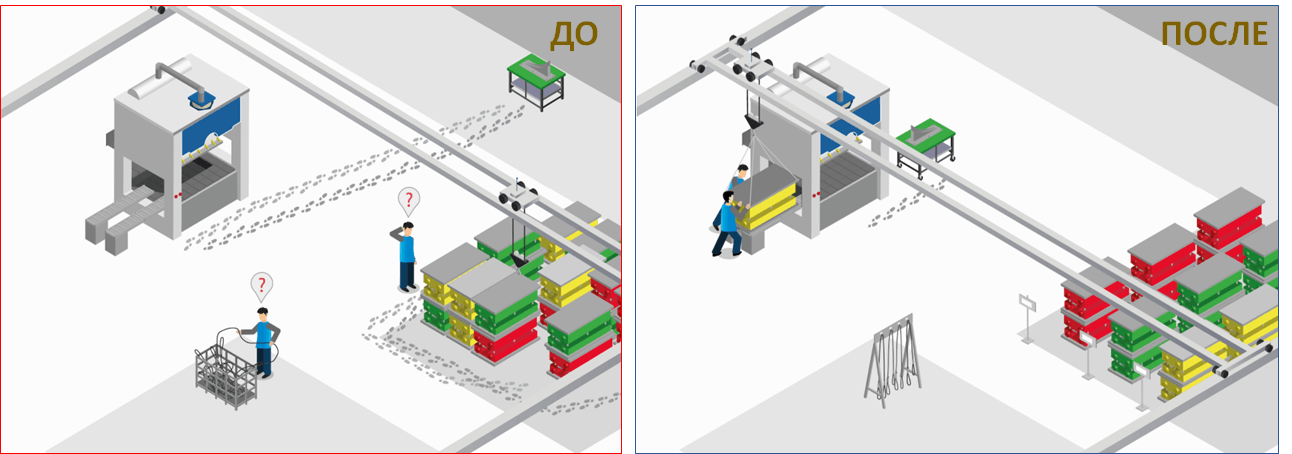
Результат:
- Увеличена выработка с 1233 до 1418 шт./чел в день, на 15%.
- Снижено время переналадки с 1,8 до 1 ч., на 80%.
Выявить и устранить проблемы позволило применение инструмента: «Быстрая переналадка».
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий, находится в ограниченном доступе и предоставляется по заявке.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить"
Приложенные документы
Документы для скачивания:
Типовые решения для процесса штамповки при производстве металлических изделий
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение №2 - Расчет целевого времени переналадки
Приложение №3 - Карта наблюдений переналадки
Приложение №4 - Анализ запасов
Приложение №5 - Стандарт переналадки
Приложение №6 - Лист расчета производственной способности
Приложение №7 - Рыбья Кость
Приложение №8 - Критерии вероятность обнаружения дефекта
Экономический эффект
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП