Типовые решения для процесса производства мебели на металлокаркасе
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
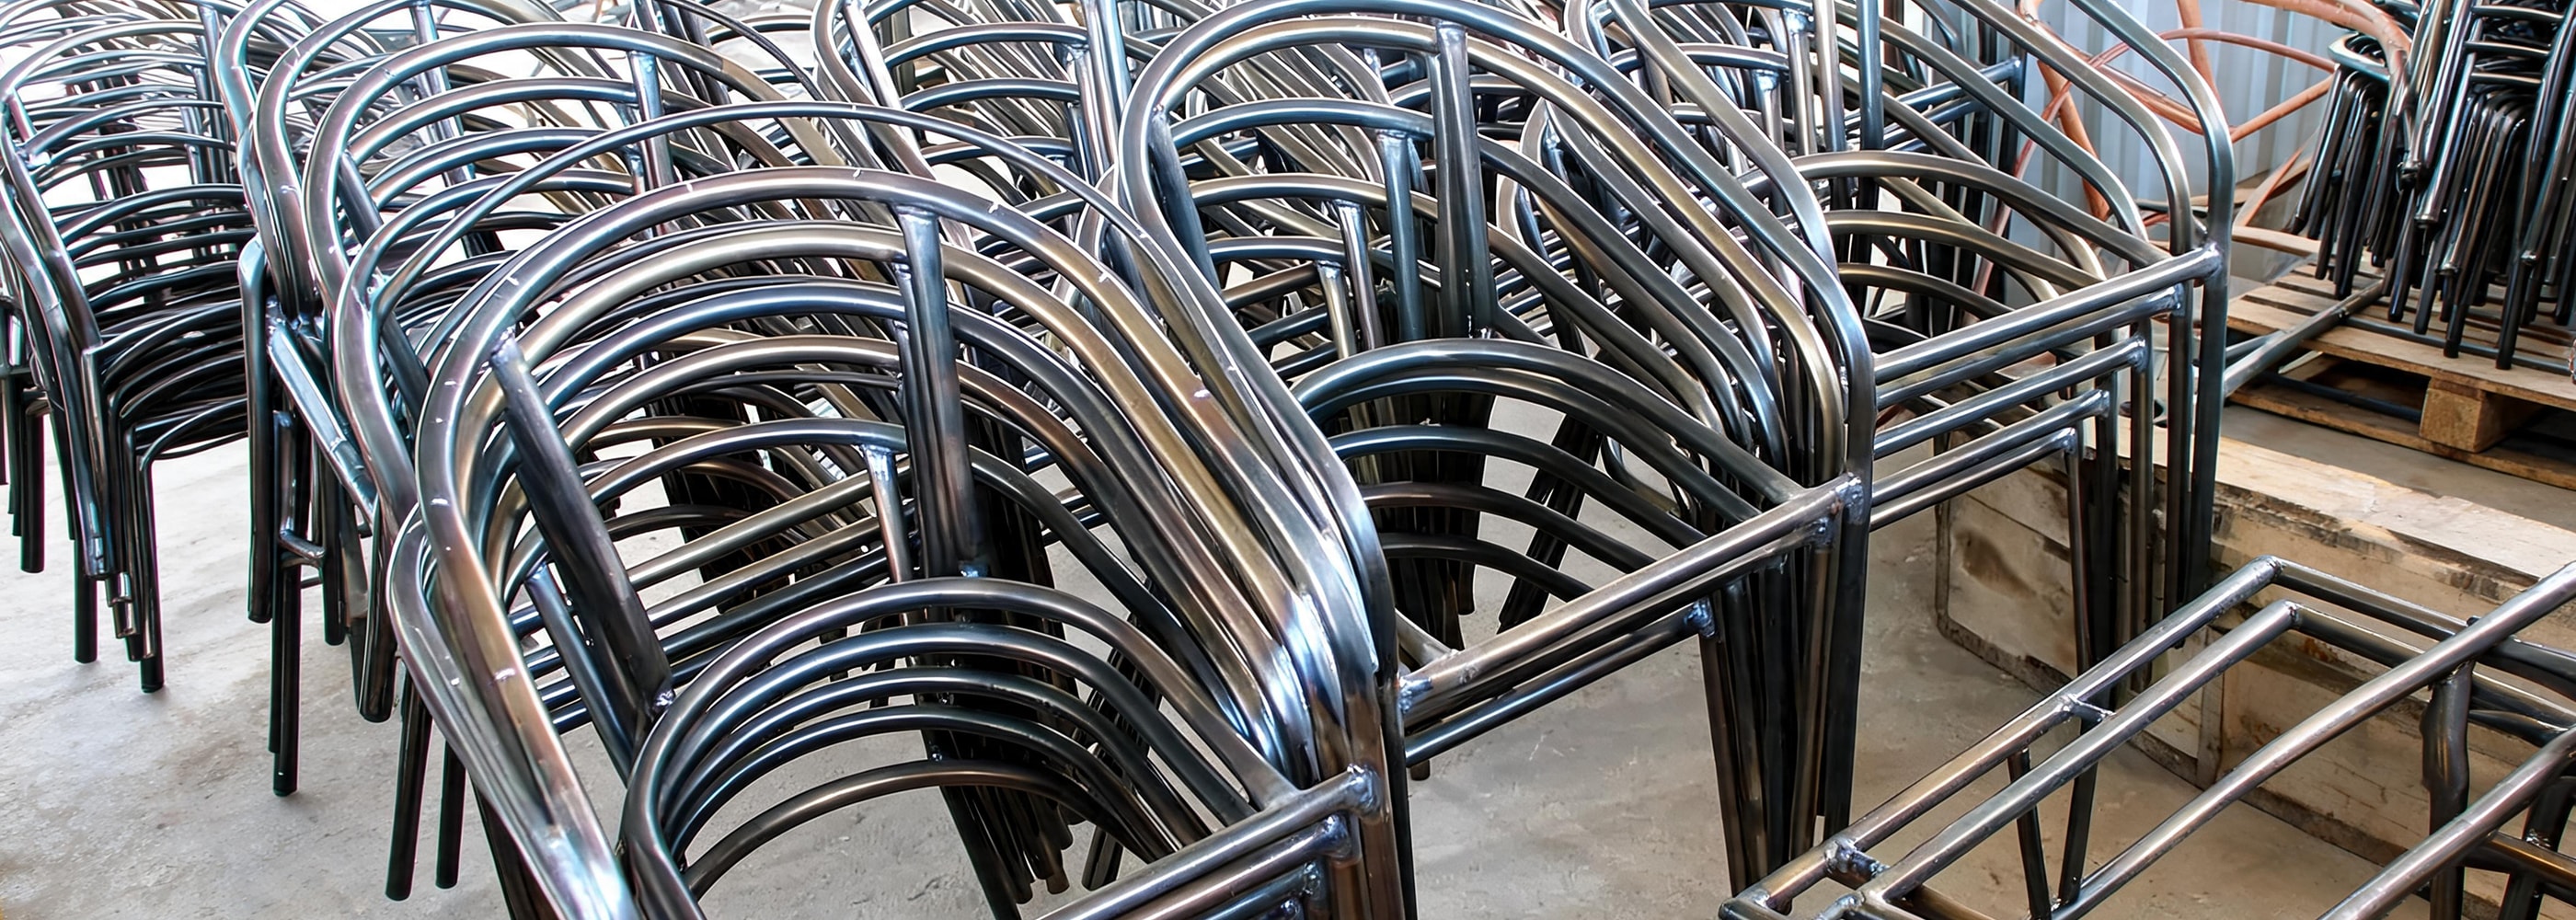
Процесс производства мебели – это трудоемкий технологический процесс, который организован, как правило, с помощью автоматики для полного технологического процесса – от изготовления материала для корпусной основы до готового изделия и вручную для короткого процесса (только сборка) из уже раскроенных материалов.
Для мебели с элементами металлоконструкций, операции механической обработки (гибка, сверление) и последующая сборка происходят ручном режиме с использованием ручного труда операторов, что увеличивает себестоимость конечного продукта и уменьшает прибыль компании, поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
В данном типовом решении даны рекомендации, направленные на снижение потерь за счет сокращения дистанций между рабочими станциями и производственными участками, снижение времени переналадок оборудования при переходе с одного вида продукции на другой, на выявление и устранение потерь внутри самих операций и выстраивание оптимальной загрузки операторов.
| Проблема | Причина |
| Снижение уровня удовлетворенности, потери клиентов в следствие длительных сроков и задержек в исполнении заказов | Длительные сроки выполнения заказов являлись следствием планирования, исполнения и передачи деталей, полуфабрикатов и готовых изделий между рабочими местами, участками, контрольными стендами и на склад крупными партиями |
| Высокая трудоемкость процесса | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке продукции, лишних переходов операторов, простоев по причине ожидания очередности операций |
| Решения | Целевой результат |
| Расстановка оборудования в непосредственной близости друг к другу | Исключение потерь времени на перемещение и транспортировку материалов и деталей, выравнивание потока и исключение потерь времени при простое персонала из-за разности производительности участков и операций. Сокращение размеров производственных партий |
| Организация потока единичных изделий | Исключение и сокращение простоев участков, связанных с ожиданиями завершения выполнения операций для всей партии. Сокращение запасов незавершенного производства, сокращение времени протекания процессов для всей партии |
| Организация рабочих мест по системе 5С | Повышение выработки операторами |
| Минимизация времени переналадки | Снижение времени простоев операторов, связанного со сменой оснастки и поиском инструментов |
Примеры реализованных решений
ПРИМЕР 1. ОАО "ВОТКИНСКАЯ ПРОМЫШЛЕННАЯ КОМПАНИЯ"
Для сокращения времени ожидания поставки заготовок из-за удаленности рабочих мест и ограниченных ресурсов по транспортировке (до 21% рабочего времени сверловщиц), организован поток единичных изделий: сверлильные станки размещены на одном участке с перемещением деталей по скатам, перераспределены операции между рабочими постами.
Для сокращения потерь времени на переналадки и поиск необходимой оснастки для сверлильных станков (составляющие до 13% рабочего времени сверловщицы), доработали систему крепления сверлильной оснастки, изготовили передвижной стенд для хранения оснастки. Разработали и обеспечили операторов переносным комплектом необходимых инструментов.
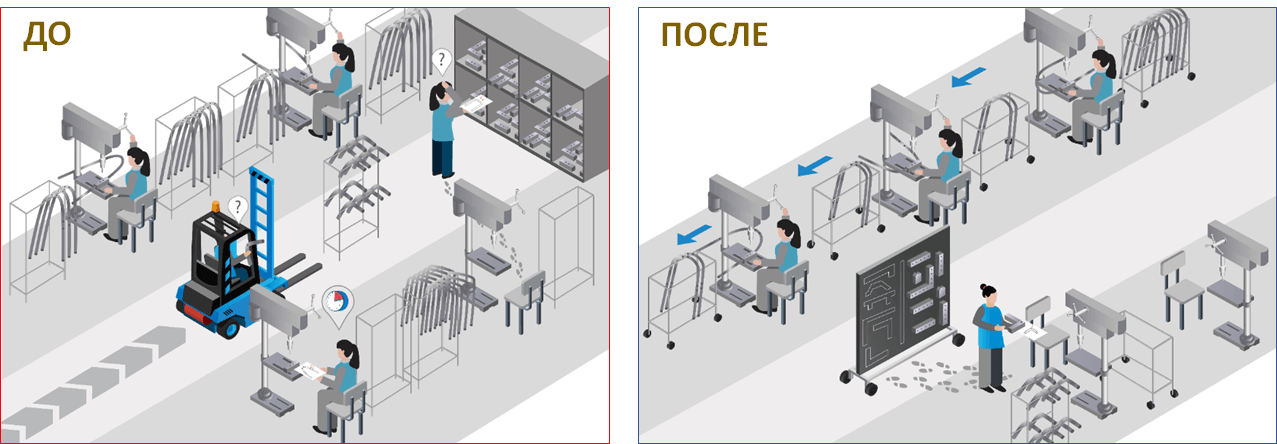
Результат:
- Повышение выработки участка изготовления мебели с 11 до 20 деталей чел./час., на 82%
- Снижение запасов незавершенного производства (заготовок) на участке изготовления мебели с 400 до 247 деталей, на 38%;
- Сокращение длительности процесса переналадки с 10 до 2 мин. на одну переналадку, на 80%;
- Высвобождено 100 м. кв. производственной площади;
- Исключены переработки сотрудников.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Поток единичных изделий
ПРИМЕР 2. АО «ДЕБЮТ»
Для сокращения потерь времени на поиск и перемещение инструментов, оснастки, деталей и комплектующих, что составляло до 25% рабочего времени, провели реорганизацию сборочного участка:
- определили и закрепили зоны размещения материалов, оснастки, комплектующих;
- организовали места хранения деталей на участке, расположив на стеллажах в непосредственной близости от рабочих мест;
- рабочие места сборщиков и упаковщиков организовали в непосредственной близости.
Для сокращения времени изготовления готового изделия из-за потерь на межоперационную транспортировку, высокую трудоемкость отдельных операций внесены изменения в технологический процесс:
- исключили из процесса операции: мойка, сверловка, зенковка за счет осуществления резки металла лазером;
- унифицировали операции по сборке спинок и сидений;
- исключили сварочную операцию «приваривание прутка»;
- изменили способ и вид упаковки готовых изделий.
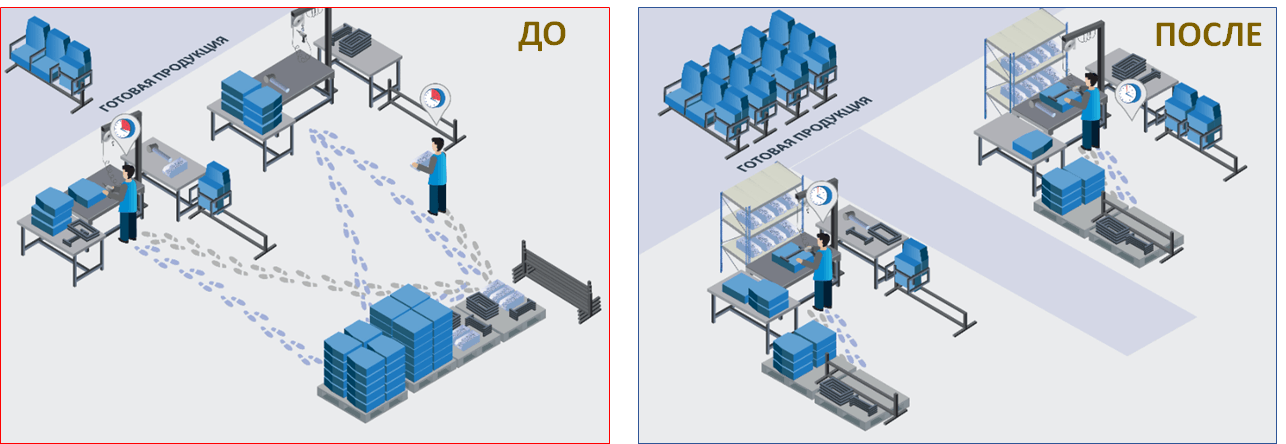
Результат:
- Повышение производительности с 5,8 до 9,4 шт./час, на 62%;
- Сокращение незавершенного производства с 10 до 4 шт.(комплектов), на 60 %.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма спагетти, 5С на производстве
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процесса производства мебели на металлокаркасе
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 3_Производственный анализ_шаблон
Приложение 4_Стандарт разметки производственных площадей
Приложение 5_Чек-лист 5С_v3
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП