Типовые решения для процесса изготовления прочих машин специального назначения
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия общей промышленности
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
Процесс изготовления машин специального назначения сложный и многоэтапный. Операции сборки, механической обработки металлов различными способами, сборка и проведение испытаний представляют основу технологического цикла, преобразования материалов и комплектующих в готовую продукцию для реализации.
Механическая обработка и сборка происходит с использованием ручного труда операторов, что увеличивает себестоимость конечного продукта и уменьшает прибыль компании. поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
В данном типовом решении даны рекомендации, направленные на снижение потерь за счет сокращения дистанций между рабочими станциями и производственными участками, организации рабочих мест с участием производственного персонала.
| Проблема | Причина |
|---|---|
| Снижение уровня удовлетворенности, потери клиентов в следствие длительных сроков и задержек в исполнении заказов | Длительные сроки выполнения заказов являлись следствием планирования, исполнения и передачи деталей, полуфабрикатов и готовых изделий между рабочими местами, участками, контрольными стендами и на склад крупными партиями |
| Низкая выработка операторов | Самостоятельное снабжение операторами своих рабочих мест материалами и комплектующими, значительная удаленность рабочих мест от мест складирования материалов и комплектующих, длительное время поиска необходимого инструмента |
| Высокая трудоемкость процесса | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке продукции, лишних переходов операторов, простоев по причине ожидания очередности операций |
| Решения | Результат |
|---|---|
| Поток единичных изделий | Сокращение времени протекания производственных процессов, запасов незавершенного производства |
| Организация рабочих мест по системе 5С | Повышение выработки операторами |
| Зонирование и маркировка мест хранений | Снижение затрат времени на поиск и транспортировку продукта |
| Стандартизированная работа, проведение перебалансировки | Обеспечение оптимальной и равномерной загрузки операторов, увеличение выработки |
Примеры реализованных решений
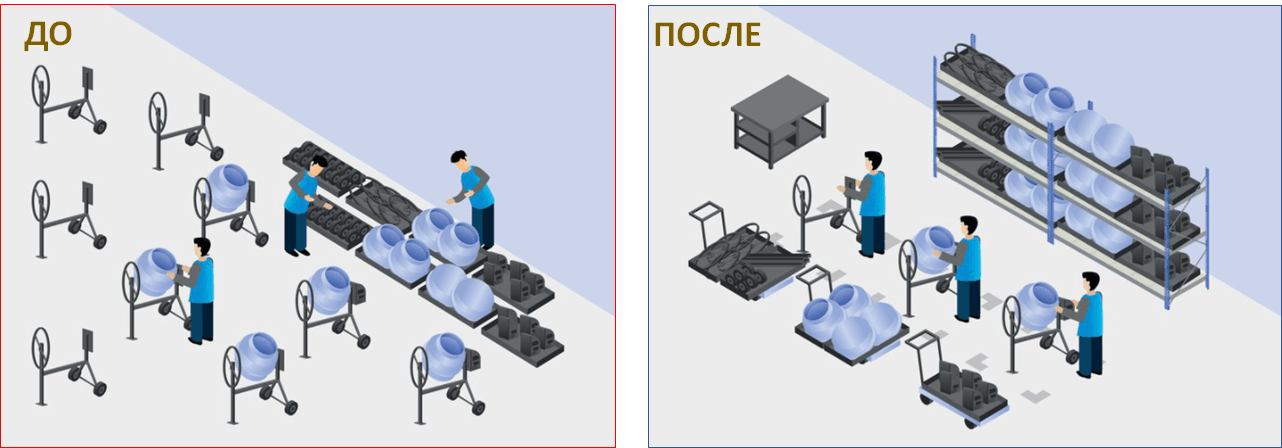
ПРИМЕР 1. ОАО "ЛЕБЕДЯНСКИЙ ЗАВОД СТРОИТЕЛЬНО-ОТДЕЛОЧНЫХ МАШИН". Повышение производительности участка сборки крупных бетономешалок
Для сокращения потерь времени операторов на перемещение за необходимыми материалами и деталями, вследствие удаленности мест сборки от поддонов с комплектующими и инструментом:
- произвели перепланировку участка: организовали поточно-постовую сборку из 3-х рабочих мест с равномерным распределением операций по времени;
- организовали места хранения деталей на участке, расположив на стеллажах в непосредственной близости от рабочих мест;
- разместили тележки с инструментом и малогабаритными комплектующими рядом с рабочим местом.
Результат:
- Повышение производительности участка сборки с 4 до 10 изделий смену, на 150%;
- Сокращение незавершенного производства с 12 до 3 изделий, на 75%;
- Высвобождение 40 м2 площадей.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Поток единичных изделий, Матрица компетенций.
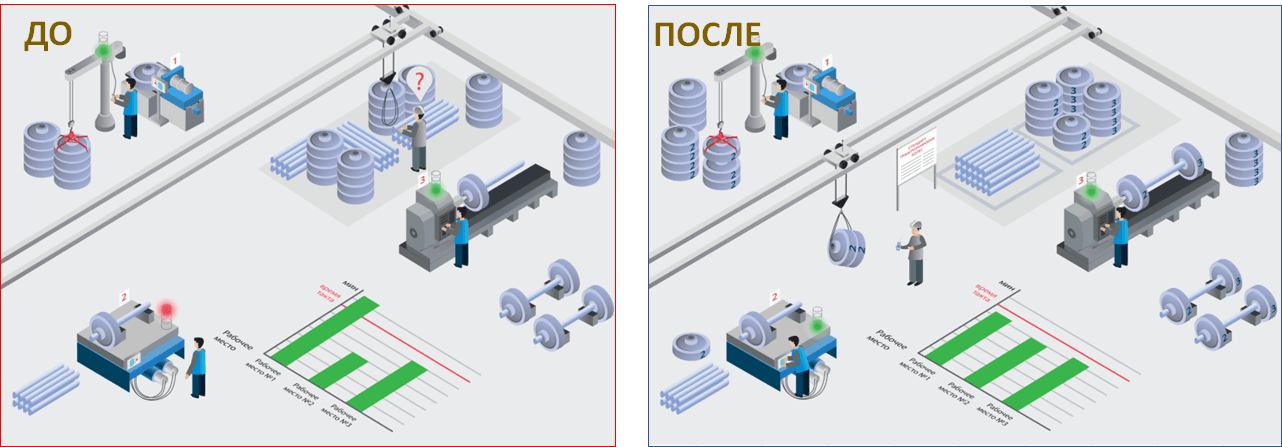
ПРИМЕР 2. ООО "МЕТМАШУФАЛЕЙ". Повышение эффективности сборки колесных пар
Для сокращения потерь рабочего времени операторов из-за не равномерной загрузка на участке изготовления колесных пар выполнили перераспределение операций
Для сокращения простоя операторов по причине ожидания заготовок, разработали правила транспортировки и стандартизировали работу транспортировщика.
Результат:
- Повышение выработки участка с 7 до 10 колесных пар в смену, на 43%;
- Сокращение незавершенного производства в потоке с 111 до 53 комплектов, на 48%;
- Сокращение времени подготовительных работ с 40 до 20 минут в смену, на 50%.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Перебалансировка,5С на производстве
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процесса изготовления прочих машин специального назначения
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 7_Стандарт разметки производственных площадей
Приложение 8_Чек-лист 5С
Приложение 9_Матрицы компетенций и план обучения_шаблон
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП