Типовые решения для производственной линии изготовления гофрированного картона
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия производственного сектора
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
Производство гофрокартона представляет собой цепочку технологических операций преобразования исходного сырья в продукцию для реализации. Технологический процесс в основном полностью автоматизирован. От обслуживающего персонала требуется только своевременная подача бумаги (картона) на валы, а также укладка готового гофрокартона на поддоны. От стабильности работы оборудования напрямую зависит стабильность отгрузки заказов потребителю. Поэтому проекты по снижению времени простоя оборудования могут принести значительные экономические эффекты.
Для увеличения объемов выпуска продукции имеющимися мощностями необходимо увеличивать производительность линий за счет увеличения доступного времени работы оборудования. Одним из предлагаемых улучшений, направленных на увеличение производительности оборудования, является внедрение Автономного обслуживания оборудования производственным персоналом и снижение времени переналадки оборудования при переходе с одной продукции на другую.
| Проблема | Причины |
|---|---|
| Низкая выработка производственного оборудования. | 1.Простои оборудования на переналадку могут достигать 40% рабочего времени. При выполнении самой переналадки оборудование простаивает в ожидании начала работ, наличие в процессе ненужных операций по перекладке и промежуточной транспортировке инструментов и оснастки, лишних переходов операторов приводит к увеличению времени переналадки. 2. Аварийные простои оборудования. |
| Образование бракованной продукции или работа на скоростях ниже паспортных значений | Подача на участок заготовки гофрокартона, с неотлежавшим технологическим временем кристаллизации клея приводит к короблению гофрокартона. |
| Типовые решения | Целевой результат |
|---|---|
| Минимизация времени переналадки оборудования. | Увеличение доступного времени работы оборудования, повышение производительности процесса. |
| Внедрение Автономного обслуживания оборудования производственным персоналом | Снижение аварийных простоев оборудования |
| Подача сырья по графику с учетом времени «созревания» продукции | Увеличена загрузка оборудования и исключены трудозатраты на сортировку бракованного материала. Увеличение скорости работы оборудования (до паспортных параметров) без ухудшения качества продукции |
Примеры реализованных решений
ПРИМЕР 1. ЗАО «ЯЗУМ»
Для снижения времени простоя оборудования BOXMAKER 1224 введен табель учета работы оборудования, проведена дефектовка оборудования, стандартизировали процесс переналадки, организовали зону хранения оснастки.
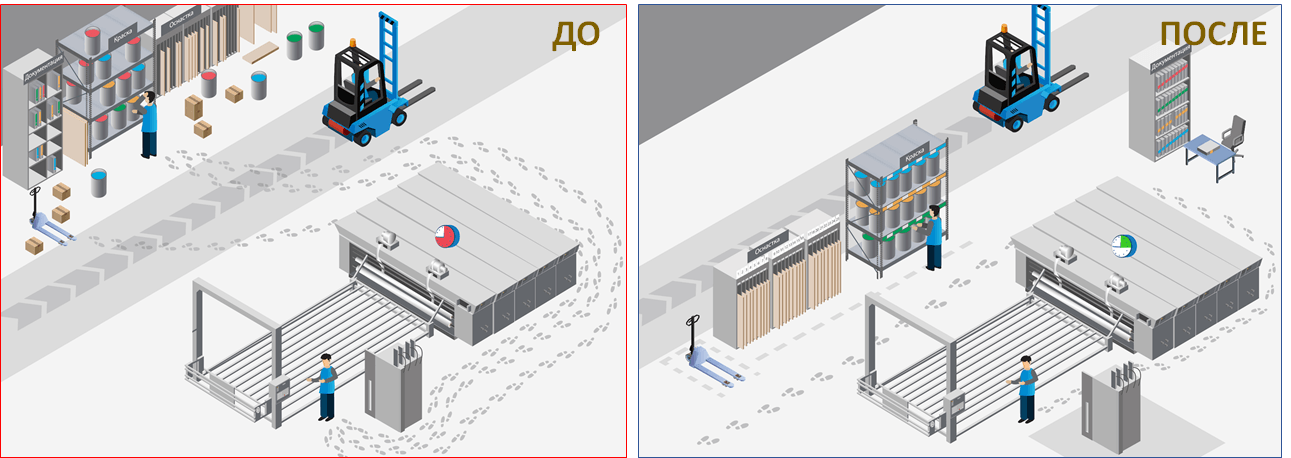
Результат:
- Повышение эффективности работы оборудования (ОЕЕ) с 36 до 55 %, на 53%;
- Увеличение выработки с 79058 до 96846 шт., на 6,5% без увеличения численности персонала;
- Улучшение качества выпускаемой годной продукции с 99,65% до 99,9 %.
- Сокращение времени переналадки с 30 до 17 мин, на 57%.
Выявить и устранить проблемы позволило применение инструментов:
Быстрая переналадка, Анализ эффективности оборудования, Автономное обслуживание.
ПРИМЕР 2. ООО «ГОФРОТАРА»
Для снижения времени простоя линии Р-660 внедрен производственный анализ работы оборудования, выявлены основные причины простоя оборудования (аварийные поломки оборудования и длительная переналадка). Внедрено самостоятельное обслуживание оборудования за счет разработки карт автономного обслуживания и обучения операторов, организовано проведение процесса переналадки с параллельным выполнение операции переналадки за счет привлечения дополнительных операторов, стандартизирован процесс переналадки.
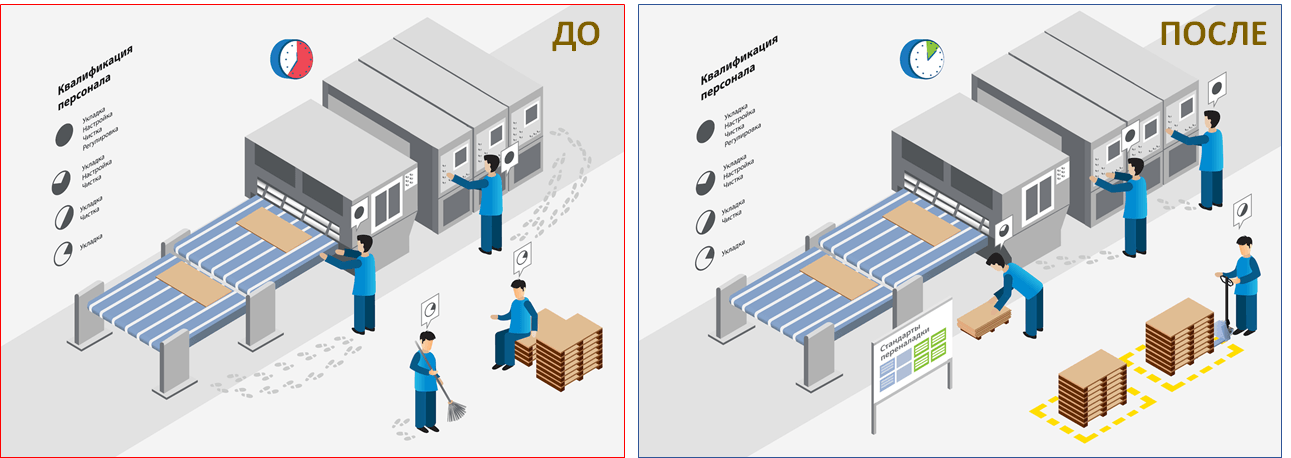
Результат:
- Увеличение выработки с 6 127 до 7 161 шт., на 17%, без увеличения численности персонала;
- Повышение эффективности работы оборудования (ОЕЕ) с 26,2 до 35 %, на 35%;
- Снижение времени переналадки с 32,7 до 24, 7 мин, на 24,5%;
- Снижение запасов в потоке с 83 600 до 70 136 кв.м., на 16%;
- Снижение время протекания процесса с 3 209 до 2 682 мин., на 19%.
Экономический эффект: 19,9 млн. рублей в месяц*
Выявить и устранить проблемы позволило применение инструментов:
Производственный анализ, Быстрая переналадка, Анализ эффективности оборудования, Автономное обслуживание., Матрица компетенций.
* - Согласно информации предприятия
ПРИМЕР 3. ООО «Мастер-ПАК»
Для снижения простоев оборудования из-за переборки брака или работе на заниженной скорости (по причине «несозревшего» картона) разработано и согласовано с поставщиками сырья графики поставок с учетом времени «созревания» гофрокартона на складе предприятии.
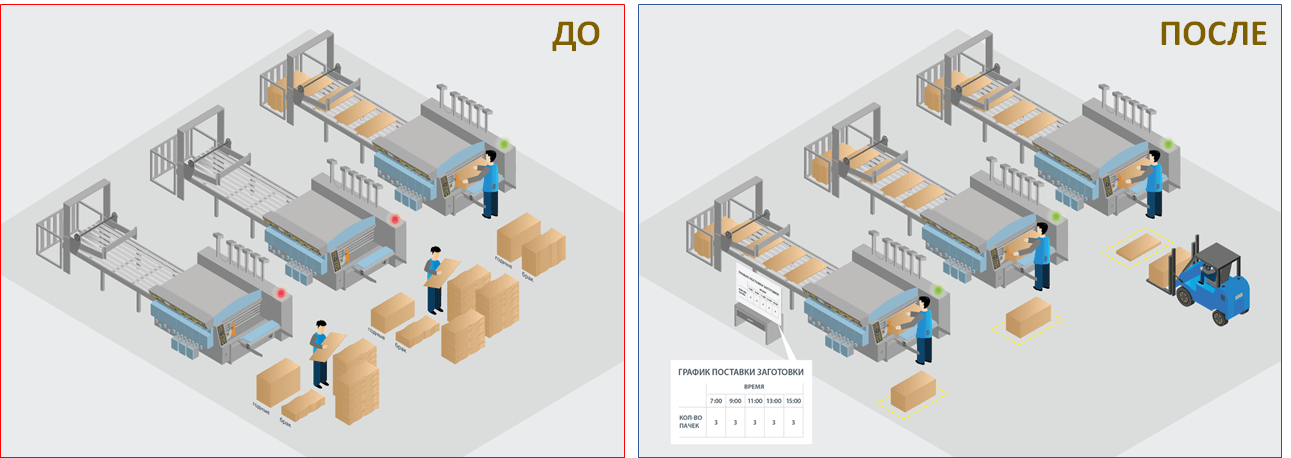
Результат:
- Увеличение ОЕЕ линии переработки с 49 до 77,4%, на 58%.
- Дополнительное производство 2 028 м² картона в смену.
Выявить и устранить проблемы позволило применение инструмента Производственный анализ, Анализ эффективности оборудования.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для производственной линии изготовления гофрированного картона
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Квалификационная матрица машинист ПВА 4р
OEE калькулятор
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП
