Типовые решения для изготовления промышленного холодильного и вентиляционного оборудования
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия производственного сектора
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
Сборочные процессы производства холодильного и вентиляционного оборудования достаточно сложны с точки зрения оптимизации. Множество вариантов исполнения продукции, большого количества опций, каждое изделие может быть уникально и изготовлено на заказ.
В большинстве случаев, на предприятиях используется конвейерный организации производственных потоков, производительность которых зависит от множества факторов, таких как синхронизация выполняемых операций, квалификация операторов, эргономичность рабочих мест, наличие компонентов на рабочих местах в зонах доступа операторов, необходимость изготавливать или доводить детали по месту, необходимость обеспечивать свои рабочие места, количество и загроможденность комплектующими рабочих зон. Перечисленные факторы влияют на трудоемкость, приводят к увеличению длительности циклов работ, процессы разбалансируются из-за чего возникают простои оборудования и персонала и как результат, низкая производительность труда.
Анализ выполняемых работ, исключение излишней обработки, перемещений и ожиданий, выстраивание сбалансированного производственного потока, выравнивание загрузки операторов и оборудования, сокращение дистанций между рабочими местами, возможность организовать гибкую загрузку операторов и оборудования, позволяют исключить простои, повысить производительность, снизить запасы незавершенного производства и сократить длительность процесса.
| Проблема | Причина |
| Срывы сроков плановой отгрузки, невозможность увеличить производительность в ответ на потребности рынка | Наличие в процессе потерь времени на ожидание работников выполнения на соседних рабочих местах, на поиск и транспортировку материалов, полуфабрикатов, подсборок создает необходимость ограничивать плановый объем производства, увеличивать запасы полуфабрикатов и продукции |
| Решение | Целевой результат |
| Организация процесса по принципу «потока единичных изделий» | Сокращение длительности цикла изготовления продукции, сокращение запасов незавершенного производства |
| Выравнивание загрузки, производительности участков, оборудования и операторов на всем протяжении процесса производства | Исключение простоев оборудования и операторов, увеличение производительности всего производственного потока |
Примеры реализованных решений
ПРИМЕР 1. ООО "ВЕЗА" Оптимизация потока сборки промышленных кондиционеров.
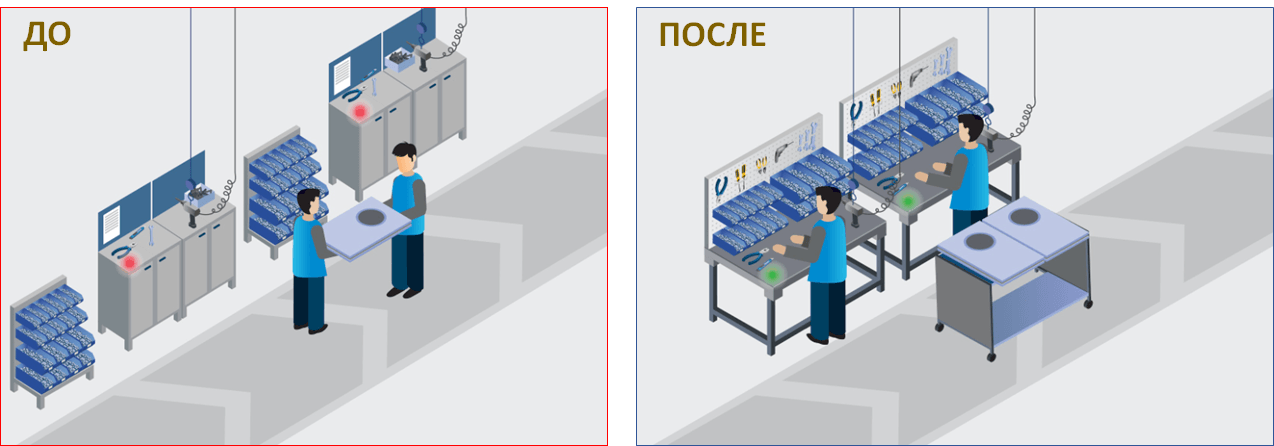
Для сокращения потерь рабочего времени операторов, на поиск необходимых инструментов, деталей и материалов, перемещений операторов до мест размещения деталей и материалов, инструментов, провели изменение конфигурации рабочих мест согласно правилам эргономики и 5С;
Для исключения простоев операторов сборки в ожидании завершения операций на соседний рабочих местах и передачи полуфабрикатов провели анализ загрузки рабочих мест, перераспределили операции между рабочими местами, для рабочих мест, длительность циклов которых значительно отличалась от остальных, вынесли операции за периметр производственной ячейки. Организовали перемещение деталей в основную ячейку.
Для сокращения трудоемкости операций при перемещении полуфабрикатов во время сборки крупногабаритных деталей, внедрили использование транспортных тележек
Результат:
- Повышение выработки участка сборки на 3%;
- Сокращена длительность процесса изготовления партии продукции (время протекания процесса) с 106 до 73 часов, на 31%;
- Сокращено количество запасов в производственном процессе с 105 до 73 комплектов изделий, на 31%
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работаСтандартизированная работа; Производственный анализ; Выравнивание производства
ПРИМЕР 2. ООО "ИЗТТ" Оптимизация протока сборки тепловых вентиляторов класса эконом.
Для сокращения потерь операторов сборки, выраженных в виде:
- Простоев в ожиданиях завершения выполнения работ на предыдущих рабочих местах из-за различной трудоемкости операций;
- Перемещениях операторов между рабочими местами для передачи изделий и полуфабрикатов;
- Перемещений и лишних движений операторов, чтобы получить комплектующие и материалы, размещенные в рабочих зонах, но вне непосредственного доступа;
Провели:
- Внедрили систему диагностики производственный анализ;
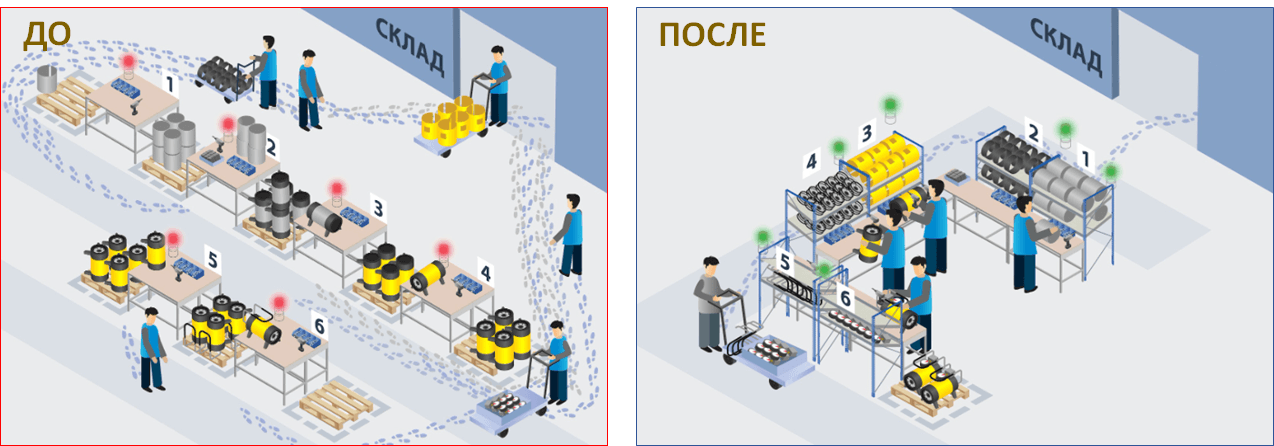
- Разработали новый формат эргономичных рабочих мест, в которых комплектующие подаются сотрудниками логистики непосредственно в зону работы оператора;
- Разместили рабочие места в непосредственной близости друг от друга, сформировав производственные ячейки;
- Провели анализ выполняемых работ, исключили лишние движения, перераспределение операций между операторами, перебалансировку загрузки рабочих мест.
- Разработали регламент работы операторов, провели обучение
Результат:
- Повышение выработки с 5,6 до 6,7 изделий в сутки на одного оператора, на 20%;
- Сокращена длительность процесса изготовления (время протекания процесса) с 51 до 41 часа, на 20%;
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа; Производственный анализ; Выравнивание производства
Пример 3 АО «ГЛАЗОВСКИЙ ЗАВОД МЕТАЛЛИСТ» Оптимизация производства вентиляторов.
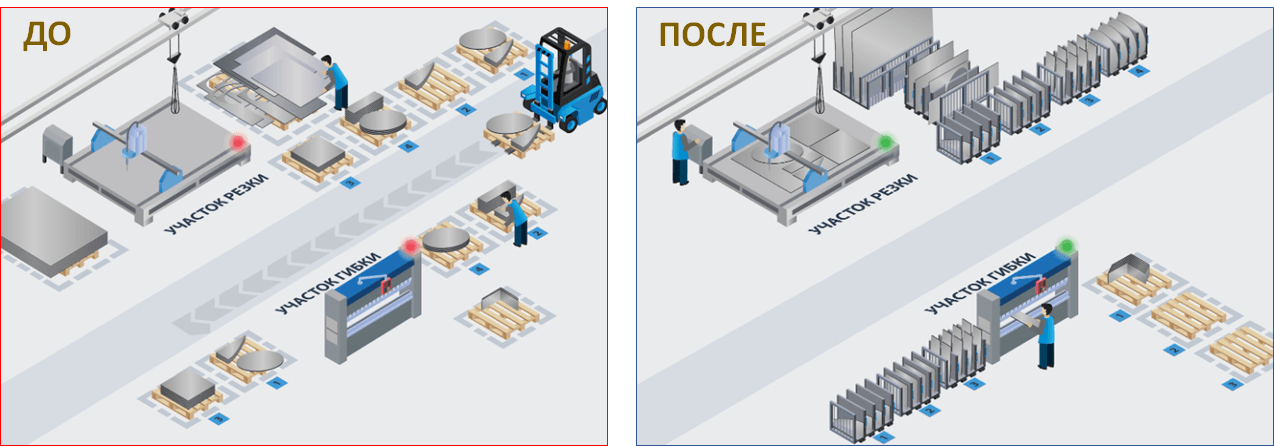
- Для снижения трудоемкости и исключения выполнения излишних операций по перекладыванию и перемещению листов металла перед подачей на раскрой на лазерном станке, а также контроля уровней неиспользуемых отходов на предприятии разработали и внедрили систему вертикального хранения листового металла и деловых отходов.
- Для снижения простоев участков в ожидании поставки деталей из-за нарушения последовательности исполнения плана работ отдельных рабочих мест и передачи полуфабрикатов на последующие переделы, разработана система электронного производственного анализа и управления планами производства в соответствии с приоритетом общепроизводственного плана, не приступать к новому заданию без завершения предыдущего.
- Для сокращения простоев оборудования в ожидании поставки материалов и заготовок по причине потерь деталей при транспортировке и комплектовке, зону подбора и комплектовки заказов непосредственно.
- Для сокращения простоев оборудования и операторов отдельных рабочих мест в ожидании завершения операций наиболее загруженных рабочих мест, провели анализ выполняемых работ, перераспределили операций между рабочими местами (провели перебалансировку).
Результат:
- Повышение выработки с 1564 до 1720 рублей продукции на оператора, на 10%;
- Сокращение запасов незавершенного производства с 4,9 до 3 млн рублей, на 63%
- Сокращение времени протекания процесса с 155 до 109 часов, на 42%
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа; Производственный анализ; Выравнивание производства; Диаграмма спагетти
Пример 4 ООО «ЗАВОД ТЕРРАФРИГО» Повышение производительности потока изготовления рефрижераторов
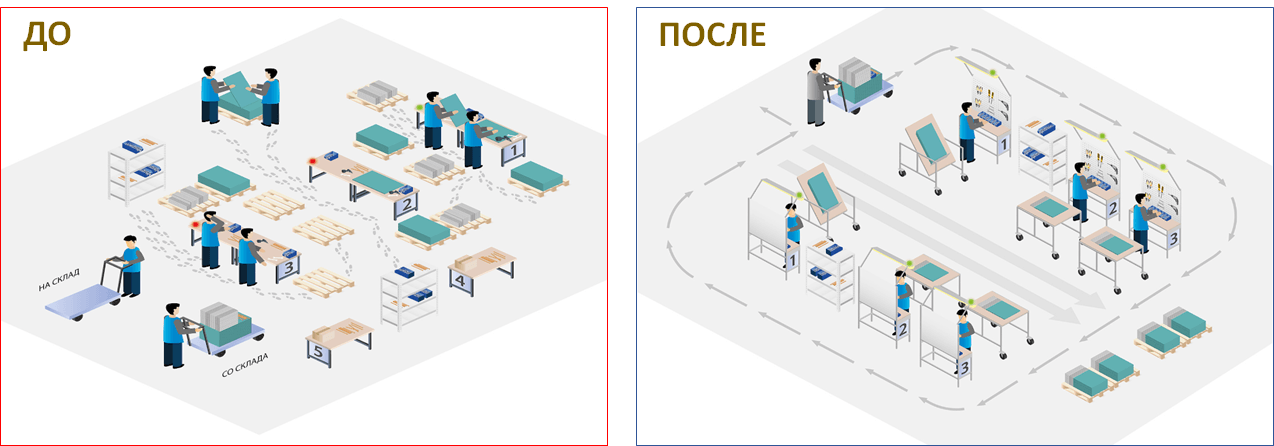
- Для сокращения простоев операторов в производственном потоке по причине различной длительности циклов операций, для сокращения избыточных запасов комплектующих и полуфабрикатов, а также своевременного выявления дефицита материалов и остановки производства, изучили последовательность выполнения операций, провели хронометражи, исключили лишние движения и перемещения, перераспределили операции между рабочими местами в соответствии с временем такта.
- Для снижения трудоемкости операций организовали сборку и перемещение полуфабрикатов в производственном потоке при помощи передвижных тележек, снабженных поворотными столами.
- Для сокращения запасов незавершенного производства ограничили количество полуфабрикатов (изделий в процессе сборки) в соответствии с количеством транспортных тележек.
Результат:
- Повышение выработки участка сборки с 12,8 до 25 машинокомплектов в смену, на 95%;
- Высвобождение 2 человек;
- Высвобождение с 16 до 14 тыс. кв. м. производственных площадей для расширения производства;
- Сокращение времени выполнения заказа с 350 до 203 часов, на 58%
- Снижение запасов с 310 до 159 комплектов, на 48%
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа; Производственный анализ; Выравнивание производства
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для изготовления промышленного холодильного и вентиляционного оборудования
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 3 Лист прослеживаемости
Приложение 4 Бланки СР
Приложение_6 Уровень эргономических рисков на рабочих местах
Приложение 8 Пример перебалансировки ИЗТТ
Приложение 9 Правила перемещения
Приложение 10 СОП
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП