Типовые решения для процесса производства резинотехнических изделий
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия производственного сектора
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
Производство резинотехнических изделий (РТИ) является одним из самых сложных технологических процессов, включающего в себя:
- изготовление «сырой» резиновой смеси посредством пластикации (физической и химической) каучука и смешением с компонентами (активными и инертными наполнителями, антиоксидантами, мягчителями, красителями, вулканизующими агентами, ускорителями и активаторами);
- формование заготовок и полуфабрикатов методом экструзии самой резиновой смеси и каландрования (нанесения резиновой смеси на армирующие материалы);
- сборку изделий в соответствии с конструкторской документацией;
- вулканизацию собранных изделий в пресс-формах или автоклавах, когда происходит переход резиновой смеси из вязкотекучего в высокоэластическое состояние, обеспечивающее готовому изделию требуемые эксплуатационные характеристики.
Отличительной особенностью производства РТИ является широкий ассортимент, поскольку изделия применяется практически во всех сферах деятельности.
Процесс производства резинотехнических изделий представляет собой как полностью автоматизированные технологические переделы (резиносмешение, экструзия, вулканизация) так и высокую долю ручного труда на закройных, сборочных и финишных операциях, что помимо высокой стоимости сырья и энергоемкости производства увеличивает себестоимость конечного продукта и уменьшает прибыль компании, поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
В данном типовом решении даны рекомендации, направленные на снижение потерь за счет сокращения дистанций между рабочими станциями и производственными участками, снижение времени переналадок оборудования при переходе с одного вида продукции на другой, на выявление и устранение потерь внутри самих операций и выстраивание оптимальной загрузки операторов
| Проблема | Причина |
| Снижение уровня удовлетворенности, потери клиентов в следствие длительных сроков и задержек в исполнении заказов | Длительные сроки выполнения заказов являлись следствием планирования, исполнения и передачи деталей, полуфабрикатов и готовых изделий между рабочими местами, участками, контрольными стендами и на склад крупными партиями |
| Высокая трудоемкость процесса | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке продукции, лишних переходов операторов, простоев по причине ожидания очередности операций |
| Решение | Целевой результат |
| Расстановка оборудования в непосредственной близости друг к другу | Исключение потерь времени на перемещение и транспортировку материалов и деталей, выравнивание потока и исключение потерь времени при простое персонала из-за разности производительности участков и операций. Сокращение размеров производственных партий |
| Минимизация времени переналадки | Снижение времени простоев операторов, связанного со сменой оснастки и поиском инструментов |
Примеры реализованных решений
ПРИМЕР 1. ООО "БАРНАУЛ РТИ" Снижение себестоимости производства каландрованной ткани
Для сокращения времени простоев оборудования, связанных с ожиданием транспортировки на стыковку, проведения операции стыковки рулонов и разбраковки каландрованной ткани (составляющие до 43% рабочего времени), выполняемых на других участках:
- восстановили ранее списанное оборудование: стыковочный станок и разбраковочный барабан;
- установили оборудование в непосредственной близости к каландру, встроив в производственный поток с учетом технологической последовательности выполнения операций.
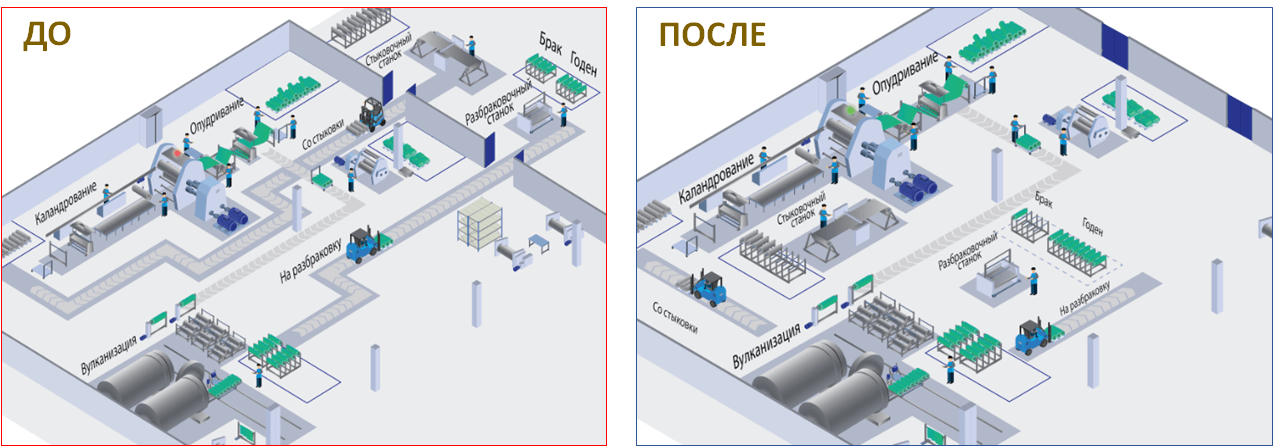
Результат:
- Снижение себестоимости продукции с 513 до 436 руб., на 15 %;
- Повышение выработки участка каландрования тканей с 300 до 600 метров в смену., на 100%
- Снижение запасов незавершенного производства на участке каландрования тканей с 963 до 428 тыс. руб, на 56%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма Спагетти
ПРИМЕР 2. АО «ВОЛЖСКРЕЗИНОТЕХНИКА»
Для сокращения потерь времени операторов на поиск и передачу заготовок на участке обработки (достигавшее 50 минут в смену, что составляло 10,5% рабочего времени), и на формирование транспортной партии для отправки на склад готовой продукции (19% рабочего времени):
- изменили схему движения заготовок на участке, рабочие места разместили в соответствии с технологическим процессом;
- доработали тару, выполнив ее закрытой с установленной дверью, исключив рассыпание упакованной продукции при перемещении на склад.
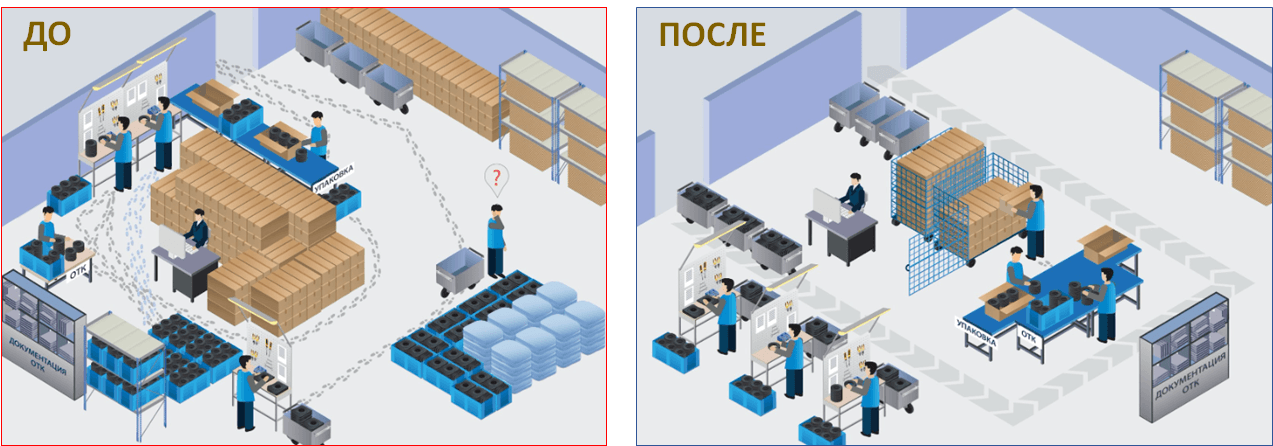
Результат:
- Повышение производительности с 91 до 132 шт.чел./час, на 39%;
- Сокращение незавершенного производства с 226 до 185 тыс.шт., на 18 %.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма спагетти, Быстрая переналадка
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процесса производства резинотехнических изделий
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП