Типовые решения для организации потока единичных изделий при производстве арматуры трубопроводной
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий машиностроения
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
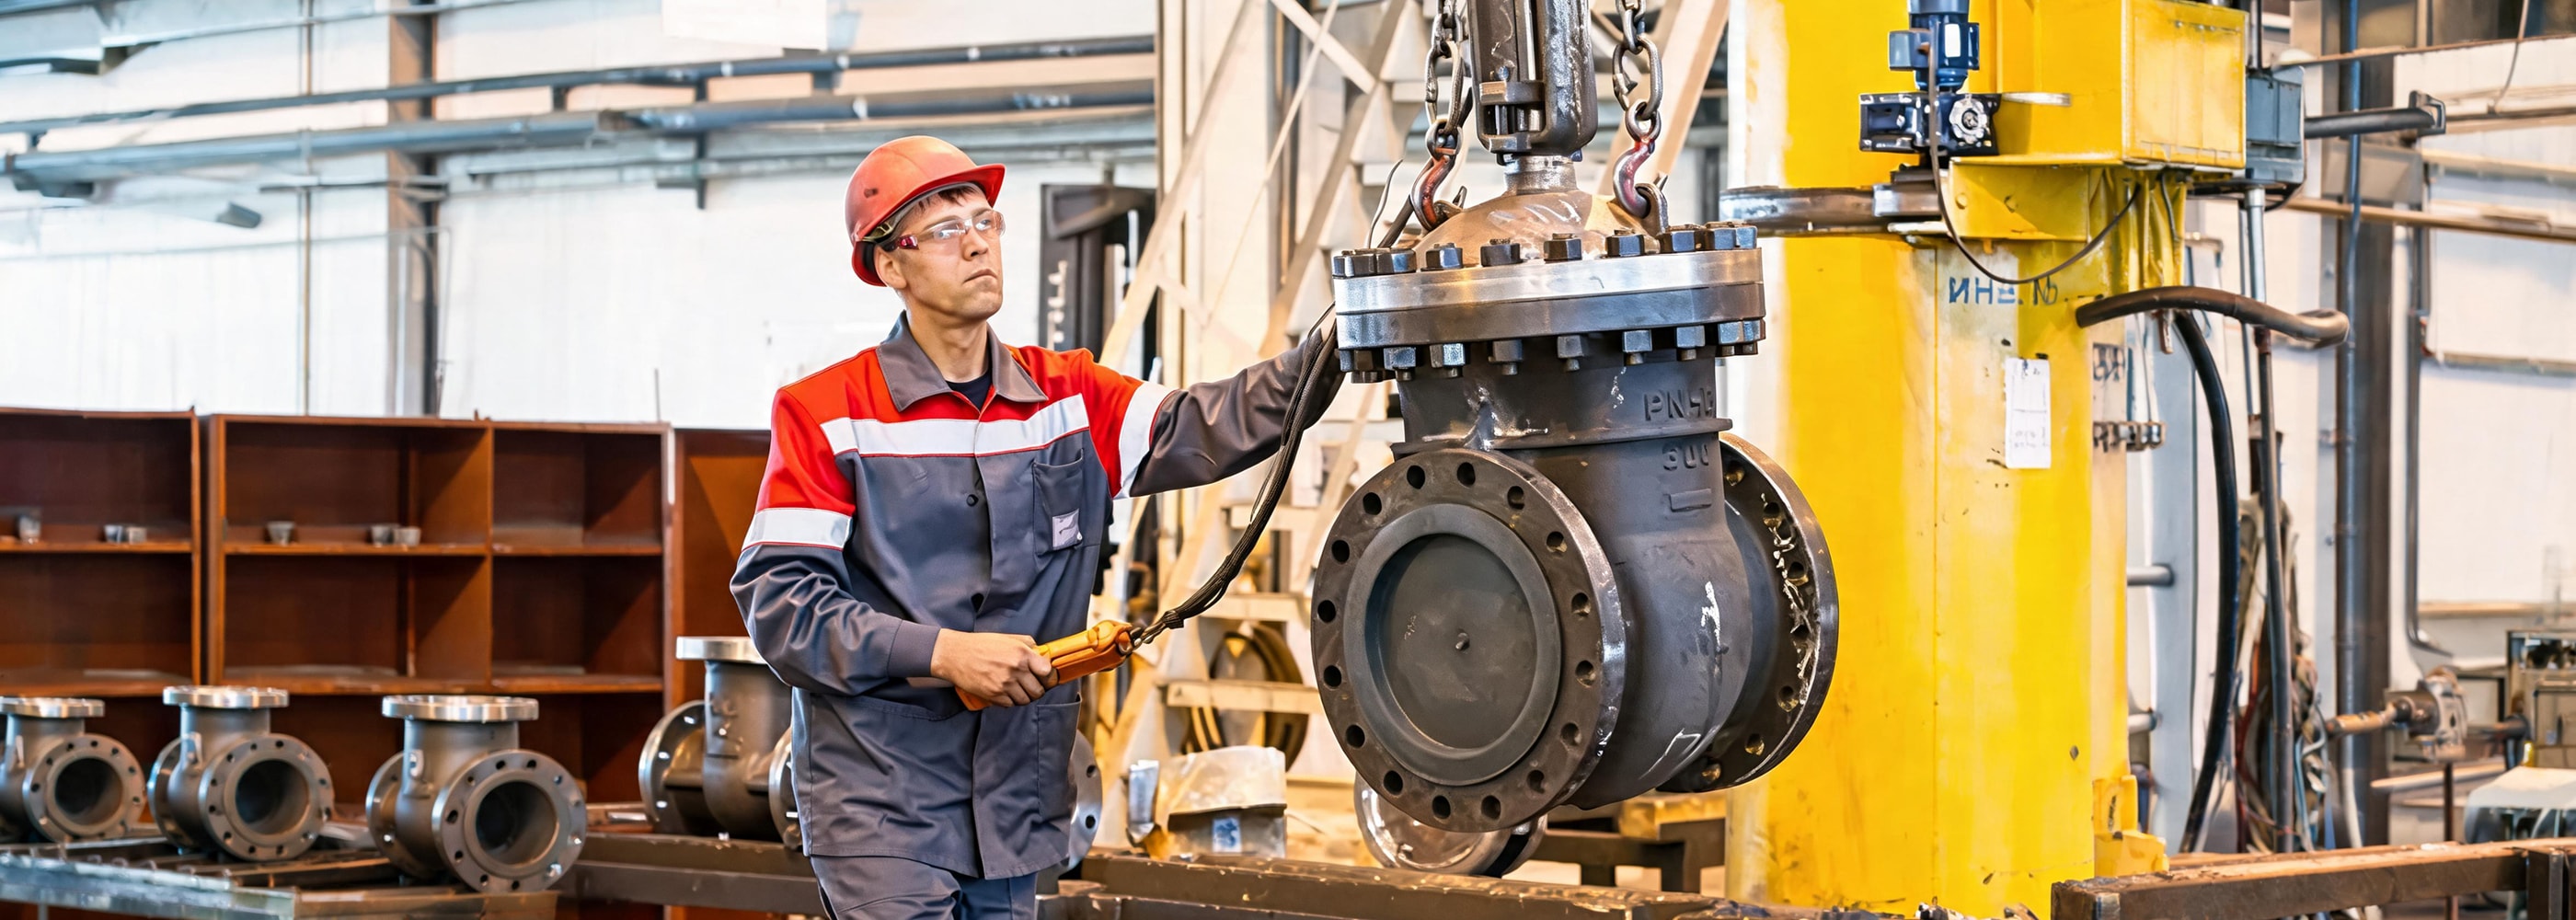
Процесс изготовления арматуры трубопроводной сложный и многоэтапный: операции механической обработки, сборки и проведение испытаний представляют основу технологического цикла производства арматуры трубопроводной, преобразования материалов и комплектующих в готовую продукцию для реализации.
Механическая обработка и сборка происходит как в ручном режиме с использованием ручного труда операторов, что увеличивает себестоимость конечного продукта и уменьшает прибыль компании, так и с применением станков ЧПУ. Несмотря на то, что оборудование ЧПУ относится к высокопроизводительному, данный технологический этап обработки может ограничивать объем выпуска продукции за период времени. Обусловлено это наличием простоев, снижающих фактическое доступное время оборудования для изготовления продукции.
Одними из основных предлагаемых улучшений, направленных на снижение потерь, связанных с перемещениями и ожиданиями, - является перепланировка и снижение дистанций между операциями, выстраивание рабочих мест для производства потоком единичных изделий, выявление и устранение потерь внутри самих операций.
| Проблема | Причина |
| Низкая выработка операторов Длительное время выполнения производственных заказов | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке продукции, лишних переходов операторов, простоев по причине отсутствия материалов и полуфабрикатов, поздно выданному сменному заданию приводит к простою оборудования |
| Образование излишних запасов | Удаленность операций между собой приводят к необходимости изготавливать изделия крупными партиями, которые обуславливают длительное время ожидания в очередях на изготовление и ограничивают ассортимент выпускаемой продукции |
| Решения | Целевой результат |
| Компоновка рабочих мест в непосредственной близости друг к другу и организация производства потоком единичных изделий | Снижение затрат времени на перемещение продукции и простоев, связанных с ожиданием продукции, снижение межоперационных запасов |
| Организация Производственного анализа Организация цепочки помощи | Снижение простоев оборудования, увеличение выработки операторов |
Примеры реализованных решений
ПРИМЕР 1. Повышение производительности труда изготовления фонтанной арматуры на ООО "ЗАВОД НГО "ТЕХНОВЕК".
Для снижения простоев сборочного участка из-за отсутствия требуемых деталей составляющий до 50% рабочего времени по причине планирования задания на механическом участке без учета реальных потребностей, установили монитор на участке механообработки с актуальной информацией сменно суточного задания по рабочим центрам, исходя из потребности участка сборки.
Для снижения потерь времени операторов на поиск и подбор заготовок и комплектующих для своих рабочих мест, что занимало до 21% рабочего времени организовали зоны хранения для деталей и заготовок.
Для снижения запасов незавершенного производства ввиду работы крупными партиями объем, которых достигал размера трехмесячного производства, организовали выполнение заказов по маршрутным картам с помощью MES систем.
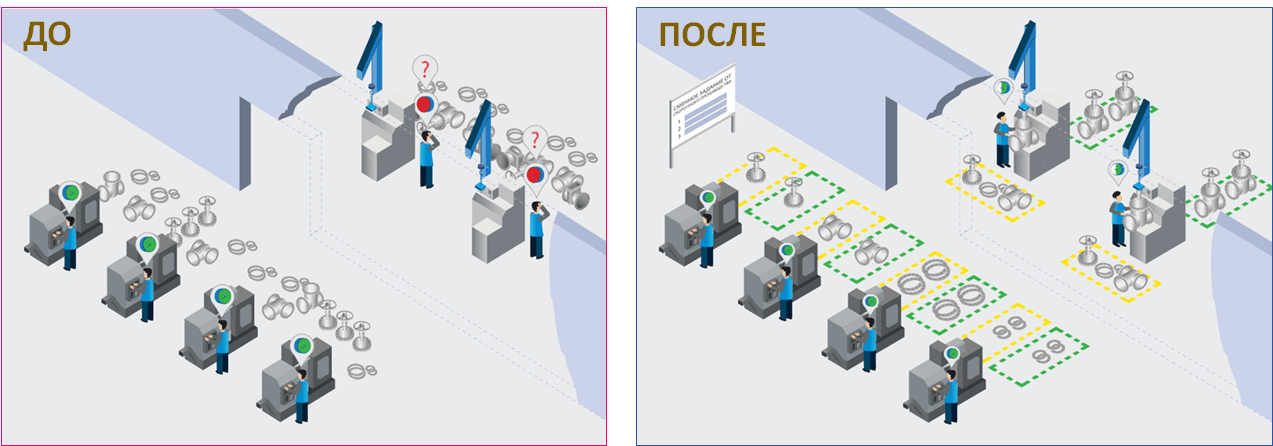
Результат:
- Повышение производительности труда изготовления фонтанной арматуры с 7 до 12 шт./сутки, на 71%, без увеличения численности персонала.
- Сокращение запасов незавершенного производства в потоке с 373 до 125 штук, на 66%.
Экономический эффект:
115 млн рублей (год)*
* - Согласно информации предприятия
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ. Диаграмма Спагетти, Поток единичных изделий
ПРИМЕР 2. «Повышение производительности при сборке крана шарового DN150» на ООО ПП «Мехмаш»
Для снижения времени протекания сборки кранов перешли от сборки партии кранов, ожидания полной комплектности приводил к простою в работе операторов к сборке единичным потоком, что позволило снизить запасы узлов и комплектующих в зоне хранения и визуализировать всю комплектацию на один кран.
Для снижения потерь времени на поиски комплектующих для сборки кранов установили рядом с рабочим местом стеллаж с необходимыми комплектующими, на полу выполнили зонирование и закрепление мест для входящих крупных изделий, организовав своевременное пополнение комплектующих согласно графику сборки моделей на текущую смену.
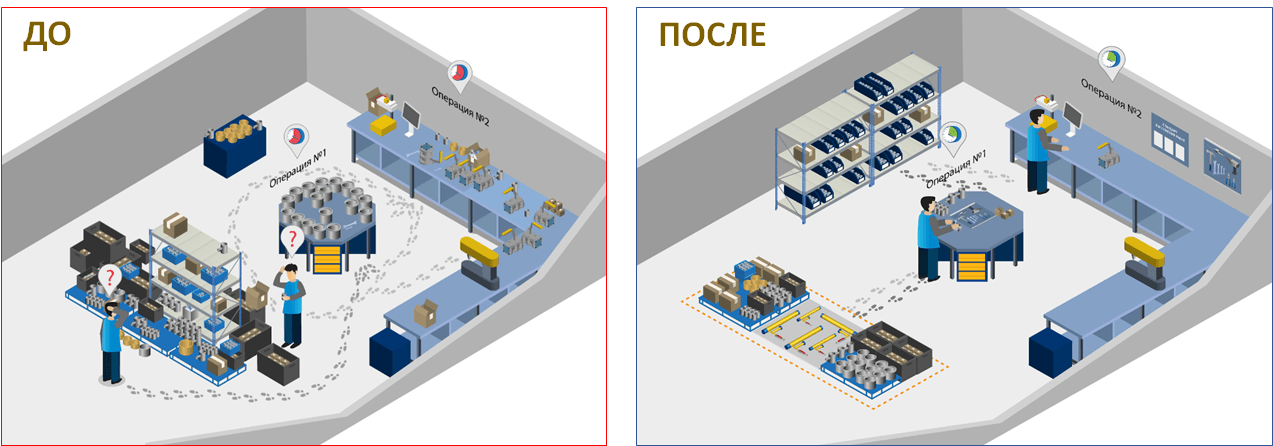
Результат:
- Снижение времени протекания процесса сборки узла крана с 107 до 23 мин., на 78%.
- Увеличение выработки с 5,25 до 6 шт./чел в месяц, на 14%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ. Диаграмма Спагетти, Поток единичных изделий
ПРИМЕР 3. Повышение эффективности производства клапанов запорных с номинальным диаметром проходных сечений от 10 до 65 миллиметров.
Для исключения потерь времени операторов на самостоятельное обеспечение своих рабочих мест заготовками и деталями со склада, что занимало до 40% их рабочего времени передали функцию транспортировки и комплектации службе внутренней логистики.
Для снижения простоя операторов в течение времени цикла обработки деталей станком, т.к. за каждым станком закреплен отдельный оператор и увеличения выработки операторов переставили оборудование на участке в форме U- образных производственных ячеек, внедрив многостаночное обслуживание (2-х, 3-х станков одним оператором) увеличили загрузку оборудования и персонала.
Для снижения запасов незавершенного производства на рабочих местах размер, который достигал объема нескольких рабочих дней организовали производство деталей выстроив оборудование в единый поток осуществив передачу мелкими партиями равными объему тары.
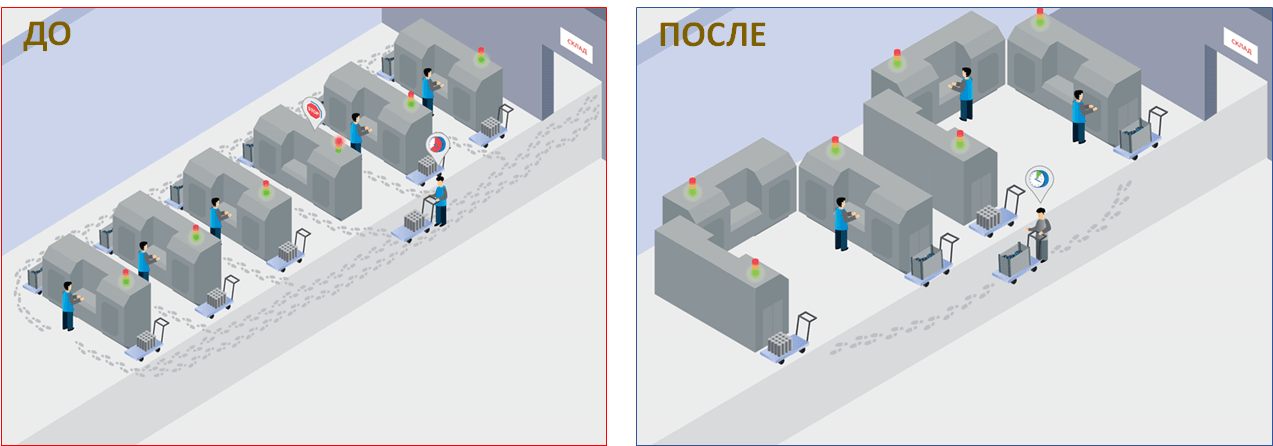
Результат:
- Повышение выработки в производственном потоке с 73 до 88 шт./сутки, на 21%, без увеличения численности персонала.
- Сокращение запасов незавершенного производства в поток с 4073 до 42 штук.
- Высвобождение одного оператора за счет централизации функций снабжения.
Экономический эффект:
50–80 млн рублей в год.*
* - Согласно информации предприятия
Выявить и устранить проблемы позволило применение инструментов: Поток единичных изделий, Производственный анализ.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для организации потока единичных изделий при производстве арматуры трубопроводной
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП