Типовые решения для процесса производства арматуры трубопроводной
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий машиностроения
Обрабатывающая промышленность
3 месяца
Установка дополнительной кран-балки
Описание
Основные цели внедрения
Процесс изготовления арматуры трубопроводной сложный и многоэтапный: операции механической обработки, сборки и проведение испытаний представляют основу технологического цикла производства арматуры трубопроводной, преобразования материалов и комплектующих в готовую продукцию для реализации.
Среди наиболее значительных проблем процессов изготовления арматуры трубопроводной является низкая полезная загрузка оборудования и операторов, которая может составлять всего 45–60% фонда рабочего времени. В большинстве случаев это связано с тем, что рабочее время операторов тратится на ожидания и простои из-за неравномерной, несбалансированной загрузки как отдельных рабочих мест, так и целых участков.
В связи с перечисленными факторами проекты по повышению эффективности, устранению простоев, перебалансировки и перепланировке могут сократить до 5% себестоимости продукции и по результатам некоторых проектов по повышению производительности труда, приносят значительные экономические эффекты.
Одним из основных предлагаемых улучшений, направленным на снижение потерь, связанных с перемещениями и ожиданиями, - является перепланировка и снижение дистанций между операциями и производственными участками, выявление и устранение потерь внутри самих операций, выравнивание производительности операторов и перебалансировка загрузки рабочих мест, выравнивание производственных потоков.
| Проблема | Причина |
| Низкая производительность труда производственного персонала | Простой оборудования из-за отсутствия заготовки, ожидание операторов «свободной» кран-балки для передачи продукции на следующую операцию, потери времени оператора на поиск заготовки и выяснения статуса готовности, поиск грузозахватных приспособлений для транспортировки продукции Операторы и оборудование простаивают из-за ожидания окончания проверки партии обработанных изделий работниками службы качества |
| Образование излишних запасов Длительное время изготовления продукции | Удаленное расположение рабочих мест друг от друга приводит к необходимости накапливать межоперационные запасы Межоперационный контроль параметров проволоки проводиться службой качества, а ввиду ограниченной численности контролеров продукция скапливается на контрольных постах в ожидании проверки |
| Решения | Целевой результат |
| Организация работы операторов по времени такта, перебалансировка их загрузки | Обеспечение оптимальной и равномерной загрузки операторов и оборудования, увеличение выработки |
| Сокращение расстояний между рабочими местами и участками | Сокращение трудоемкости операций, сокращение размера партии и времени простоев, связанных с ожиданием завершения обработки партии на предыдущих рабочих местах |
Примеры реализованных решений
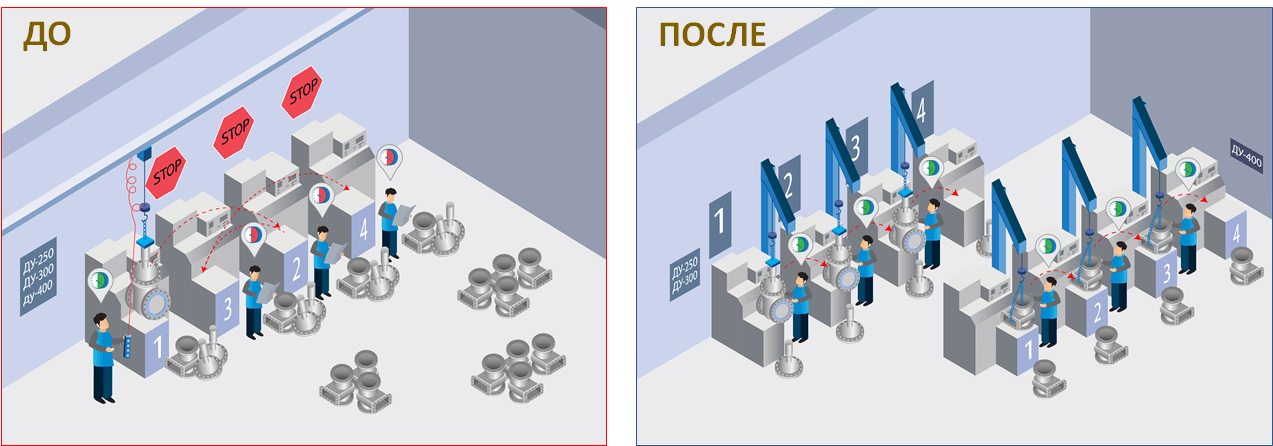
ПРИМЕР 1. Организация отдельного производственного потока изготовления арматурных задвижек ДУ 400, выстраивание поточного производства на ООО "МЗТА"
Для снижения времени простоя оборудования на переналадку при переходе с одного продукта на другой, составляющий до 20% фонда рабочего времени, выделили производство ДУ 400 в отдельный поток, использовав восстановленное оборудование.
Для снижения межоперационных запасов, образовавшихся в результате удаленности оборудования друг от друга при производстве арматуры и освобождения проходов от скопления полуфабриката, находящейся в разной степени готовности, переставили оборудование последовательно в соответствии с технологическим процессом с минимальными расстояниями.
Для снижения простоев операторов, составляющие до 10% фонда рабочего времени, вызванных ожиданием крана, ввиду перемещения крупногабаритных деталей только с помощью мостового крана, установили в пролет дополнительно кран-балку и консольные краны между станками, которые позволили работать операторам без простоя из-за ожидания «свободной» кран-балки.
Для снижения большое количество обезличенных межоперационных запасов в каждом потоке организовали промежуточный склад, визуализировали всю поступающую продукцию, определили места хранения. Разработали маршруты и график поставки деталей, утвердили регламент. Продукцию на участок стали выдавать в размере сменного задания.
Результат:
- Увеличение объема выпуска задвижек Ду400 с 14 до 25 шт. в месяц, на 79%.
- Увеличение выработки участка с 155 до 280 шт./мес., на 80%;
- Сокращение запасов незавершенного производства в потоке с 787 до 260, на 67%
- Снижение времени протекания процесса с 39,7 до 10,9 дней, на 72%.
Экономический эффект:
- 6 336 000 руб. в год от повышения производительности (плановый).
- 7 558 156 руб. за счет снижения НЗП.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Стандартизированная работа, 5С.
ПРИМЕР 2. Оптимизация процесса изготовления крана шарового DN150 ООО ПП «Мехмаш»
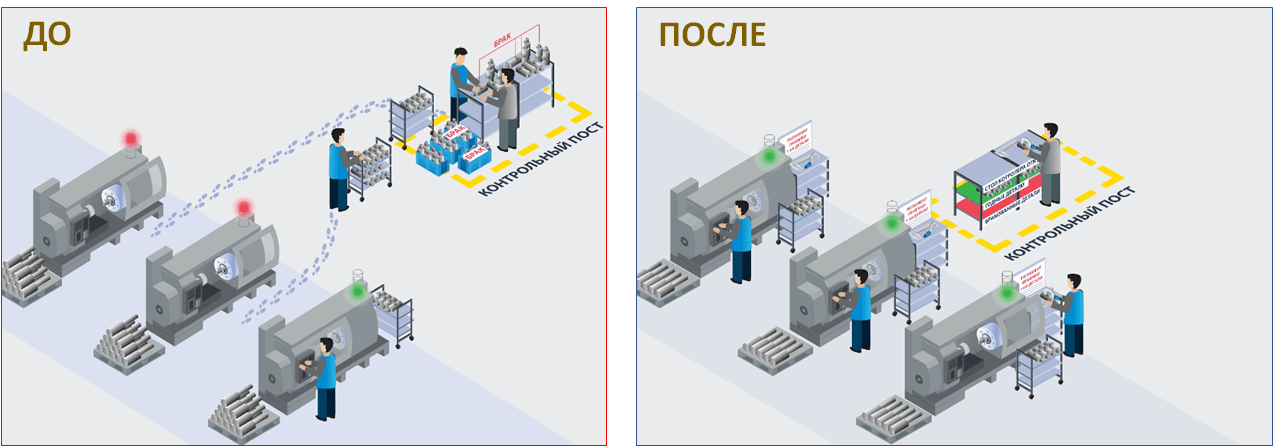
Для снижения простоя оборудования и оператора, по причине ожидания проведения операционного контроля работником службы качества и доставки материалов после проверки качества произведенной продукции и улучшения качества выпускаемой продукции перенесен пост контроля в центр цеха, внедрили регламент по контролю качества первой детали из партии и обязательном контроле качества исполнителем, организовали контроль деталей работником ОТК непосредственно около оборудования с обходом всех рабочих мест с интервалом 20 минут.
Результат:
- Увеличение выработки с 5 до 5,25 шт./ чел в месяц, на 5%.
- Исключены случаи забраковки всей партии изготовленной продукцией.
- Снижение запасов на приемке ОТК с объема 1 смены до 20 минут.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Стандартизированная работа.
ПРИМЕР 3. Повышение производительности шаровых кранов DN 80 на ООО «АЛСО»
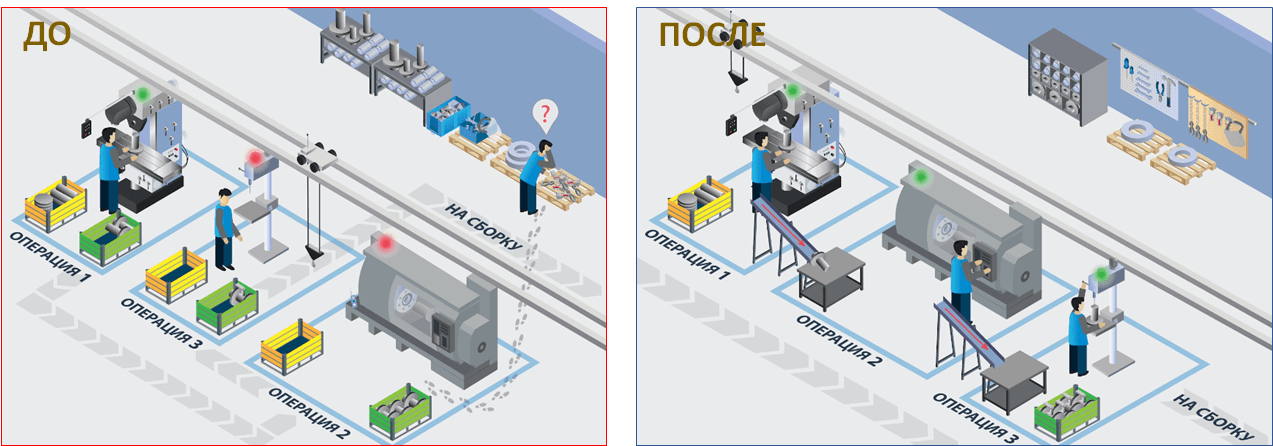
Для снижения межоперационных запасов, образовавшихся в результате удаленности оборудования друг от друга при производстве кранов, переставили оборудование последовательно в соответствии с технологическим процессом с минимальными расстояниями, организовав передачу продукции небольшими партиями, с использованием наклонных склизов.
Для снижения времени сборки кранов ввиду разной трудоемкости операций и снижения простоев операторов из-за ожидания окончания выполнения операции предыдущим оператором, провели хронометраж выполнения всех операций, выровняли трудоемкость операторов за счет перебалансировки операций.
Для снижения времени операторов на поиск грузоподъемных чалок для перемещения тары с полуфабрикатом, оснастки для оборудования организовали на участке на стенд хранения строп, чалок и стеллаж с оснасткой, сгруппировав их по моделям и визуализировав место хранения в ячейках.
Результат:
- Увеличение выработки с 26 до 36 кранов/ чел в смену, на 38,5%.
- Снижено время протекания процесса с 94 до 39,6 часов, на 58%.
- Снижение запасов незавершенного производства в потоке с 40 901 до 10268, на 75%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма Спагетти, Стандартизированная работа.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процесса производства арматуры трубопроводной
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП