Типовые решения для процессов механической обработки при производстве машин специального назначения
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия общей промышленности
Обрабатывающая промышленность
3 месяца
Установка склизов
Описание
Основные цели внедрения
Процесс изготовления машин специального назначения сложный и многоэтапный. Операции сборки, механической обработки металлов различными способами, сборка и проведение испытаний представляют основу технологического цикла, преобразования материалов и комплектующих в готовую продукцию для реализации.
Механическая обработка и сборка происходит как в ручном режиме с использованием ручного труда операторов, что увеличивает себестоимость конечного продукта и уменьшает прибыль компании, так и с применением станков ЧПУ. Несмотря на то, что оборудование ЧПУ относится к высокопроизводительному, данный технологический этап обработки может ограничивать объем выпуска продукции за период времени. Обусловлено это наличием простоев, снижающих фактическое доступное время оборудования для изготовления продукции.
В связи с перечисленными факторами проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
В данном типовом решении даны рекомендации, направленные на снижение потерь за счет сокращения дистанций между рабочими станциями и производственными участками, организации обслуживания оборудования с участием производственного персонала.
| Проблема | Причина |
|---|---|
| Снижение уровня удовлетворенности, потери клиентов в следствие длительных сроков и задержек в исполнении заказов | Длительные сроки выполнения заказов являлись следствием планирования, исполнения и передачи деталей, полуфабрикатов и готовых изделий между рабочими местами, участками, контрольными стендами и на склад крупными партиями |
| Низкая эффективность оборудования | Частые поломки оборудования, длительные ремонты. Поставка полуфабрикатов на участок крупными партиями и навалом требует значительных затрат времени на подготовку, оборудование простаивает и снижается выработка |
| Высокая трудоемкость процесса | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке продукции, лишних переходов операторов, простоев по причине ожидания очередности операций |
| Решения | Результат |
|---|---|
| Минимизация производимой партии | Исключение затрат времени на переходы операторов, межоперационную транспортировку, увеличение выработки операторов. Снижение запасов полуфабрикатов, продукции и материалов |
| Внедрение автономного обслуживания оборудования | Предотвращение потерь из-за ускоренного износа оборудования, за счет оперативного реагирования на отклонения от его нормального состояния |
| Зонирование и маркировка мест хранений | Снижение затрат времени на поиск и транспортировку продукта |
| Организация обеспечения рабочих мест с помощью комплектов | Снижение количества перемещений оператора, исключение перекладываний заготовок, свободное пространство в рабочей зоне |
Примеры реализованных решений
ПРИМЕР 1. АО "СВМЗ". Повышение эффективности производства кумулятивных зарядов.
Для сокращения потерь рабочего времени операторов на перемещение полуфабрикатов между станками, организовали передачу изделий поштучно с операции на операцию при помощи склизов.
Для снижения запасов и излишних транспортировок между операциями вследствие изготовления изделий крупными партиями, провели группировку станков в производственные ячейки, внедрили многостаночное обслуживание.
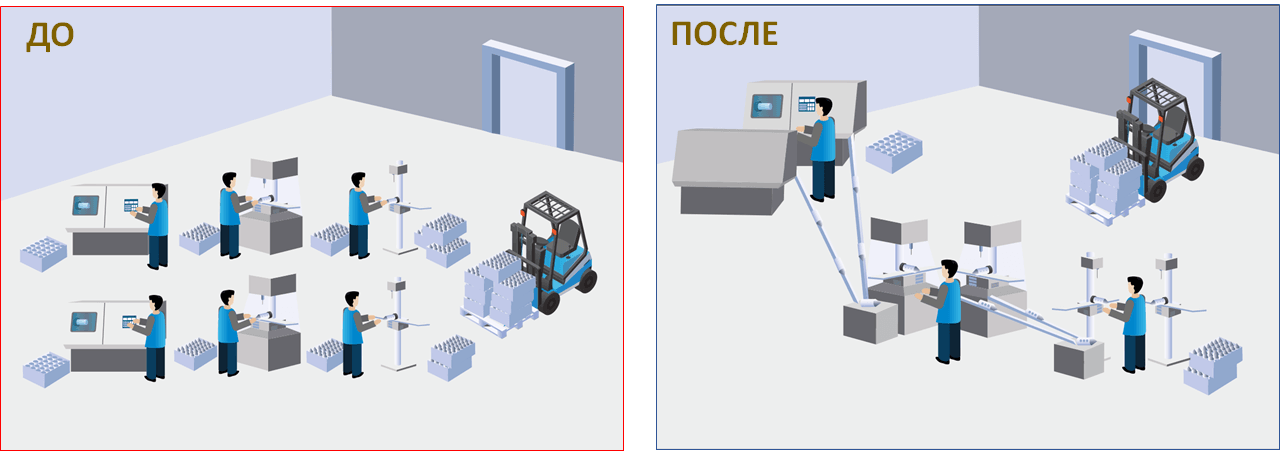
Результат:
- Повышение выработки на 1-го человека в смену с 220 до 314 шт., на 43%;
- Сокращение занимаемых площадей с 480 до 398 м2, на 17%;
- Сокращение запасов в потоке с 54000 до 1300 шт., на 97,6%;
- Высвобождение из потока 8-ми операторов.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Поток единичных изделий
ПРИМЕР 2. ОАО "ЛЕБЕДЯНСКИЙ ЗАВОД СТРОИТЕЛЬНО-ОТДЕЛОЧНЫХ МАШИН". Повышение производительности участка подготовки узлов и комплектующих под окраску.
Для сокращения простоев оборудования (дробеметной установки) по причине неисправностей, произвели полный ремонт оборудования (довели производительность до паспортных характеристик), разработали алгоритм автономного обслуживания оборудования, обучили операторов.
Для сокращения времени поиска деталей, исключения повторной обработки и длительного прослеживания вследствие отсутствия идентификации, организовали места хранения деталей на участке с указанием назначения (покраска или сборка). Организовали схему движения потока деталей (ДО и ПОСЛЕ обработки).
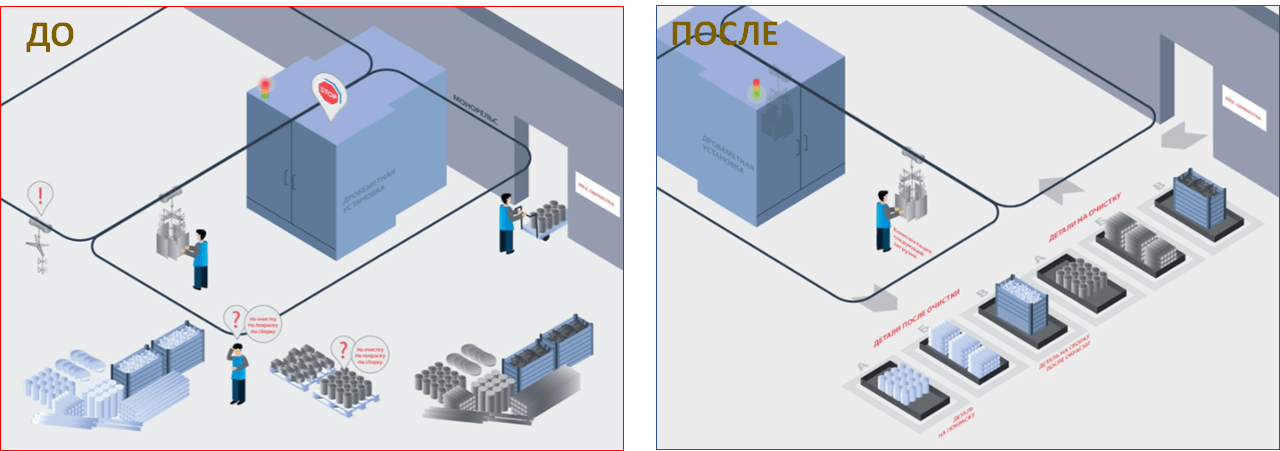
Результат:
- Повышение производительности участка очистки с 30 до 64 циклов смену, на 113%;
- Сокращение незавершенного производства с 12 до 3 изделий, на 75%;
- Сокращение времени простоя линий окраски и сборки на 10%;
- Высвобождение 60 м2 площадей.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Автономное обслуживание.
ПРИМЕР 3. ООО "МЕТМАШУФАЛЕЙ". Повышение эффективности обработки колес.
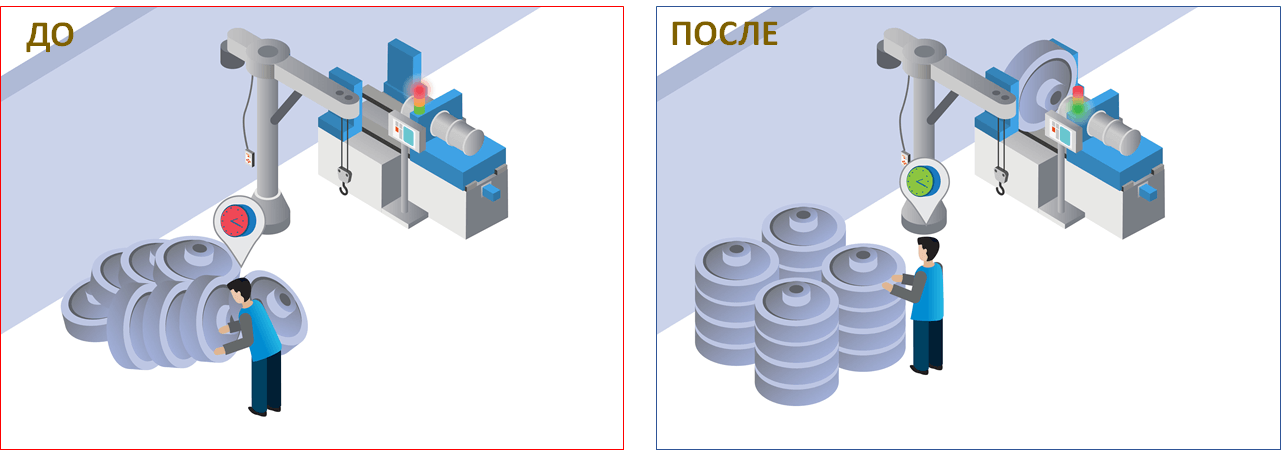
Для сокращения простоя участка по причине отсутствия заготовок, потерь времени операторов связанных с перекладыванием заготовок при доставке со склада в общей таре навалом, а также затруднений в работе из-за загромождения рабочего места транспортной тарой и заготовками внедрили новый тип межоперационной тары, стандартизировали процесс укладки заготовок в тару на складе, определили места размещения тары и заготовок на рабочем месте.
Результат:
- Повышение выработки участка с 10 до 12 колес в смену, на 20%;
- Сокращение времени подготовительных работ с 140 до 50 минут в смену, на 64%.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа
ПРИМЕР 4. Повышение эффективности работы станков с ЧПУ.
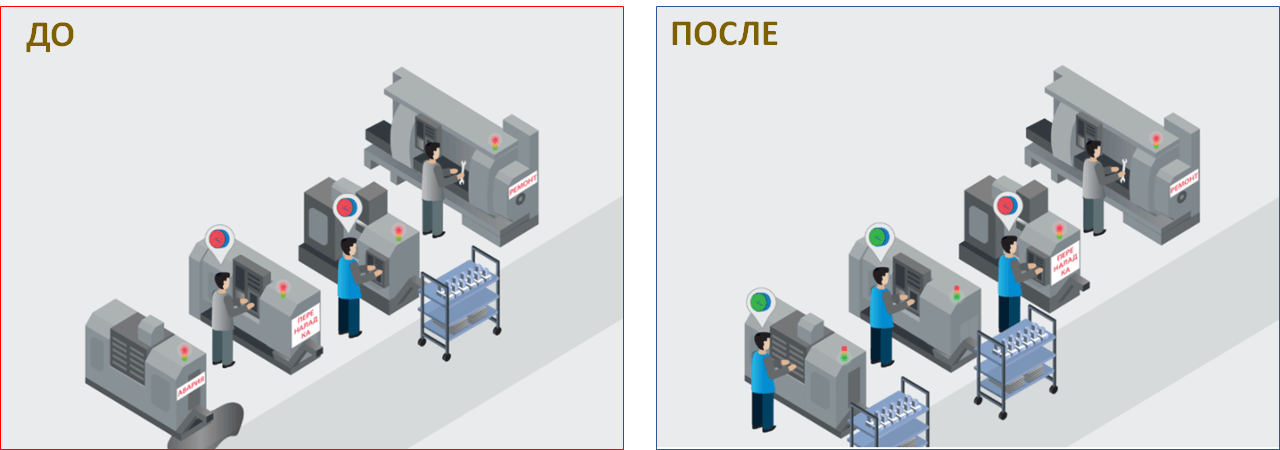
Для сокращения простоев оборудования из-за поломок, отсутствия необходимых программ для станков ЧПУ и необходимого инструмента внедрили систему мониторинга работы оборудования, часть функций по обслуживанию и переналадке передали операторам.
Результат:
- Повышение среднего времени загрузки станков с 4 до 7,2 часов в сутки, на 80%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Автономное обслуживание
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процессов механической обработки при производстве машин специального назначения
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 4_ Шаблон производственный анализ
Приложение 5_ Лист расчета производственной способности
Приложение 7_ Первичный стандарт автономного обслуживания ТРМ
Приложение 8_ Карта автономного обслуживания
Приложение 9_Стандарт автономного обслуживания совмещенный
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП