Типовые решения для процессов производства изделий из пластика
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
3 месяца
Внедрение системы штрихкодирования
Описание
Основные цели внедрения
Процессы изготовления и обработки материалов и деталей из пластика представляют собой разнообразные виды технологических операций.
Несмотря на то, что процесс изготовления деталей из пластика автоматизирован, процесс обработки и сборки происходит в ручном режиме с использованием ручного труда операторов, что увеличивает себестоимость конечного продукта и уменьшает прибыль компании, поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
Одними из основных предлагаемых улучшений, направленным на снижение потерь, связанных с перемещениями и ожиданиями, - является перепланировка и снижение дистанций между операциями и производственными участками, выявление и устранение потерь внутри самих операций, перебалансировка загрузки рабочих мест.
В данном типовом решении описаны методы выявления резервов повышения эффективности производства в условиях дефицита трудовых ресурсов и приведены примеры решений, позволяющих их реализовать.
| Проблема | Причина |
|---|---|
| Высокая трудоемкость процесса | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировки деталей, лишних переходов операторов приводит к необходимости привлекать дополнительный персонал |
| Решения | Результат |
|---|---|
| Исключение лишних операций в производственных циклах | Увеличение выработки |
| Равномерное распределение производственных операций среди операторов | Обеспечение оптимальной и равномерной загрузки операторов, увеличение выработки |
| Организация упорядоченного хранения оперативного запаса полуфабрикатов в непосредственной близости к рабочим местам | Сокращение времени на поиск и перемещение комплектующих и упаковочного материала для производства партии продукции, повышение производительности процесса |
| Организация потока производства малыми партиями | Исключение и сокращение простоев участков, связанных с ожиданиями завершения выполнения операций для всей партии Сокращение запасов незавершенного производства, сокращение времени протекания процессов для всей партии |
Примеры реализованных решений
ПРИМЕР 1. ООО «ВЫМПЕЛ-М» Повышение эффективности ручной работы при производстве сантехнической арматуры
Для увеличения объемов производства пластиковой сантехникой арматуры в условиях повышенного спроса и дефицита трудовых ресурсов на предприятии реализовали следующие мероприятия:
Для сокращения простоев конвейера из-за неравномерной загрузки операторов при высокой интенсивности выполнения операций, реализованы следующие мероприятия:
- перераспределили часть операции между сборщиками сбалансировав в соответствии со временем такта, часть операций («перфорация упаковочных пакетов», «выставка трубы» и др.) исключили из тех процесса;
- разработали стандарты выполнения операций после проведенных улучшений, обучили персонал;
- разместили рабочие места по одну сторону конвейера, чтобы сократить количество перекладывания подсборок и организовать снабжение с одной стороны, исключая пересечение маршрутов;
- организовали работу конвейера бригадным методом.
Для сокращения потерь времени операторов на поиск требуемых комплектующих, из-за больших запасов различных модификаций, размещенных на участке, а также ожидания поставки комплектующих с предыдущего участка из-за длительного оформления документов:
- организовали рядом с рабочим местом упаковщика стеллажное место хранения упаковочных пакетов для различных модификаций арматуры, места размещения на полках визуализированы по наименованию и количеству, таким образом, чтобы минимизировать количество движений операторов при их использовании в циклических операциях;
- организовали снабжение рабочих мест комплектующими службой логистики в соответствие с разработанным регламентом на основе сменного плана производства. При доставке контейнеров с комплектующими логист выставляет их на конкретные места, закрепленные в стандарте рабочего места;
- внедрили систему штрихкодирования для учета ТМЦ.
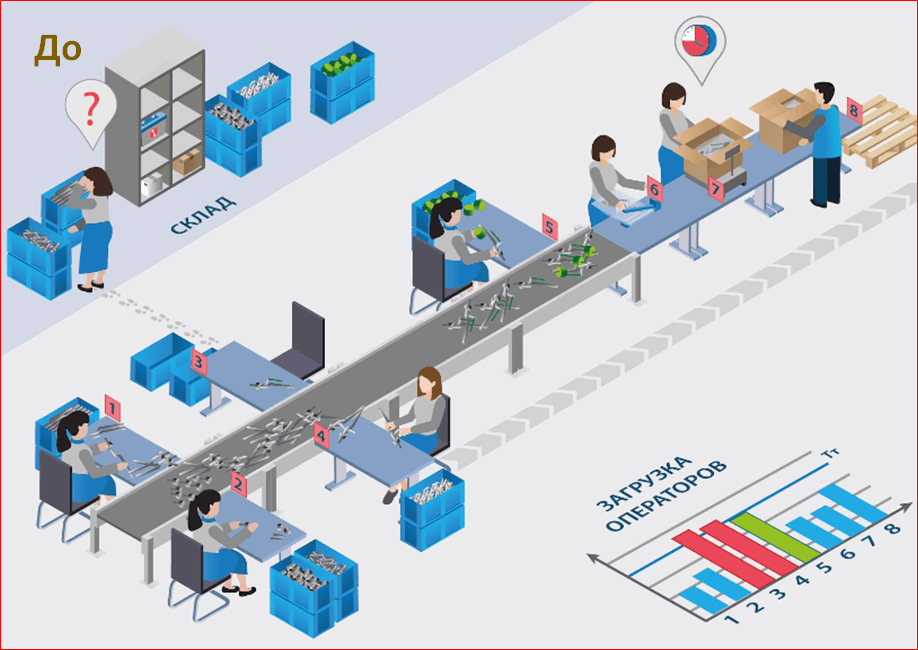
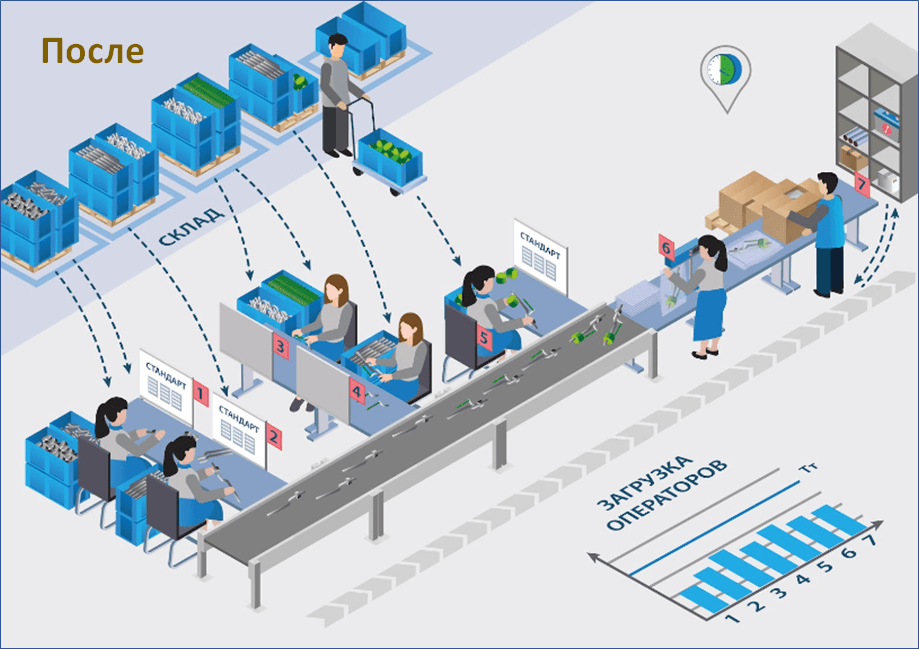
Результат:
- Увеличение выработки участка с 4,7 до 6,2 шт./чел. в час, на 32%;
- Сокращение незавершенного производства с 632,2 до 428,6 тыс. шт., на 32%
- Снижение численности бригады с 8 до 7 человек, с переводом работника на вакантное место.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Производственный анализ, Диаграмма спагетти
ПРИМЕР 2. ООО «ОРЕН-КАРТ» Повышение эффективности работы при производстве банковских карт
Для сокращения потерь времени операторов на перемещение за необходимыми материалами, полуфабрикатами, инструментом вследствие хаотичного и удаленного хранения:
- произвели перепланировку участка: разместили станки в форме U-образной ячейки, такое размещение позволило добавить еще две единицы оборудования без увеличения численности операторов;
- организовали зону хранения полуфабрикатов на участке, расположив в непосредственной близости от рабочих мест. Объем хранения ограничили трехсменным запасом;
- систематизировали и разместили картотеки для хранения документов к заказам радом с рабочим местом;
- рядом с рабочим местом разместили шкаф для хранения материалов для горячего тиснения, такие как голограммная фольга и полоса для подписи. Т.к. при производстве используются несколько видов полосы и голограмм, от разных поставщиков и платежных систем, для сокращения времени на поиск нужной, определения количества и необходимости дозаказа выполнили визуализацию и разработали стандарт с соответствующими требованиями
- разработали стандарты выполнения операций и обучили персонал.
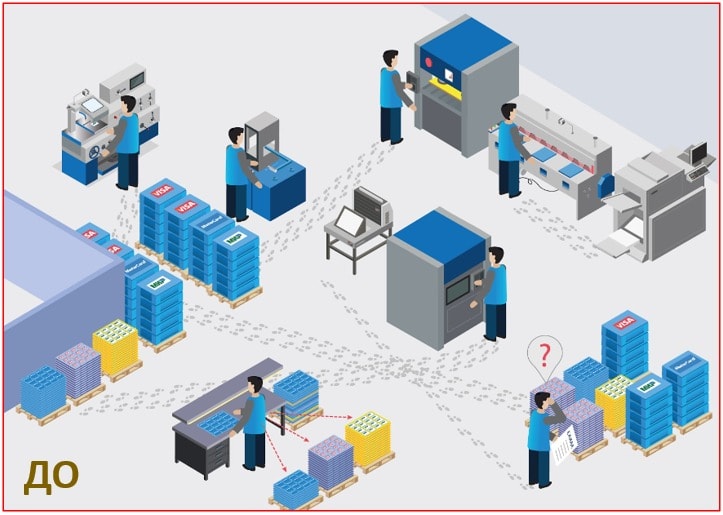
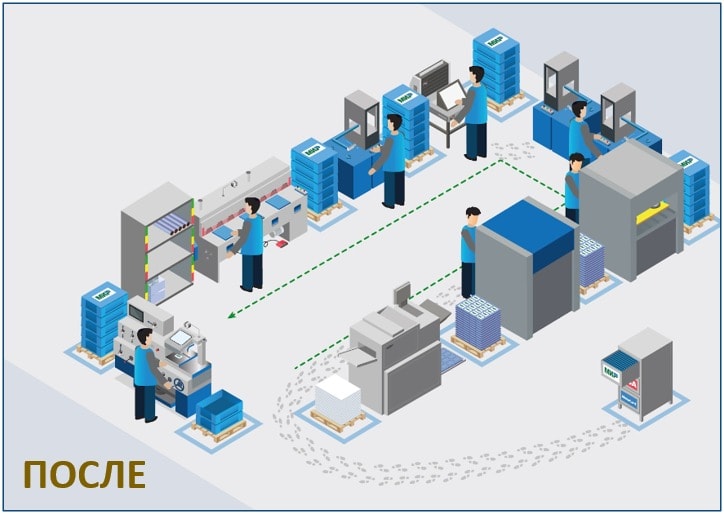
Результат:
- Увеличение выработки участка с 2541 до 3392 удар/чел. в час., на 33%;
- Увеличение нормы обслуживания оборудования при имеющейся численности с 7 до 9 станков, на 29%;
- Сокращение незавершенного производства с 278,5 до 100,8 тыс. шт., на 64%.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Производственный анализ, Диаграмма спагетти, Поток единичных изделий
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процессов производства изделий из пластика
Полный перечень материалов
Чек - лист Оценка готовности к ТР
Приложение 3_Производственный анализ_шаблон
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП