Типовые решения для повышения эффективности процессов ремонта судовых трубопроводов
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий судостроительного сектора
Обрабатывающая промышленность
2 месяца
не требуются
Описание
Основные цели внедрения
Ремонт трубопровода – один из основных этапов судоремонта, который зачастую определяет весь срок проведения ремонта судна. Высокая доля ручного труда при проведении ремонта судовых трубопроводов требует эффективной организации труда вовлеченных в ремонт сотрудников. Сотрудники зачастую более замотивированы выполнять в первую очередь те работы, которые имеют большую норму трудоемкости и расценку по смете, чем те, которые должны быть выполнены в соответствии с сетевым графиком ремонта. Это приводит к срывам сроков ремонта, либо к необходимости привлечения дополнительных трудовых ресурсов. Также предприятия сталкиваются с проблемой простоев сотрудников и выполнения ими ненужных действий (перемещения, перекладывания и т. д.), приводящих к низкой выработке.
| Проблема | Причина |
| Снижение уровня удовлетворенности, потери клиентов в следствие срыва договорных сроков ремонта | Низкая производительность сотрудников в следствии потерь рабочего времени на «лишние» перемещения, ожидания выполнения предшествующих этапов по ремонту узлов трубопроводной арматуры |
| Высокая себестоимость выполнения ремонтных работ судовых трубопроводов | Неравномерная загрузка сотрудников внутри трубопроводных бригад |
| Решение | Целевой результат |
| Организация процесса ремонта по типу производственного потока | Сокращение времени выполнения ремонта судовых трубопроводов Повышение производительности сотрудников Сокращение численности сотрудников до необходимого количества для выполнения сменно задания |
| Организация отдельной бригады сварщиков для выполнения всего объема сварочных работ трубопроводного цеха. Передача сварочных работ начального уровня слесарям ремонтникам | Сокращение затрат на оплату труда при выполнении ремонтных работ на судовых трубопроводах Сокращение численности сотрудников до необходимого количества. Повышение загрузки высококвалифицированных сварщиков |
Примеры реализованных решений
Пример 1. Снижение срока ремонта донно-запорной арматуры на ООО "ЛИВАДИЙСКИЙ РСЗ"
Предприятие не успевало выполнить весь объем ремонтных работ в срок, указанный в договоре, из-за потерь времени на поиск заготовок, материалов, инструментов, лишних перемещений сотрудников по участку, а также на ожидание освобождения рабочих мест. Для избегания штрафных санкций за невыполнение договорных обязательств из-за низкой производительности сотрудников, предприятие реализовало следующие мероприятия:
- разделили процесс ремонта на операции и закрепили выполнение операций за конкретными рабочими местами, расположенными в соответствии с очередностью их выполнения;
- разработали стандарты для каждой операции и обучили персонал работе по ним.
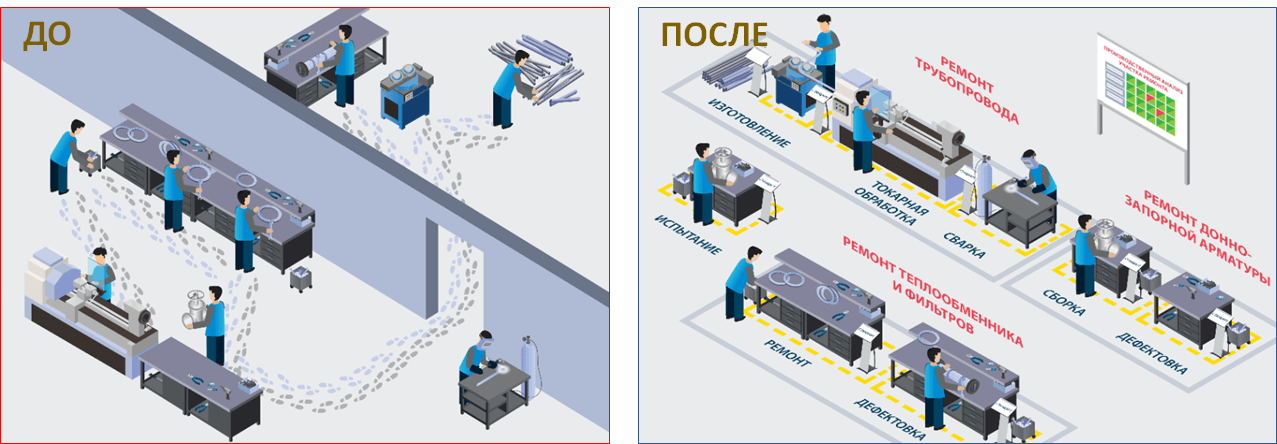
Результат:
- Сокращено время ремонта донно-запорной арматуры с 640 до 353 мин., на 45%
- Сокращение численности участка ремонта ДЗА с 14 до 8 чел.;
- Увеличение выработки сотрудников участка с 251 до 376 нормо-часов в месяц на чел., на 50%.
Выявить и устранить проблемы позволило применение инструментов: Диаграмма Спагетти, Производственный анализ, Стандартизированная работа.
Пример 2. Оптимизация цеха изготовления трубопроводов на судостроительных заводов
Для исключения длительных простоев и неравномерной работы сварщиков бригад трубопроводчиков, сварщики были выведены из состава бригад. Организована бригада сварщиков для работ на сварочных постах и заказах цеха. Для равномерности распределения работы разработан месячный график ротации сварщиков на заказ-постах. Выполнение точечной сварки для формирования макетов трубопровода передано сотрудникам бригад трубопроводчиков, которых обучили выполнению сварочных работ начального уровня.
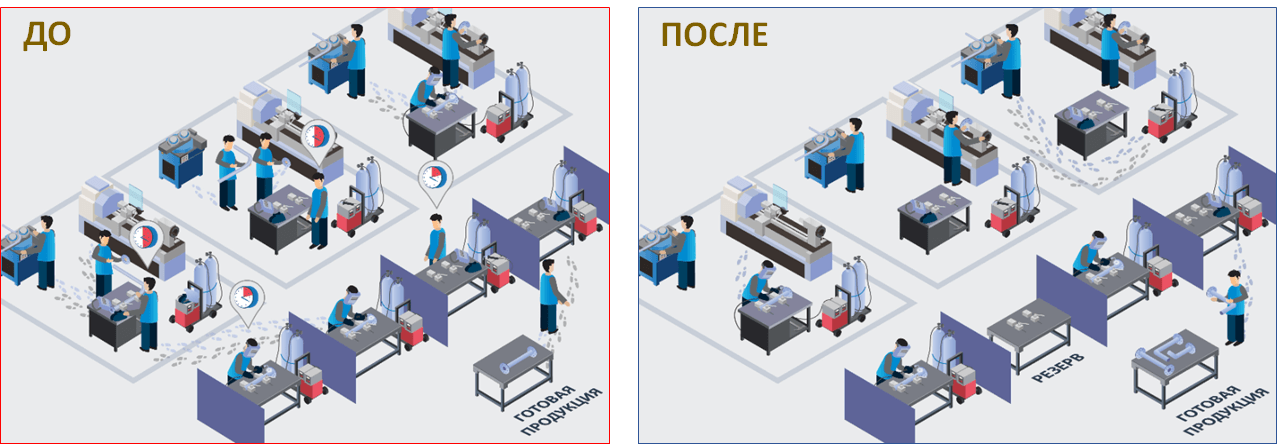
Результат:
- Сокращение необходимой численности сварщиков в цехе с 11 до 6. Высвободившиеся 5 сварщиков направлены на замещение вакансий сварщика в других цехах;
- Сокращение затрат на оплату труда по реализуемым проектам ремонта судов.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Матрица компетенций, Перебалансировка.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для повышения эффективности процессов ремонта судовых трубопроводов
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 2. Лист прослеживаемости затрат рабочего времени
Приложение 3 Стандартизированная работа ремонта клапана донозапорной арматуры
Приложение 4 Форма Матрицы компетенций
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП