Типовые решения по повышению качества выпускаемых резинотехнических изделий
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
Производство резинотехнических изделий (РТИ) является одним из самых сложных технологических процессов, включающего в себя:
- изготовление «сырой» резиновой смеси посредством пластикации (физической и химической) каучука и смешением с компонентами (активными и инертными наполнителями, антиоксидантами, мягчителями, красителями, вулканизующими агентами, ускорителями и активаторами);
- формование заготовок и полуфабрикатов методом экструзии самой резиновой смеси и каландрования (нанесения резиновой смеси на армирующие материалы);
- сборку изделий в соответствии с конструкторской документацией;
- вулканизацию собранных изделий в пресс-формах или автоклавах, когда происходит переход резиновой смеси из вязкотекучего в высокоэластическое состояние, обеспечивающее готовому изделию требуемые эксплуатационные характеристики…
Отличительной особенностью производства РТИ является широкий ассортимент, поскольку изделия применяется практически во всех сферах деятельности.
Процесс производства резинотехнических изделий представляет собой как полностью автоматизированные технологические переделы (резиносмешение, экструзия, вулканизация) так и высокую долю ручного труда на закройных, сборочных и финишных операциях, что помимо высокой стоимости сырья и энергоемкости производства увеличивает себестоимость конечного продукта и уменьшает прибыль компании, поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов, снижению уровня дефектности могут принести значительные экономические эффекты.
Одним из основных предлагаемых улучшений, направленным на снижение потерь, связанных с образованием дефектной продукции, - является организация сбора данных о количестве и видах дефектов, анализ массива данных для установления коренной причины с помощью инструмента «Системное решение проблем» для своевременной коррекции и разработки корректирующих мероприятий, исключающих повторение дефектов.
| Проблема | Причина |
| Образование дефектов/технологических отходов в процессе производства | Неравномерное опудривание обрезиненной ткани Образование больших обрезков вулканизованной ткани при раскрое (вырезка стыка) Образование отходов полноценного полотна, вырванного вместе с браком |
| Решение | Целевой результат |
| Поиск причин возникновения брака (несоответствий), разработка и реализация мероприятий по исключению возникновения коренных причин (системное решение проблем) | Сокращение уровня образования технологических отходов вулканизированной ткани Повышение доли выпуска каландрованной ткани высокого сорта |
Пример реализованного решения
ПРИМЕР ООО "БАРНАУЛ РТИ"
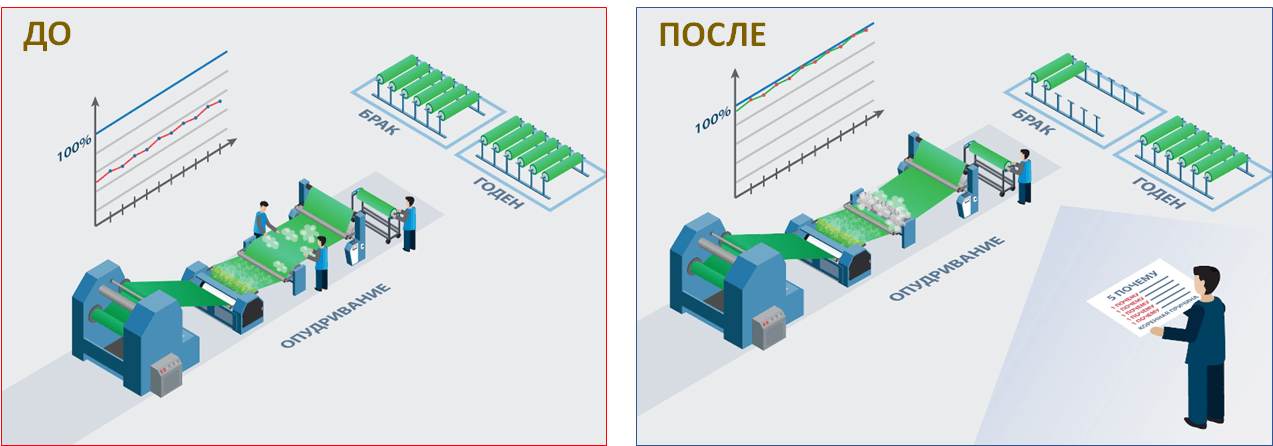
Для сокращения потерь от выпуска продукции низкого сорта (доля которой достигала 50% от объема выпуска), связанного с неравномерным нанесением крахмала на ткань после каландрования и от образования технологических отходов после вулканизации ткани:
- доработали технологию нанесения крахмала между слоями каландрованной ткани: установили щетки, обеспечивающие равномерное нанесение крахмала на поверхность ткани;
- подобрали параметры процесса вулканизации прорезиненной ткани в автоклаве (давление, время и температура), что позволило проводить обработку рулона длинной до 400 м. (ранее ограничение по длине рулона было 300 метров) и снижению доли отходов.
Результат:
- Снижение доли продукции низкого сорта с 47% до 3%;
- Снижение технологических отходов с 6% до 4,5%.
- Dыработка участка сборки напорно-всасывающих рукавов увеличилась с 4,51 до 6,37 п.м./чел. в смену (на 41%).
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Системное решение проблем
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения по повышению качества выпускаемых резинотехнических изделий
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 3_Производственный анализ_шаблон
Приложение 4_5 Почему
Приложение 5_Диаграмма_Рыбья Кость_шаблон
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП