Типовые решения для оптимизации процесса производства паровых котлов и их частей
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
Производство котлов и котельного оборудования является одной из важнейших отраслей энергомашиностроения Российской Федерации. В нашей стране котлы и котельное оборудование выпускают более 20 крупных котельных заводов, а также значительное количество небольших современных котлостроительных компаний. Они производят как котлы высоких мощностей для ТЭЦ, так и котлы для жилищно-коммунального хозяйства и промышленных предприятий. В связи с освоением малообжитых и труднодоступных районов Севера и Востока значимость котельных установок различных мощностей возрастает. В вязи с ростом спроса предприятиям необходимо повышать производительность / выработку за счет внутренних резервов.
Процесс производства паровых котлов и их частей является сложным и ответственным процессом. Тщательное выполнение таких этапов, как проектирование, выбор материалов, изготовление деталей, сборка, испытания и проверка, обеспечивают безопасную, эффективную и долговечную работу котла.
Особого внимания при производстве паровых котлов и их частей заслуживают участки сварки и сборки, которые являются самыми трудоемкими процессами. Операции сварки-сборки требуют кропотливости. Правильное соединение деталей и установка имеют решающее значение для надежности и эффективности котла. Проблемы, с которыми сталкиваются предприятия в процессе производства котлов и их частей, связаны с высокой трудоемкостью ручных операций, обусловленной неравномерной загрузкой операторов производственных линий и наличием в процессе излишних операций по перекладке, промежуточной транспортировке полуфабрикатов и материалов, а также ожиданиями операторов обеспечения рабочих мест заготовками и материалами, ожиданиями завершения операций на предыдущих постах.
Одними из основных предлагаемых улучшений, направленных на снижение потерь, связанных с перемещениями и ожиданиями, являются перепланировка и снижение дистанций между операциями, организация обеспечения рабочих мест материалами и комплектующими, выявление и устранение потерь внутри самих операций, балансировка операций.
| Проблема | Причина |
|---|---|
| Снижение уровня удовлетворенности, потери клиентов в следствие длительных сроков выполнения заказов | Невыполнение производственного плана, срыв объемов отгрузок готовой продукции в следствие сбоев в планировании |
| Низкая выработка операторов | Самостоятельное обеспечение операторами своих рабочих мест материалами, значительная удаленность рабочих мест от мест хранения материалов и заготовок, длительное время поиска необходимого инструмента. Простои операторов в ожидании завершения предыдущих операций из-за неравномерной загрузки |
| Высокая трудоемкость процесса | Простои операторов в ожидании завершения предыдущих операций из-за неравномерной загрузки, ожидание транспортировки заготовок краном |
| Решения | Целевой результат |
|---|---|
| Организация планирования производства с учетом потребности производственных участков с указанием норм времени, датами начала и окончания работ | Обеспечение оптимальной и равномерной загрузки операторов, исключение простоев в ожидании завершения предыдущих операций. Повышение производительности линии |
| Перепланировка производственных участков, организация мест хранения материалов, заготовок максимально близко к рабочим местам, перебалансировка операций | Снижение количества перемещений оператора. Исключение ожидания завершения операций. Снижение НЗП в потоке. Снижение потерь времени на поиски материалов и инструмента |
Примеры реализованных решений
ПРИМЕР 1. Повышение выработки производства змеевиков, панелей, блоков котельного оборудования на ООО «ККЗ», Красноярский край
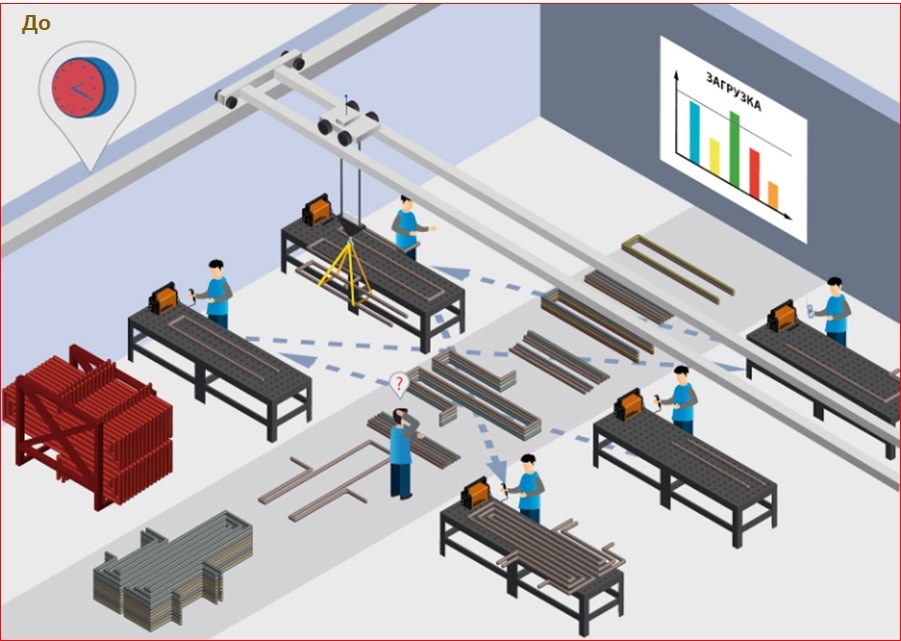
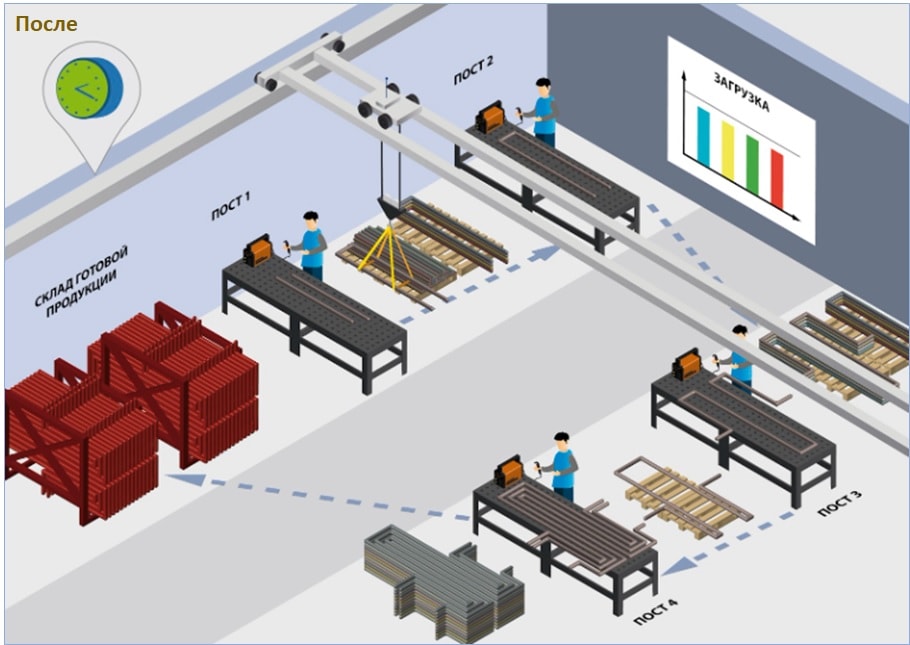
Для сокращения простоев линии, достигавших 35% в смену (153 мин.) на ожидание подвоза комплектующих, перемещения персонала в зоны хранения заготовок, ожидания движения крана в процессе производства, а также для исключения пересечения маршрутов перемещения змеевиков по территории пролета №1 предприятие внедрило следующие улучшения:
- Изменили расстановку столов для сборки и сварки змеевиков. Разработали схему движения заготовок и сегментов на производственной площадке. Провели балансировку загрузки персонала. Сократили маршрут движения крана при производстве
- Внедрили ежесменное, ежесуточное отслеживание выполнения плана производства, а также круглосуточный мониторинг процесса производства с анализом проблем и внедрением корректирующих мероприятий
- Очистили территорию пролета №1 от ненужных предметов, расположили места складирования НЗП и комплектующих максимально близко к рабочим местам, визуализировали места хранения
- Организовали завоз заготовок и сегментов в требуемом количестве согласно темпу производства
Результат:
- Повышение выработки операторов участков сварки-сборки с 3,2 до 4,8 шт. в смену, на 49%
- Сокращение времени протекания процесса производства змеевиков с 195 до 135 ч., на 31%
- Сокращение запасов незавершенного производства с 459 до 144 шт., на 69%
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Стандартизированная работа, Визуальное управление.
ПРИМЕР 2. Оптимизация процесса производства жаротрубных котлов на ООО «ДКМ», Смоленская область
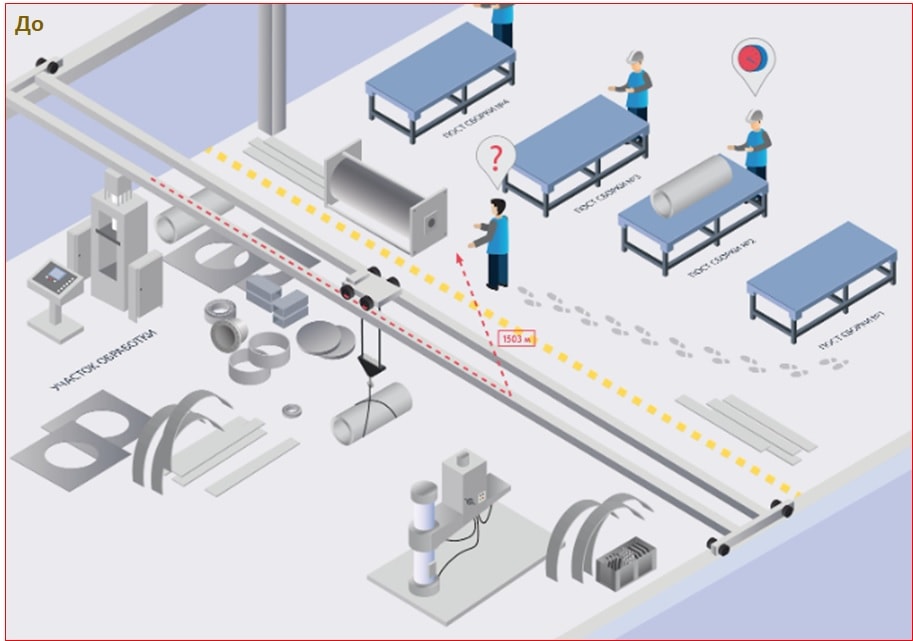
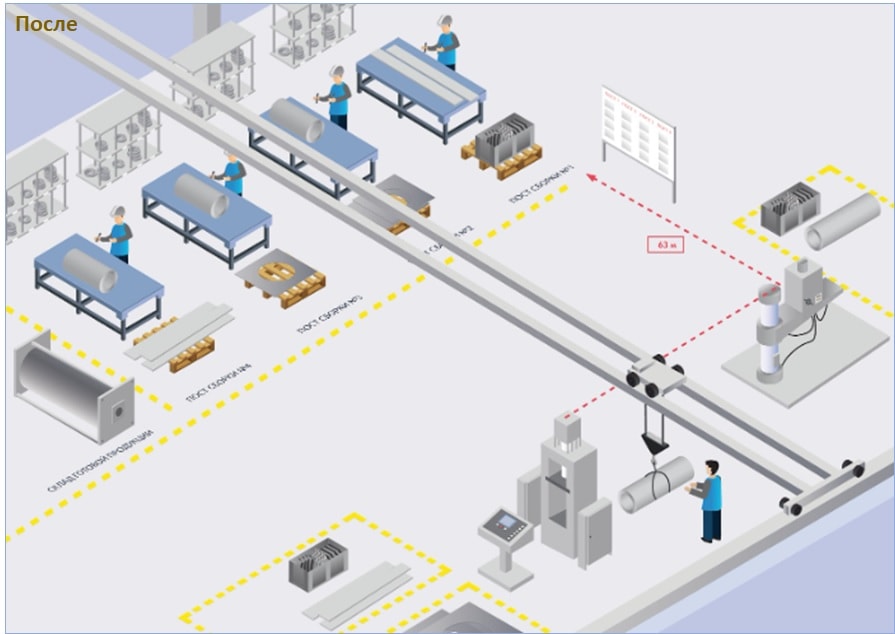
Для сокращения ожидания транспортировки материалов с предыдущих участков на участок сборки, а также для сокращения простоев в ожидании завершения операций, вызванных неоптимальной расстановкой оборудования в цехе (зоны обработки разбросаны по цеху), отсутствием планирования производства с учетом потребностей и темпа производства, длительностью выполнения операций в потоке:
- Произвели локализацию производства: переместили обрабатывающее оборудование на участок сборки (гидравлический пресс, радиально-сверлильный станок)
- Совместно с конструкторским бюро спроектировали и изготовили локальную станцию для проведения гидравлических испытаний, установили на участке сборки ЖТК (жаротрубных котлов)
- Разработали графики производства с указанием норм времени, дат начала и окончания работ, с возможностью декомпозирования задания на сутки, на рабочее место
Результат:
- Сокращение времени протекания процесса изготовления жаротрубных котлов (ЖТК) с 249 до 147 ч., на 30%
- Сокращение запасов незавершенного производства 401 до 280 шт., на 31%
- Увеличение выработки в процессе изготовления ЖТК с 3,6 до 4,7 шт. в мес., на 31%
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма Спагетти, Стандартизированная работа, 5С
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
ТР Оптимизация процесса производства паровых котлов и их частей
Приложение 1. Оценка готовности к ТР
Приложение 4. Шаблон лист производственного анализа
Полный перечень материалов
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП