Типовые решения для организации потока единичных изделий при производстве приборов и инструментов
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия приборостроения и инструментального производства
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
Процесс изготовления электрических приборов сложный и многоэтапный. Операции механической обработки, сборки и проведение испытаний представляют основу технологического цикла производства электрических приборов и инструментов, преобразования материалов и комплектующих в готовую продукцию для реализации.
Сборка происходит в ручном режиме с использованием ручного труда операторов, что увеличивает себестоимость конечного продукта и уменьшает прибыль компании, поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
Одними из основных предлагаемых улучшений, направленных на снижение потерь, связанных с перемещениями и ожиданиями, - является перепланировка и снижение дистанций между операциями, выстраивание рабочих мест для производства потоком единичных изделий, выявление и устранение потерь внутри самих операций.
| Проблема | Причина |
|---|---|
| Низкая выработка операторов Длительное время выполнения производственных заказов | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке продукции, лишних переходов операторов, простоев по причине отсутствия материалов и полуфабрикатов приводит к простою оборудования |
| Образование излишних запасов | Удаленность операций между собой приводят к необходимости изготавливать изделия крупными партиями, которые обуславливают длительное время ожидания в очередях на изготовление и ограничивают ассортимент выпускаемой продукции |
| Типовые решения | Целевой результат |
|---|---|
| Компоновка рабочих мест в непосредственной близости друг к другу и организация производства потоком единичных изделий | Снижение затрат времени на перемещение продукции и простоев, связанных с ожиданием продукции, снижение межоперационных запасов |
Примеры реализованных решений
ПРИМЕР 1. Увеличение выработки операторов на участке сборки ОАО "МАНОТОМЬ"
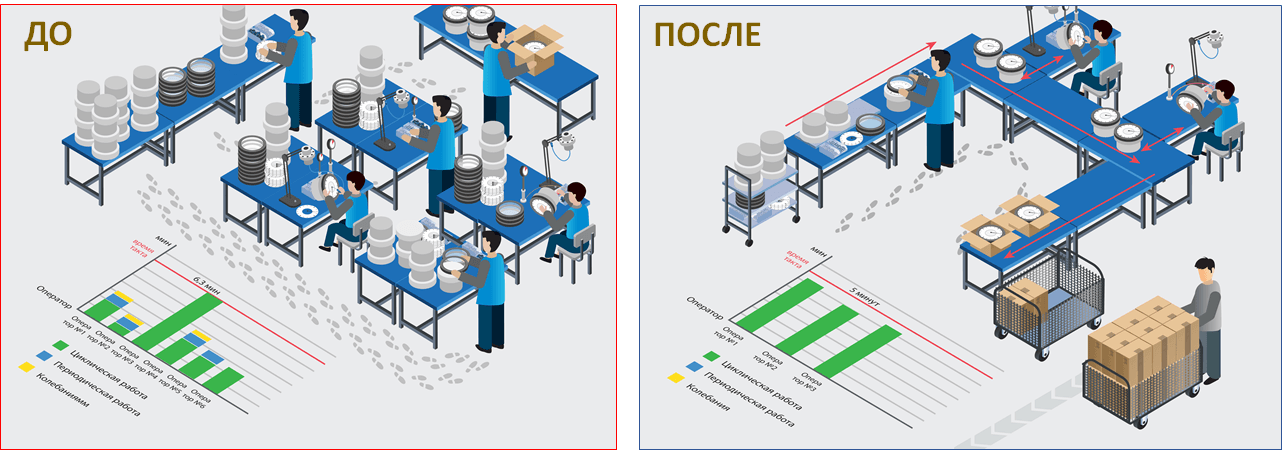
Для исключения простоя операторов из-за несвоевременной поставки комплектующих деталей на сборочный участок, который достигал до 35% рабочего времени организовали поставку комплектующих на участок по принципу тянущей системы с использованием канбан-тележки.
Для исключения потерь времени на перемещение операторов по участку, который составлял до 50% рабочего времени из-за поставки комплектующих большими партиями, что приводило к загромождению рабочих мест, организовали сборку потоком единичных изделий, разместив рабочие места на минимальном расстоянии между собой. Поставку комплектующих осуществляют объемом до 2 часов работы. Разработали комплекты операционных стандартов и обучили персонал.
Для исключения потерь времени, составляющих до 15 % рабочего времени на исправление дефектов окрашивания и повреждений лакокрасочного покрытия, нарезание резьбы в отверстиях, установку болтов заземления, которые при вводе в эксплуатацию снимаются и повторно устанавливаются, внедрили следующие мероприятия:
- Перешли на порошковую окраску изделия, внедрили сквозную транспортировочную тележку, исключающую повреждение лакокрасочного покрытия.
- Передали операцию нарезки резьбы на незагруженные рабочие места механического участка.
- Изменили форму поставки манометров, по которой крышка и болт заземления поставляются в ЗИПе к изделию. В инструкции к манометру описан процесс установки крышки и болта заземления.
Результат:
- Увеличение выработки на 1 оператора с 7,5 до 18 штук в смену, на 140%, за счет высвобождения 3 операторов из 6, с последующим переводом на другие вакантные места соседнего участка.
- Повышение выработки участка с 45 до 54 шт./смена, на 20%.
- Сокращение сроков выполнения заказов с 64 до 24 часов, на 62%.
- Снижение запасов незавершенного производства с 96 до 18 шт., на 81%.
Выявить и устранить проблемы позволило применение инструментов: Поток единичных изделий, Производственный анализ.
ПРИМЕР 2. Увеличение объема производства датчиков расхода на АО "ИПФ "СИБНА"
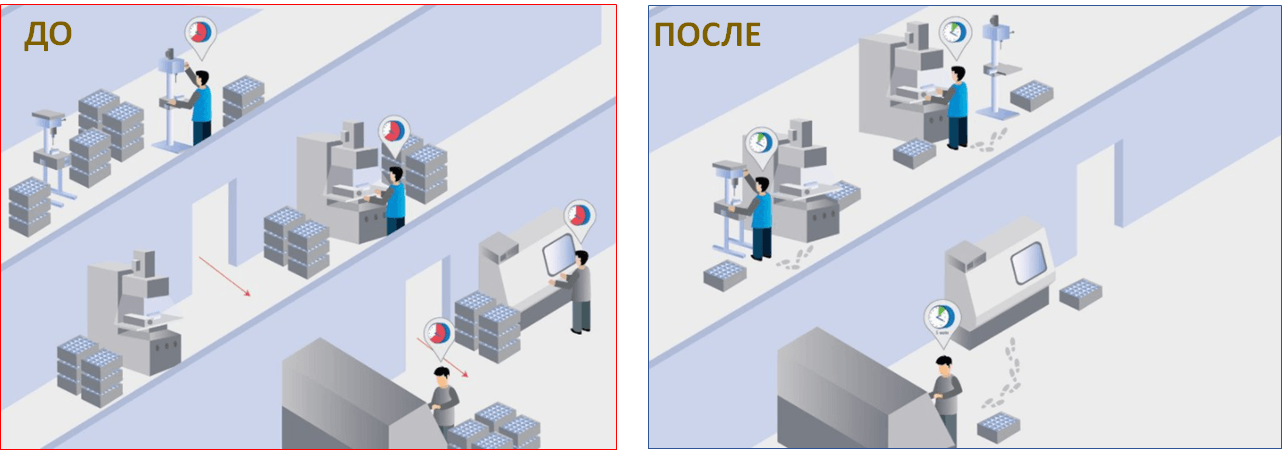
Для снижения длительности выполнения заказа по причине выполнения операций на различных участках, расположенных на удалении друг от друга, из-за этого обработка деталей осуществлялась большими партиями и последующей ручной транспортировкой деталей на следующую операцию, выполнили перемонтаж оборудования и сгруппировали станки в производственные ячейки.
Для повышения загрузки операторов, за счет снижения времени ожидания окончания машинного времени при работе на одном станке перешли на многостаночное обслуживание (2-х ,3-х станков одним оператором). Операторов обучили смежным операциям.
Для снижения запасов на рабочих местах, планировать и изготавливать детали стали сквозным потоком, сразу через все операции, исключили межоперационные запасы.
Результат:
- Повышение производительности участка с 16 до 20 шт. в смену, на 25%.
- Сокращение запасов незавершенного производства, с 8 до 4 дней, на 50%.
- Сокращение сроков выполнения заказов с 9420 до 1500 мин., на 84%.
- Высвобождение дополнительных площадей с 550 до 500 м, на 9%.
Выявить и устранить проблемы позволило применение инструментов: Поток единичных изделий, Производственный анализ.
ПРИМЕР 3. Увеличение объема производства датчиков на ООО «ЭРИС»
Для исключения времени операторов на транспортировку деталей по участку между операциями и снижения времени выполнения заказа сблизили между собой сборочные места операторов организовали сборку изделия в потоке единичных изделий.
Для исключения времени операторов на поиск необходимых деталей и обеспечения своих рабочих мест комплектующими для сборки, подобрали под каждую деталь тару с объемом запасов не более 2-х часов работы, разместили хранение всех комплектующих на рабочем месте исключив «лишнее» хождение, организовали своевременное пополнение комплектующих силами службы логистики.
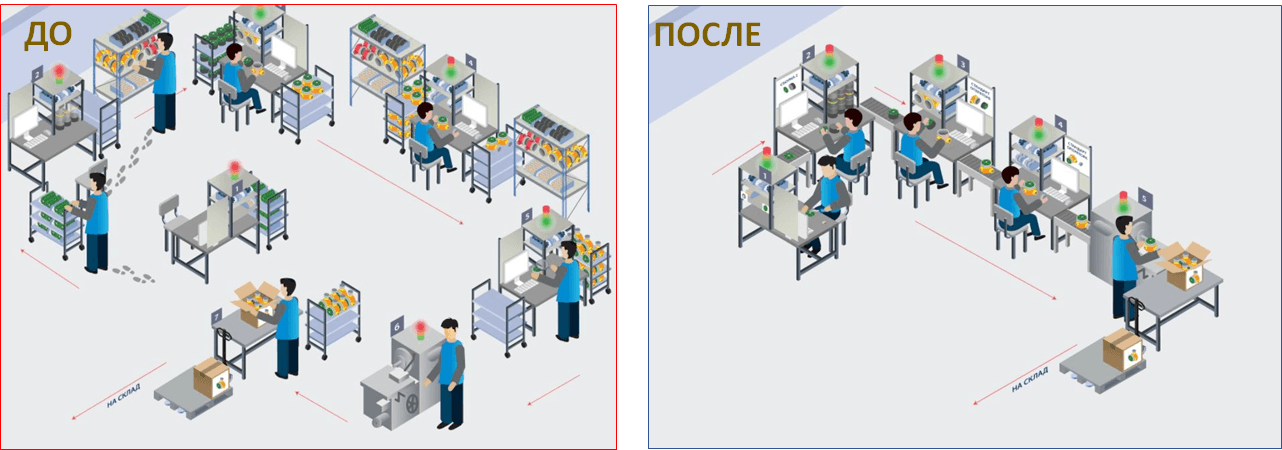
Результат:
- Снижение численности операторов с 7 до 5, на 28%.
- Увеличение выработки операторов с 6,8 до 9,2 шт./чел в смену.
- Снижение времени протекания процесса с 100,2 до 17, 4 часа, на 83%.
- Количество запасов в потоке снизилось с 3488 до 270 штук, на 92%.
Выявить и устранить проблемы позволило применение инструментов: Поток единичных изделий, Производственный анализ.
ПРИМЕР 4. Сокращение запасов производства приборных плат на ООО "ЗАВОД ПСА "ЭЛЕСИ
Для снижения количество запасов незавершенного производства в межоперационных буферных зонах (размер которых превышал более чем в 3 раза показатели норматива) сократили передаточную партию между операциями с 1000 до 13 штук, организовали поточную линию изготовления плат по 1 кассете (13 штук).
Для снижения времени оператора на поиск необходимых материалов, составляющий до 60 минут в смену, функцию обеспечения комплектующими передали от операторов в службу логистики.
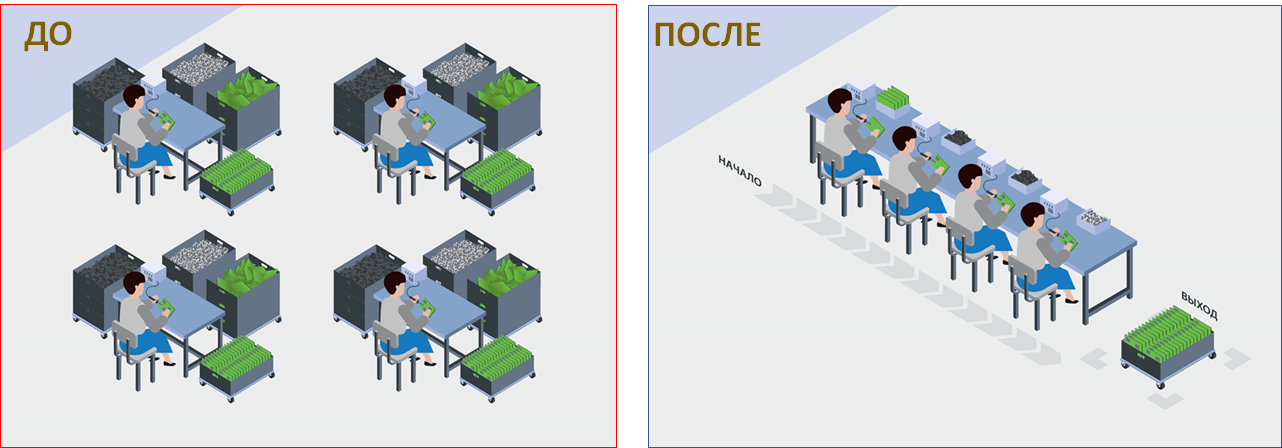
Результат:
- Снижение запасов материалов и полуфабрикатов с 6889 до 2296 шт., на 67%.
- Сокращено количество зон складирования с 24 до 12, высвобождено 100 кв.м. производственных площадей.
Выявить и устранить проблемы позволило применение инструментов: Поток единичных изделий.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для организации потока един изделий при производстве приборов и инструментов
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение №3 бланк производственного анализа
Приложение №4 Лист расчета производственной способности
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП