Типовые решения для логистических процессов при производстве насосов и компрессоров
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия производственного сектора
Обрабатывающая промышленность
3 месяца
Цветовая маркировка
Описание
Основные цели внедрения
Процесс изготовления насосов подразумевает множество различных технологических операций и переходов в зависимости от глубины локализации изготовления компонентов, степени проработки сборочных и технологических процессов. Как правило, процесс изготовления компрессоров представляет собой сборочное производство с множеством контрольных операций. При этом, многие предприятия имеют собственные участки изготовления комплектующих, таких как механической, термической обработки, комплексы с тестирующим и контрольным оборудованием, на котором осуществляются испытания компонентов и продукции.
От эффективности управления всеми материальными потоками, планированием производственных процессов, управлением запасами сырья, материалов, комплектующими, управлением своевременности обеспечения. зависит стабильность основных процессов. Так по данным предприятий, на которых были реализованы проекты, простои из-за несвоевременного обеспечения составляли до 45% рабочего времени, что приблизительно добавляло до 5% к себестоимости готовой продукции. Проекты по повышению эффективности, устранению простоев, организации логистических потоков могут приносить значительные экономические эффекты.
Одним из основных предлагаемых улучшений, направленным на снижение потерь, связанных с перемещениями и ожиданиями, является снижение дистанций между операциями, производственными участками, организация централизованной функции снабжения производства материалами и комплектующими, оптимизация маршрутов снабжения, сокращение запасов, сокращение производственных партий и партий перемещения, оптимизация и подбор соответствующих средств транспортировки.
| Проблема | Причины |
|---|---|
| Снижение уровня удовлетворенности и потери клиентов в следствие длительных сроков изготовления и задержек поставок | 1 Работа крупными партиями приводит к длительным срокам обработки на каждом этапе производства, необходимости использовать значительного количества транспортировочной техники, работающей в пиковом режиме. 2 Значительные дистанции между складом и производством, между участками приводят к увеличению времени на доставку комплектующих. 3 Потери времени на поиск необходимых материалов и комплектующих на складах, в производстве на рабочих местах. |
| Высокая трудоемкость процесса | Наличие в процессе операций по снабжению своих рабочих мест материалами и комплектующими, приводит к необходимости привлекать дополнительный персонал. |
| Дефицит оборотных средств, увеличение финансовой нагрузки на предприятие | Планирование, производство и перемещение материалов, полуфабрикатов, готовой продукции осуществляется крупными партиями, что приводит к образованию значительный запасов в производстве. Размер партии запуска существенно влияет на размер расчетных величин запасов на складах, что приводит к замораживанию средств предприятия. |
| Типовые решения | Целевой результат |
|---|---|
| Организация системы адресного хранения, идентификации материалов на складах и рабочих местах | Сокращение времени поиска необходимых материалов, снижение трудоемкости операций снабжения |
| Сокращение дистанций перемещения между рабочими местами и участками, оптимизация маршрутов снабжения | Сокращение времени и трудоемкости транспортировки материалов и комплектующих. Исключение простоев в ожидании обеспечения |
| Снижение размеров партии производства и снабжения | Исключение времени простоев в ожидании завершения обработки и транспортировки крупных партий, исключение времени ожидания специальных средств транспортировки (кран-балок, вилочных погрузчиков и т.п.) |
| Организация централизованного снабжения производства, передача функций обеспечения службе логистики | Высвобождение времени операторов для выполнения основных работ, рост выработки производственного потока. |
Примеры реализованных решений
Пример 1. АО «Уральский компрессорный завод»
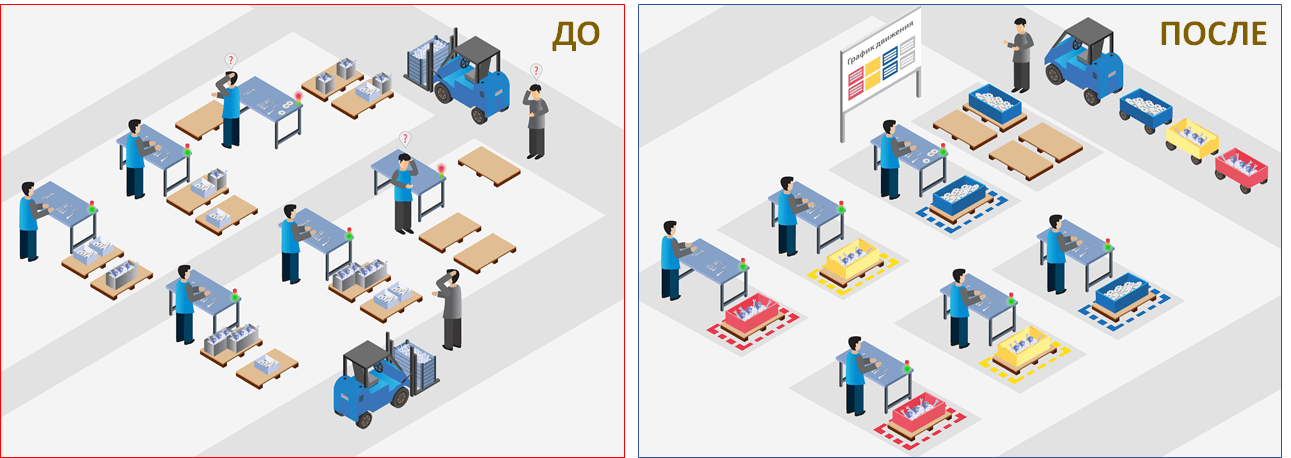
Для сокращения потерь времени сотрудниками службы логистики на поиск мест размещения материалов, и потерь времени операторов сборки на поиск комплектующих для сборки, разработали и внедрили систему цветовой маркировки. Цвет тары соответствует цвету маркировки мест ее размещения в цеху.
Для сокращения времени простоев операторов сборки из-за отсутствия необходимых комплектующих, ожидающих доставки на рабочие места, адаптировали тип используемой тары в соответствии с ритмом потребления, разработали график снабжения рабочих мест.
Для сокращения трудоемкости снабжения рабочих мест службой логистики, определили и внедрили в работу оптимальные маршруты передвижения средств транспортировки.
Результат:
- Снижение трудоемкости цикла снабжения, сокращение средств транспортировки с 7 до 3 единиц, на 57%.
- Сокращение запасов незавершенного производства в производственном потоке благодаря адаптированной таре с 75 до 68 комплектов сборки, на 9%.
Выявить и устранить проблемы позволило применение инструментов: Диаграмма спагетти, 5С на производстве.
ПРИМЕР 2. АО Ногинский завод топливной аппаратуры (АО «НЗТА»)
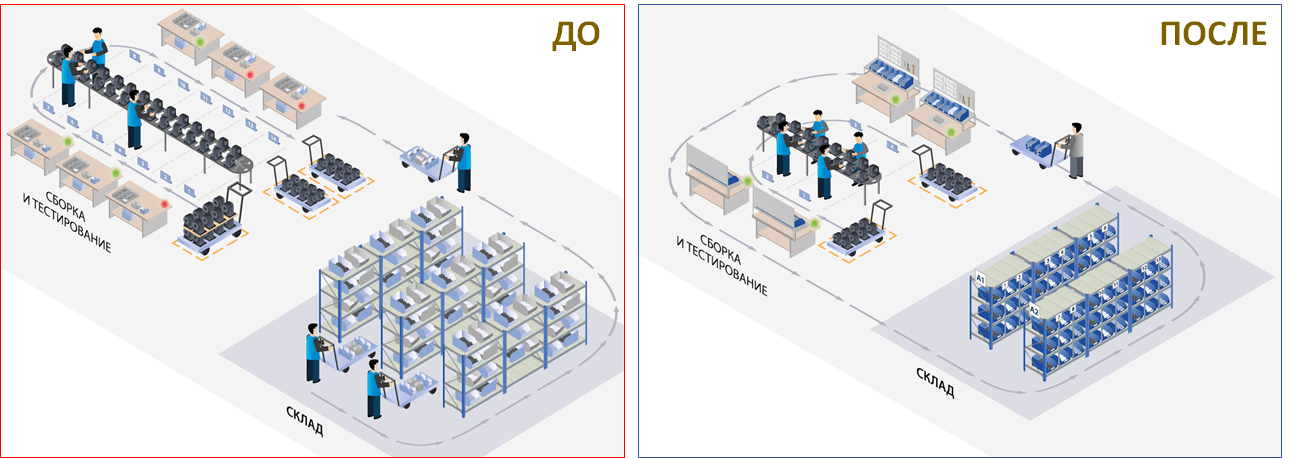
Для сокращения потерь времени операторами на поиск и перемещение со склада до своих рабочих мест комплектующих для сборки, создали службу централизованного снабжения, передали функцию обеспечения рабочих мест данной службе. Для повышения эффективности службы снабжения и сокращения времени обработки и исполнения заказов на обеспечения производства, на складе была внедрена система адресного хранения материалов и комплектующих.
Результат:
- Сокращение временных затрат на комплектовку и снабжение одного рабочего места снижено с 15 до 5 минут, на 66%, на 2,5 часа в смену.
- Суммарно, для изготовления продукции высвобождено 5 часов в смену рабочего времени операторов.
- За время, ставшее доступным для производства, выпускается дополнительно 2 насоса в смену, на 2%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Адресное хранение.
ПРИМЕР 3. АО «Вакууммаш»
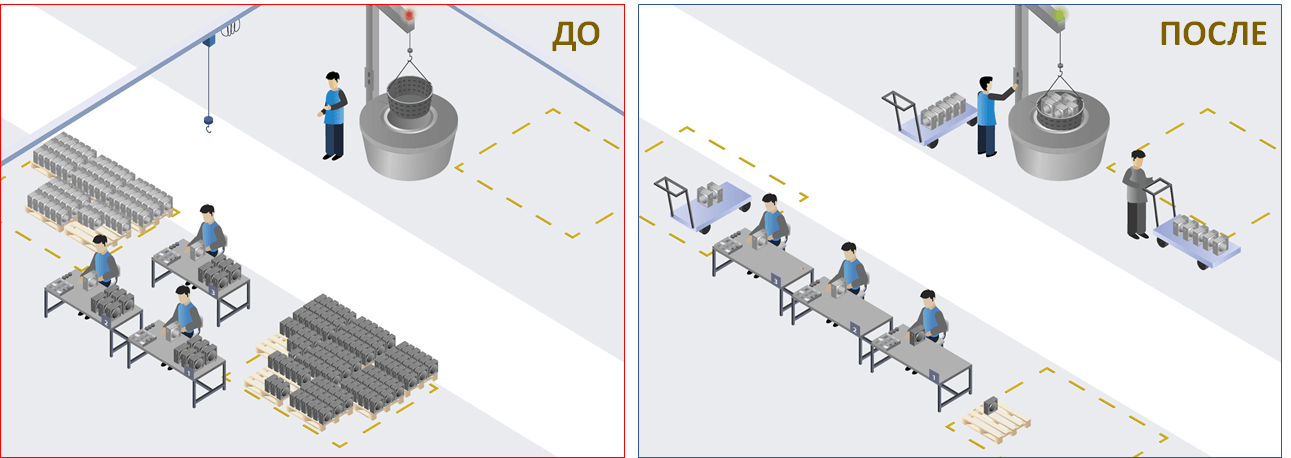
Для сокращения длительности производственных процессов, связанных с ожиданиями завершения обработки и перемещения крупных партий деталей с одного участка на другой при помощи кран-балки среднее время ожидания которой для перемещения партии изделий в течение сборки достигало 100 минут.
- Изменили формат планирования производства, сборки и перемещения деталей и материалов. Сделали перепланировку механического участка, сократили количество и дистанции перемещения партий полуфабрикатов и изделий.
- Изменили размер производственной партии, вместо прежних 100 изделий, внедрили объем производственной партии и транспортировки 5 единиц.
- Отказались от использования кран-балок и вилочных погрузчиков в пользу небольших транспортных тележек, что позволило исключить простои их ожидания.
Результат:
- Длительность логистических операций в течение полного цикла изготовления насосов сократился с 688 до 200 часов, на 70%; Время протекания процесса сократилось с 180 до 70 дней, на 61%.
- Сокращение средств, замороженных в виде запасов незавершенного производства в потоке с 11, 62 до 7,09 млн. рублей, на 39%.
- Совместно с решением по изменением конструкции корзины участка термической обработки, выработка увеличилась с 1,08 до 1,17 единиц продукции на одного оператора в смену, на 8,3%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Составление карт потоков и процессов.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовое решения для логистических процессов при производстве насосов и компрессоров
Полный перечень материалов
Чек лист логистика ТР
Чек лист сборка насосов ТР
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП
