Типовые решения для повышения эффективности процессов обработки листового стекла
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
1 месяц
Наличие транспортировочного оборудования
Описание
Основные цели внедрения
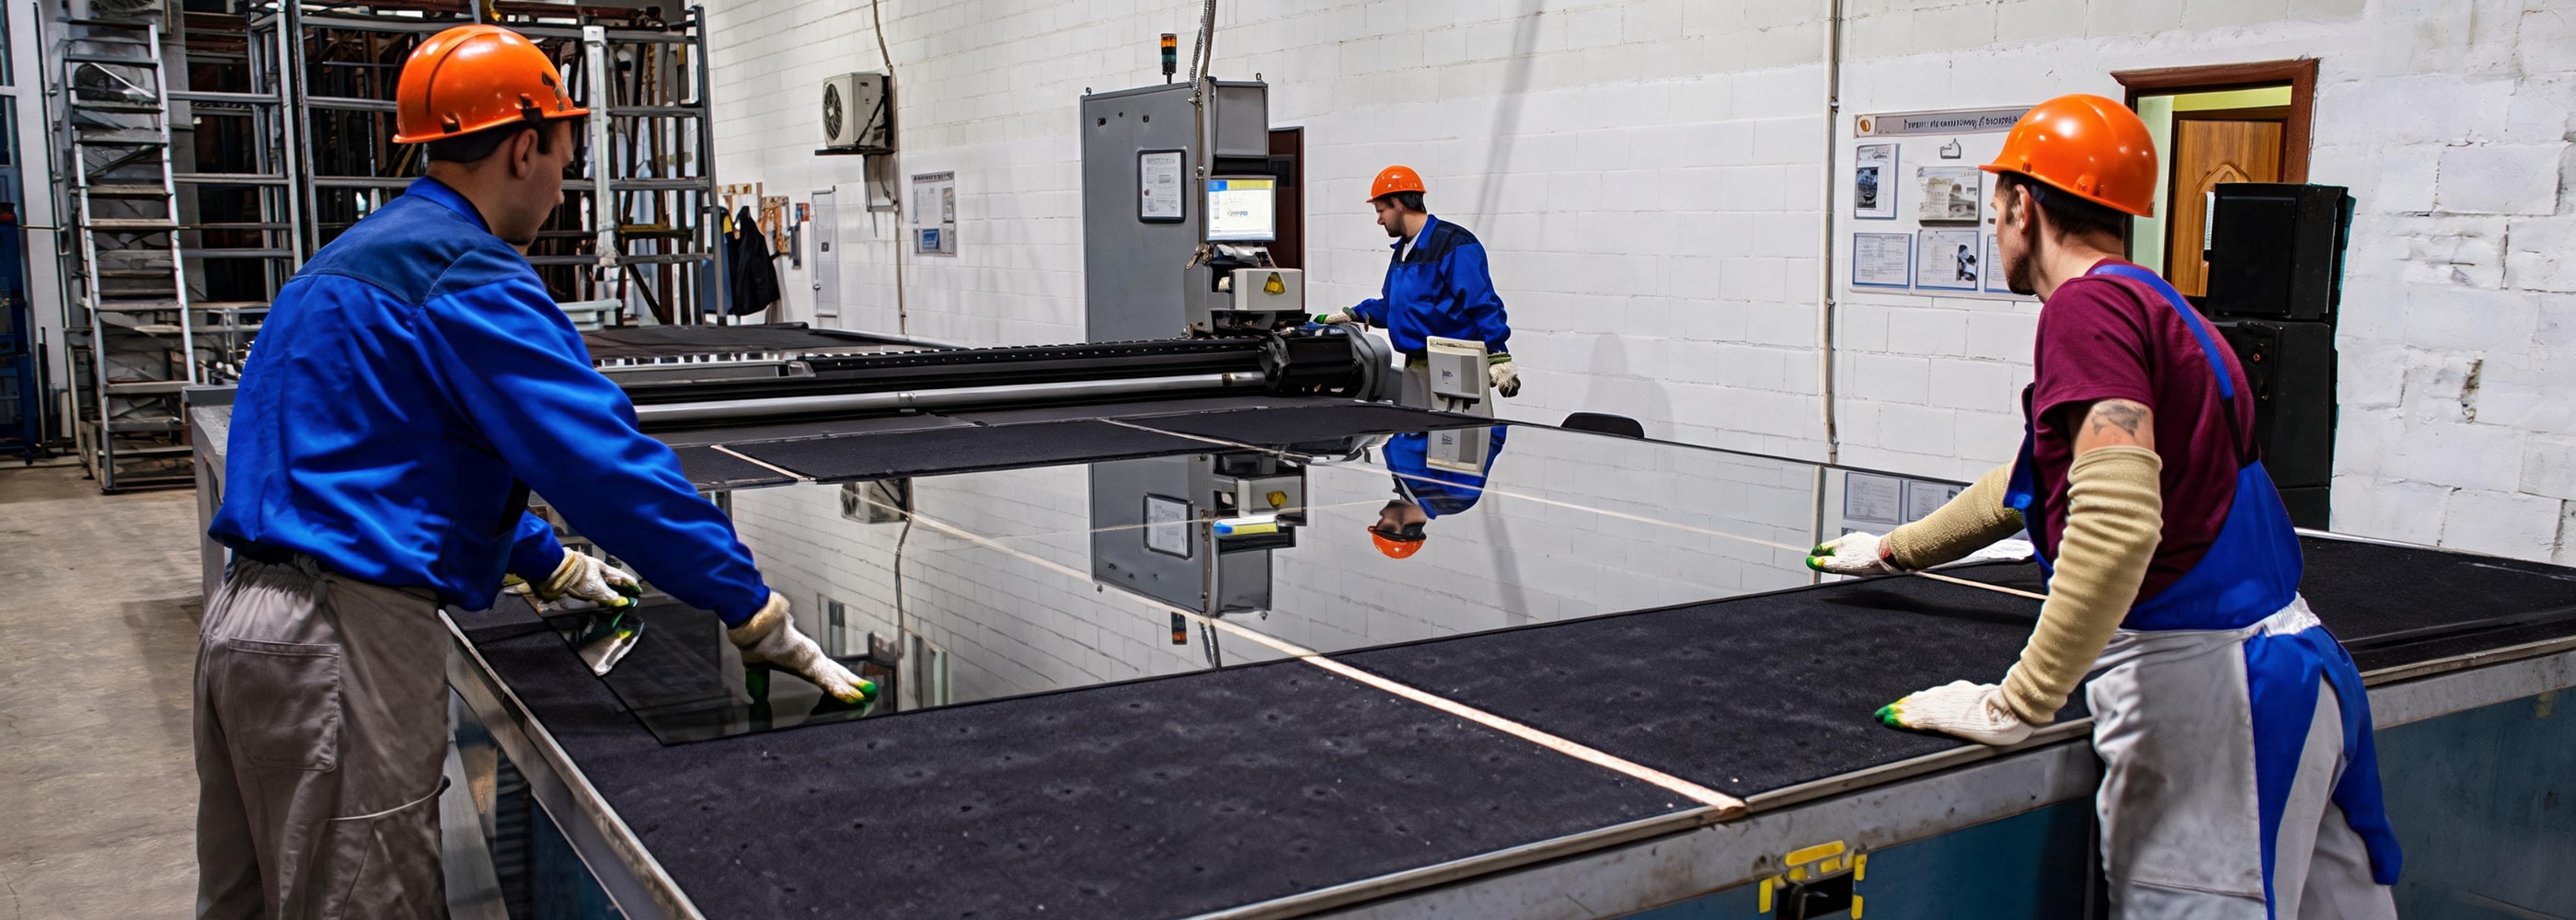
Предприятия по обработке листового стекла изготавливают стекольную продукцию, которая применяется в производстве пластиковых изделий (окна, витражи, двери), других конструктивных элементах сооружений, а также в производстве всех видов транспорта и станков и оборудования. Производство обусловлено выполнением заказов разного объема от единичных до крупносерийных, что требует от предприятия гибкости производственного процесса, максимальной эффективности оборудования для выполнения заказов в полном объеме в срок.
Для достижения гибкости производства предприятия сталкиваются с проблемой длительных переналадок при их высокой частоте повторения. При повышении эффективности оборудования у предприятий возникают проблемы с низкой выработкой производственного оборудования. Данный уровень выработки связан с низким уровнем доступности оборудования из-за длительных простоев по причине долгого техобслуживания и его частых и длительных аварийных остановок.
| Проблема | Причина |
|---|---|
| Низкая выработка производственного оборудования | Длительные простои оборудования на частые переналадки Длительные плановые простои оборудования на техническое обслуживание Аварийные простои оборудования из-за невыполнения планового обслуживания в полном объеме |
Типовые решения
| Решения | Целевой результат |
|---|---|
| Внедрение системы анализа эффективности оборудования на основе ОЕЕ | Повышение эффективности работы оборудования |
| Внедрение рассредоточенного графика планового обслуживания оборудования | Выполнение технического обслуживания в необходимом объеме |
| Стандартизация выполнения планового технического обслуживания оборудования | Снижение аварийных простоев оборудования, повышение выработки производственного участка/цеха |
| Минимизация времени переналадки оборудования | Увеличение доступного времени работы оборудования, повышение выработки производственного участка/цеха |
Пример реализованных решений
Пример 1. Повышение производительности труда в потоке архитектурных стеклопакетов на ООО "СИБГЛАСС"
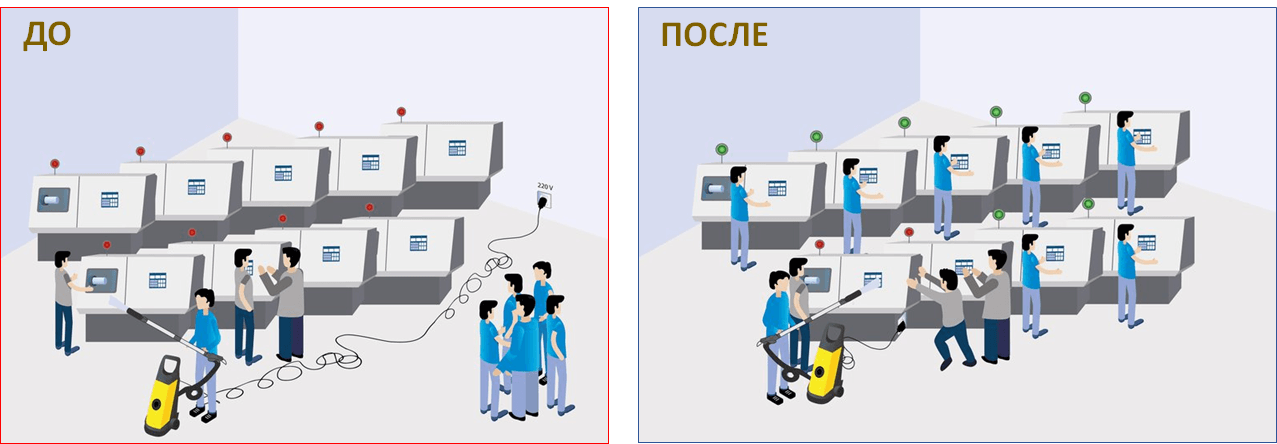
Для сокращения длительных плановых остановок оборудования, связанных с выполнением обслуживания всего оборудования в течение одного дня в неделю и исключения невыполнения всего объема планового обслуживания ограниченной численностью технического персонала, внедрили рассредоточенный график планового обслуживания оборудования по 1-2 машины в день без полной остановки всего цеха.
Для сокращения времени выполнения операций планового техобслуживания оборудования были организованы:
- места подключения мини-мойки на каждой единице оборудования;
- быстросъемный крепеж крышек обслуживания;
- применение полимерных вкладышей в ванны обрабатывающих машин.
С учетом улучшений разработали стандарты выполнения технического обслуживания и санитарной обработки оборудования.
Результат:
- Увеличение выработка листового стекла с 589 до 737 кв. м. в смену.
- Сокращение длительности плановых остановок оборудования для технического обслуживания с 473 до 192 час/мес.;
- Сокращение длительности неплановых постоев оборудования из-за поломок с 713 до 404 час/мес.
Выявить и устранить проблемы позволило применение инструментов: Анализ эффективности оборудования, Производственный анализ, Стандартизированная работа.
Пример 2. Повышение производительности валковой машины покраски стекла Giardina на АО "РСК".
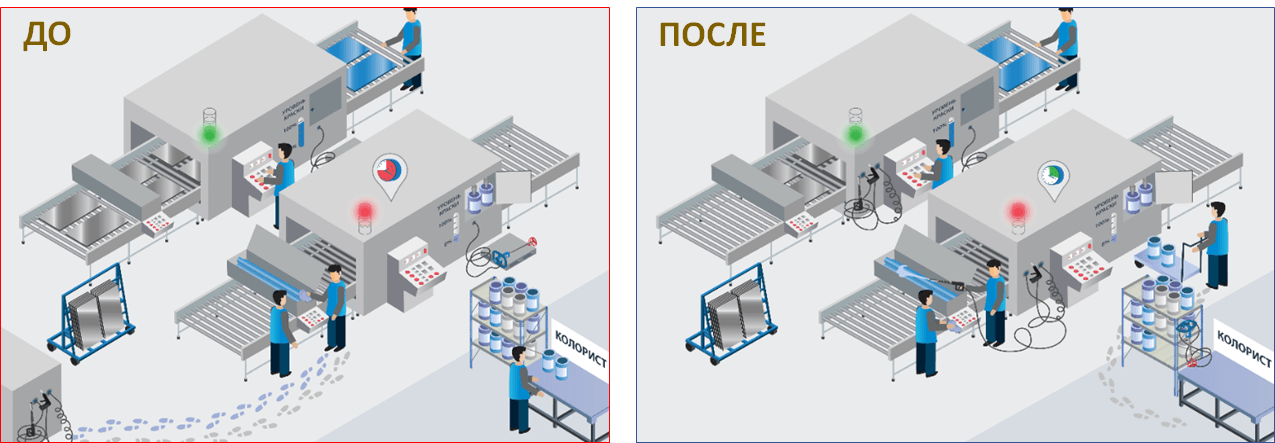
Для сокращения длительности частых переналадок валковой машины (замена краски), до 66 раз в месяц, было реализовано:
- Перенос оборудования необходимого для переналадки ближе к станку
- Изготовление телеги для перемещения поддонов в мойку
- Передача операции по подготовке краски (смешивание, транспортировка) колористу
- Передача операций: мойка ушей, воронок и желоба подручному рабочему
- Перераспределение операций между оператором и подручным рабочим
Результат:
- Повышение производительности валковой машины покраски стекла Giardina с 4488 до 4784 кв. м. в месяц, на 7%;
- Сокращение времени переналадки валковой машины с 46 до 28 мин., на 39%.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Быстрая переналадка.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для повышения эффективности процессов обработки листового стекла
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 3 Стандартная операционная карта ТО-8
Приложение 4 Пример стандарта переналадки печатной машины
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП