Типовые решения для процессов производства крепёжных изделий
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
4 месяца
Закупка и установка терминалов для печати талона поставки
Описание
Основные цели внедрения
В настоящее время, практически, ни одна отрасль промышленности не может обойтись без крепежных элементов. Поэтому совсем неудивительно, что их выпуск налажен в больших масштабах. Появление новых технологий обеспечивает возможность производить метизы с различной степенью точности, а также с отличающимися размерными и прочностными характеристиками. Основными методами изготовления крепежных изделий массового применения являются: горячая и холодная пластическая деформация (штамповка), обработка резанием, литье, сварка, прессование из порошковых материалов и комбинация этих способов.
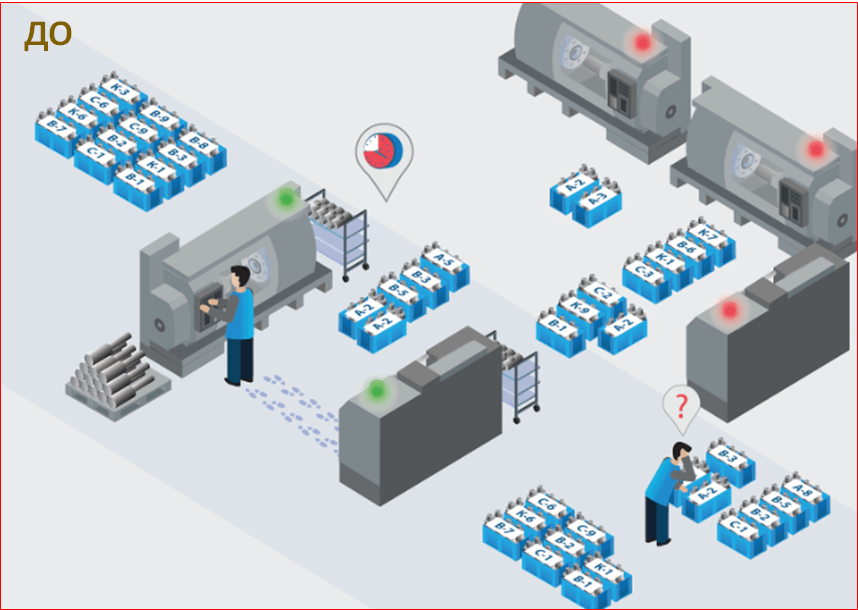
В данном типовом решении даны рекомендации, направленные на снижение потерь за счет внедрения улучшений по оптимизации загрузки операторов при работе на различных станках и организации рабочих мест согласно новой загрузке оператора.
| Проблема | Причина |
|---|---|
| Высокая трудоемкость процесса | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке заготовки между операциями заострения и калибровки при помощи кран-балки |
| Низкая загрузка операторов полезной работой | Ожидание оператором окончания рабочего цикла станка |
| Высокий уровень НЗП на рабочих местах | Работа партиями приводила к необходимости создавать промежуточные места складирования прутков |
| Решение | Целевой результат |
|---|---|
| Перепланировка участка с переносом оборудования и изменением системы подачи прутка в калибрующего устройство | Исключение лишних перемещений операторов и простоев оборудования, увеличение выработки |
| Объединение операций в единый поток, перебалансировка загрузки, исключение из работы операций не добавляющие стоимость | Высвобождение одного оператора, обеспечение оптимальной и равномерной загрузки операторов, увеличение выработки |
| Организация многостаночного обслуживания на станках при работе партиями | Выполнение сменного заказа в установленные сроки, увеличение выработки |
Примеры реализованных решений
ПРИМЕР 1. АО «БЕЛЗАН»
Для сокращения потерь из-за невыполнения производственного плана инструментального цеха и увеличения выработки основного производства были выполнены следующие мероприятия:
- установили дополнительные токарные станки из резерва цеха и организовали место для многостаночной работы токаря;
- оптимизировали процесс изготовления деталей матрицы, изменив систему управления станка;
- организовали склад с системой адресного хранения заготовок.
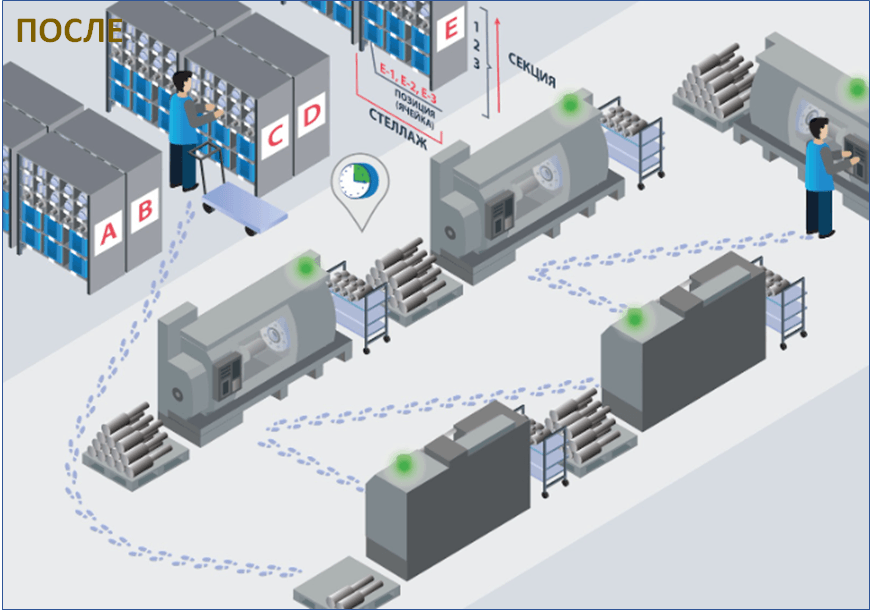
Результат:
Увеличение выработки с 54 до 80 шт. изделий, на 32,5%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Стандартизированная работа.
ПРИМЕР 2. ООО «УК «КУЗБАССТРАНСМЕТ»
Для сокращения потерь на лишние перемещения оператора и транспортировки, а так же для увеличения выработки были выполнены следующие мероприятия:
- переставлен станок острения прутка ближе к калибровочному станку;
- установлены направляющие для ската прутков в зону калибровки без промежуточного места хранения;
- изменена конструкция стеллажа для операции острения прутков;
- объединили операции острения и калибровки в единый поток, проведена перебалансировка рабочих мест;
- изменена система подачи прутка в калибрующее устройство, за счет установки дополнительного пульта управления в непосредственной близости с рабочим местом оператора
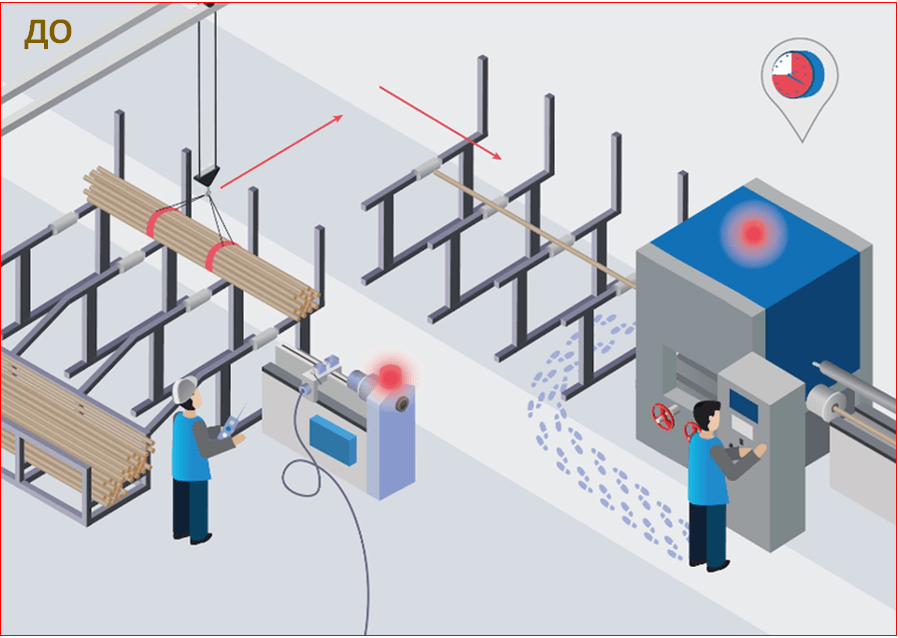
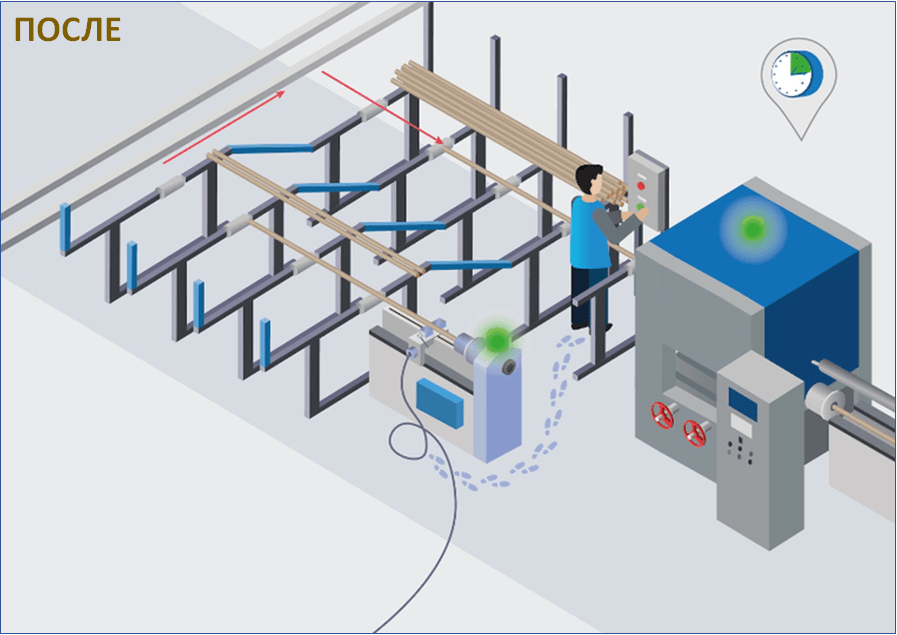
Результат:
- Увеличение выработки участка с 500 до 610 шт./чел. в смену, на 22%;
- Сокращение запасов прутка между операциями острения и калибровки с 750 до 10 шт. за 12 часов, на 99%.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процессов производства крепёжных изделий
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП