Типовые решения повышения эффективности процессов производства фанеры и деревянных фанерованных панелей
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий лесопромышленного комплекса
Обрабатывающая промышленность
4 месяца
Перенастройка работы пресса
Описание
Основные цели внедрения
Динамично развивающееся отечественное производство фанеры и прочих аналоговых продуктов последние десять лет демонстрирует рост производственных показателей, что обусловлено растущим спросом на российскую фанеру со стороны внешних потребителей, внутренний рынок страны при этом также насыщен в основном отечественной продукцией. И так как фанера является прекрасным строительным материалом она находит широкое применение при производстве столярно-строительных изделий, таких как двери, паркетная доска, при изготовлении мягкой мебели, в качестве черного пола и при облицовке внутренних помещений деревянных домов, в авто-, вагоно- и контейнеростроении, в качестве опалубки и других сферах.
Технологический процесс производства состоит из таких основных этапов как обработка древесины, получение шпона (лущение чураков), сушка и ремонт, склейка и опрессовка, а так же дополнительная обработка в зависимости от типа будущей готовой продукции. Сама же технология производства фанеры сегодня подразумевает минимальное использование ручного труда. Большинство операций проводится станками и роботизированными линиями и отклонения в работе оборудования напрямую влияют на производительность, поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
В данном типовом решении даны рекомендации, направленные на снижение потерь за счет снижения времени переналадок оборудования при чистке и замене расходных материалов, организацию рационального хранения инструментов и оснастки, на выявление и устранение потерь внутри самих операций и выстраивание оптимальной загрузки операторов, обслуживающих производственные линии.
| Проблема | Причина |
| Низкая выработка производственного оборудования | Проведение профилактических работ по переналадке оборудования н участках прессования и шлифовки по технологической очистке и замене расходных материалов приводит к длительным остановкам всей производственной линии Излишние перемещения операторов в процессе обслуживания оборудования |
| Решения | Целевой результат |
| Минимизация времени переналадки | Снижение времени простоев оборудования, связанного со сменой оснастки, чистки и поиском инструментов |
| Перепланировка участка с переносом оборудования и организацией новых рабочих зон | Исключение лишних перемещений операторов и простоев оборудования, увеличение выработки |
Примеры реализованных решений
ПРИМЕР 1. ООО «Сибирский Фанерный Комбинат». Снижение времени переналадки.
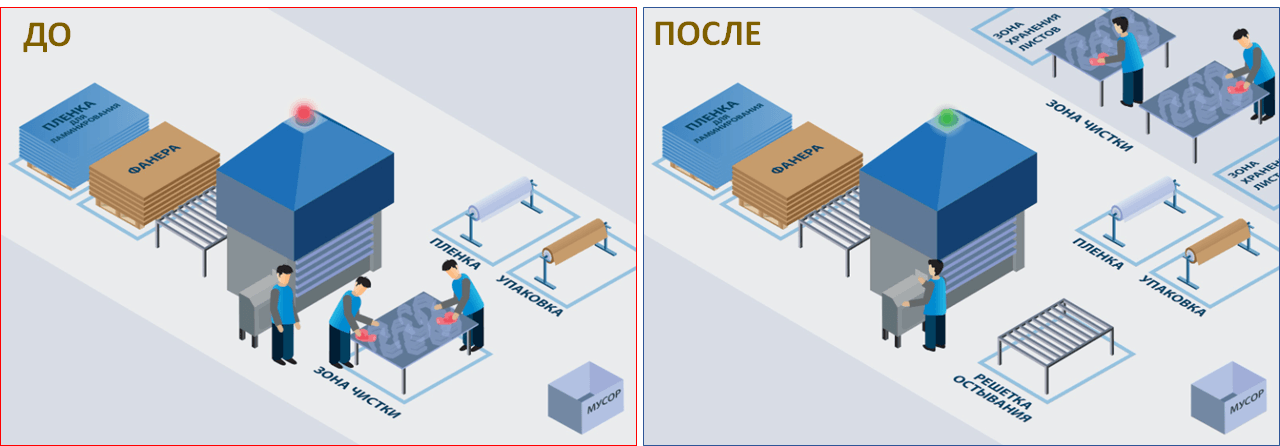
Для сокращения потерь времени на профилактику оборудования из-за длительности проведения замены и чистки плит горячего пресса, затрудненным поиском средств очистки были выполнены следующие мероприятия:
- унифицирован крепеж плит;
- организован дополнительную зону для очистки плит во время работы пресса;
- куплен дополнительный комплект плит для пресса;
- установлен страховой запас перечня средств для проведения ТО.
Результат:
- Увеличение выработки с 0,66 до 0,72 м3/чел. в смену, на 8,5%.
- Снижение времени переналадки с 64 до 16,9 ч/мес., на 74%.
- Экономический эффект 8 640 тыс. рублей в год*
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Быстрая переналадка, Автономное обслуживание
* - согласно информации от предприятия
ПРИМЕР 2. ООО « Павловский ДОК». Сокращение времени переналадки на шлифовальном оборудовании.
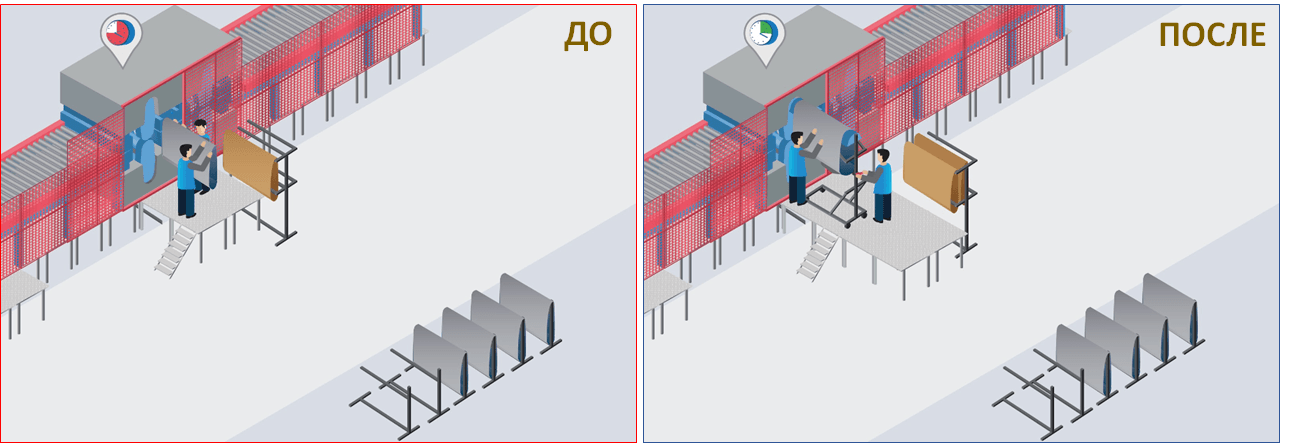
Для сокращения потерь времени на переналадку по замене шлифовальных лент на шлифовальном оборудовании и увеличения выработки были выполнены следующие мероприятия:
- изготовлены специальные приспособления для размещения лент и установлены непосредственно в зоне работ;
- разработан стандарт для проведения работ по замене лент;
- организована мастерская в непосредственной близости к оборудованию согласно принципам 5С.
Результат:
- Увеличение выработки с 450 до 477,3 м3/сутки , на 6%.
- Сокращено время на проведение переналадки при замене шлифовальных лент с 300 до 105 сек. на 1 ленту, на 65%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, 5S на производстве.
ПРИМЕР 3. Увеличение выработки сухого шпона на сушилке №1
Для сокращения потерь времени на профилактические работы по очистке сушки и увеличения выработки были выполнены следующие мероприятия:
- Изменена последовательность выполнения чистки оборудования и маршрут движения сушильщика;
- Разработан стандарт и график проведения профилактических работ длительностью 8 и 5 часов и определены ответственные лица;
- Внедрены стандарты 5С на рабочих местах.
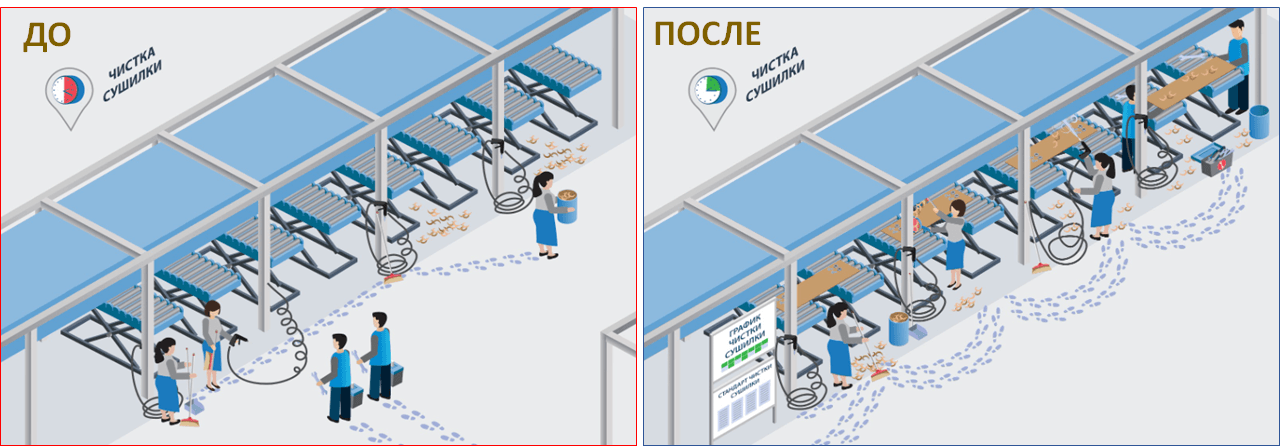
Результаты:
- Снижение времени профилактических работ на сушилке №1 с 32 до 26 часов в месяц, на 19%;
- Увеличение выработки сухого шпона на сушилке №1 с 281 до 316 м3/чел. на 12%.
- Экономический эффект 2392,6 тыс. рублей в год.*
* - согласно информации от предприятия
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения повышения эффективности процессов производства фанеры и деревянных фанерованных панелей
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение №3 Производственный анализ - шаблон
Приложение №5 Карта наблюдений переналадки - шаблон
Приложение №6 Стандарт переналадки
Приложение №7 Стандарт АМ
Приложение №8 СППР Сушильщик 4 разряда 8 часов
Приложение №10 Шаблон чек-листа и отчёта аудита 5С
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП