Типовые решения для повышения производительности труда в процессах производства прочих металлических цистерн, резервуаров и емкостей
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
2 месяца
не требуются
Описание
Основные цели внедрения
Сборочные процессы являются основными с точки зрения оптимизации. Сложность процессов заключается в значительном разнообразии продукции, большого количества вариантов и опций, каждое изделие может быть уникально и изготовлено на заказ.
В основном, в производстве используется технология сборки от начала и до конца на одном рабочем месте. Наблюдается зависимость длительности и качества выполняемых работ от квалификации и опыта операторов, использования различных технологий, этапов изготовления комплектующих, подсборок. Перечисленные факторы приводят к тому, что трудоемкость операций, длительность циклов изменяются, процессы разбалансируются из-за чего возникают простои оборудования и персонала с низкой производительностью труда.
Анализ выполняемых работ, поиск и исключение излишней обработки, перемещений и ожиданий, выстраивание сбалансированного производственного потока, выравнивание загрузки операторов и оборудования, позволяют снизить простои, повысить производительность.
| Проблема | Причина |
|---|---|
| Срывы сроков плановой отгрузки, невозможность увеличить производительность в ответ на потребности рынка | Простои операторов и оборудования, связанные с ожиданием завершения работ на смежных операциях, ожиданием завершения работ над партиями деталей на предыдущих переделах. |
| Завышенная себестоимость продукции | Потери, связанные с лишними движениями, транспортировкой между операциями выпуском бракованной продукции |
| Решения | Целевой результат |
|---|---|
| Организация процесса изготовления в виде выделенного потока для семейства продуктов | Сокращение длительности цикла изготовления продукции, сокращение запасов незавершенного производства |
| Выравнивание загрузки, производительности участков, оборудования и операторов на всем протяжении процесса производства | Исключение простоев оборудования и операторов, увеличение производительности всего производственного потока |
| Сокращение расстояния между рабочими местами, исключение излишней обработки и перемещений материалов, полуфабрикатов операторов в процессе производства. | Повышение выработки операторами |
Примеры реализованных решений
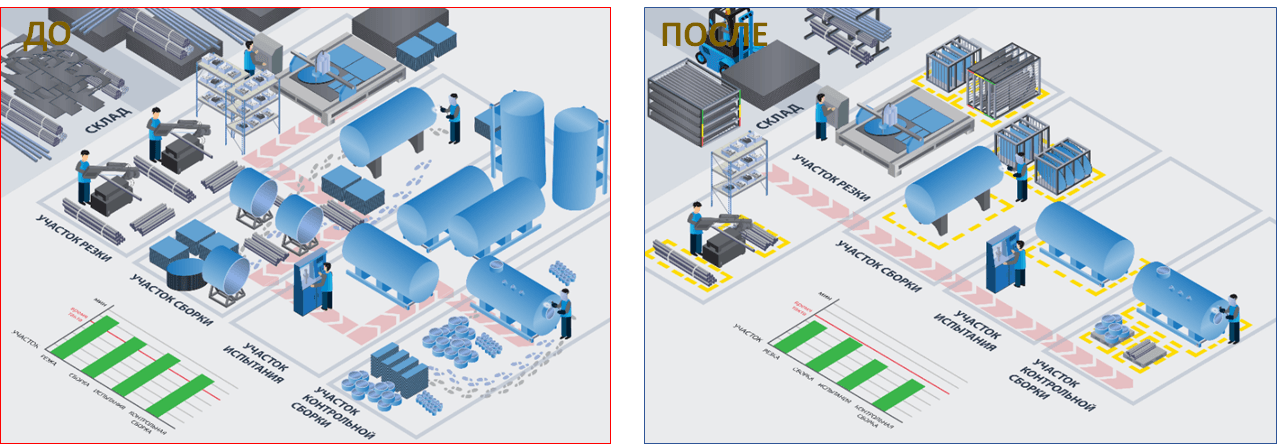
ПРИМЕР 1. ООО «Уралспецмаш» Оптимизация потока производства оборудования, работающего под давлением.
Для сокращения простоев операторов и оборудования, из-за ожидания завершения и перемещения партий деталей между технологическими операциями и сокращения излишних перемещений между оборудованием на предприятии:
- изменили организацию изготовления и транспортировки деталей и изделий, применили организацию производственных потоков, адаптированных по типам и характеристикам продукции;
- однотипные технологические операции с распределили на несколько операций, равномерно распределенных между единицами специально организованными и оборудованными рабочими местами.
Результат:
- Повышение выработки с 1,09 до 1,20 изделий в месяц, на 10%
- Сокращено количество запасов в производственном процессе с 2241 до 2016 единиц изделий, на 10%
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Производственный анализ,Выравнивание производства
ПРИМЕР 2. АО "Сибнефтемаш" «Оптимизация процесса изготовление внутрискважинного оборудования».
Для сокращения:
- простоев оборудования и операторов из-за разбалансированности процессов и колебаний времени выполнения операций;
- простоев операторов сборки в ожидании изготовления и поставки элементов, изготавливаемых на участке токарной обработки с ЧПУ и термической обработки
- простоев операторов отдельных участков в ожидании деталей, изготавливаемых без определенного сменного плана по усмотрению других операторов;
- длительности выполнения заказов и повышения эффективной загрузки оборудования из-за смешения номенклатуры внутрискважинного и емкостного оборудования.
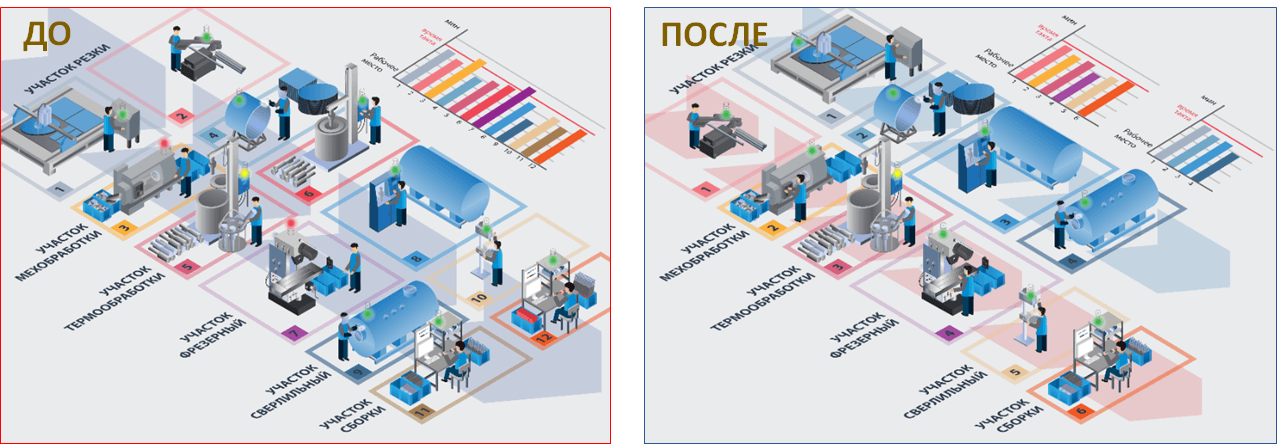
1) Разработали регламент расстановки приоритетов запуска заказов на всех этапах производства в системе «1С Производство», организовали визуальное размещение планов на рабочих местах.
2) Провели разделение потоков и перераспределение оборудования по потокам емкостного и покерного производства, перенесли и организовали расстановку станков, организовали отдельное планирование и обеспечение процессов.
3) Провели перебалансировку загрузки оборудования и операторов в производственных процессах.
Результат:
- Высвобождено 7 единиц оборудования из 15
- Сокращена длительность процесса изготовления пакера (время протекания процесса) с 90 до 30 дней, на 67%
- Увеличение выработки с 0,22 до 0,33 шт пакера на одного оператора в смену, на 50%
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Выравнивание производства
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для повышения производительности труда в процессах производства прочих металлических цистерн, резервуаров и емкостей
Полный перечень материалов
Приложение 3 Лист прослеживаемости
Приложение 4 Бланки СР
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП
