Типовые решения для логистических процессов при производстве электрических машин
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия общей промышленности
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
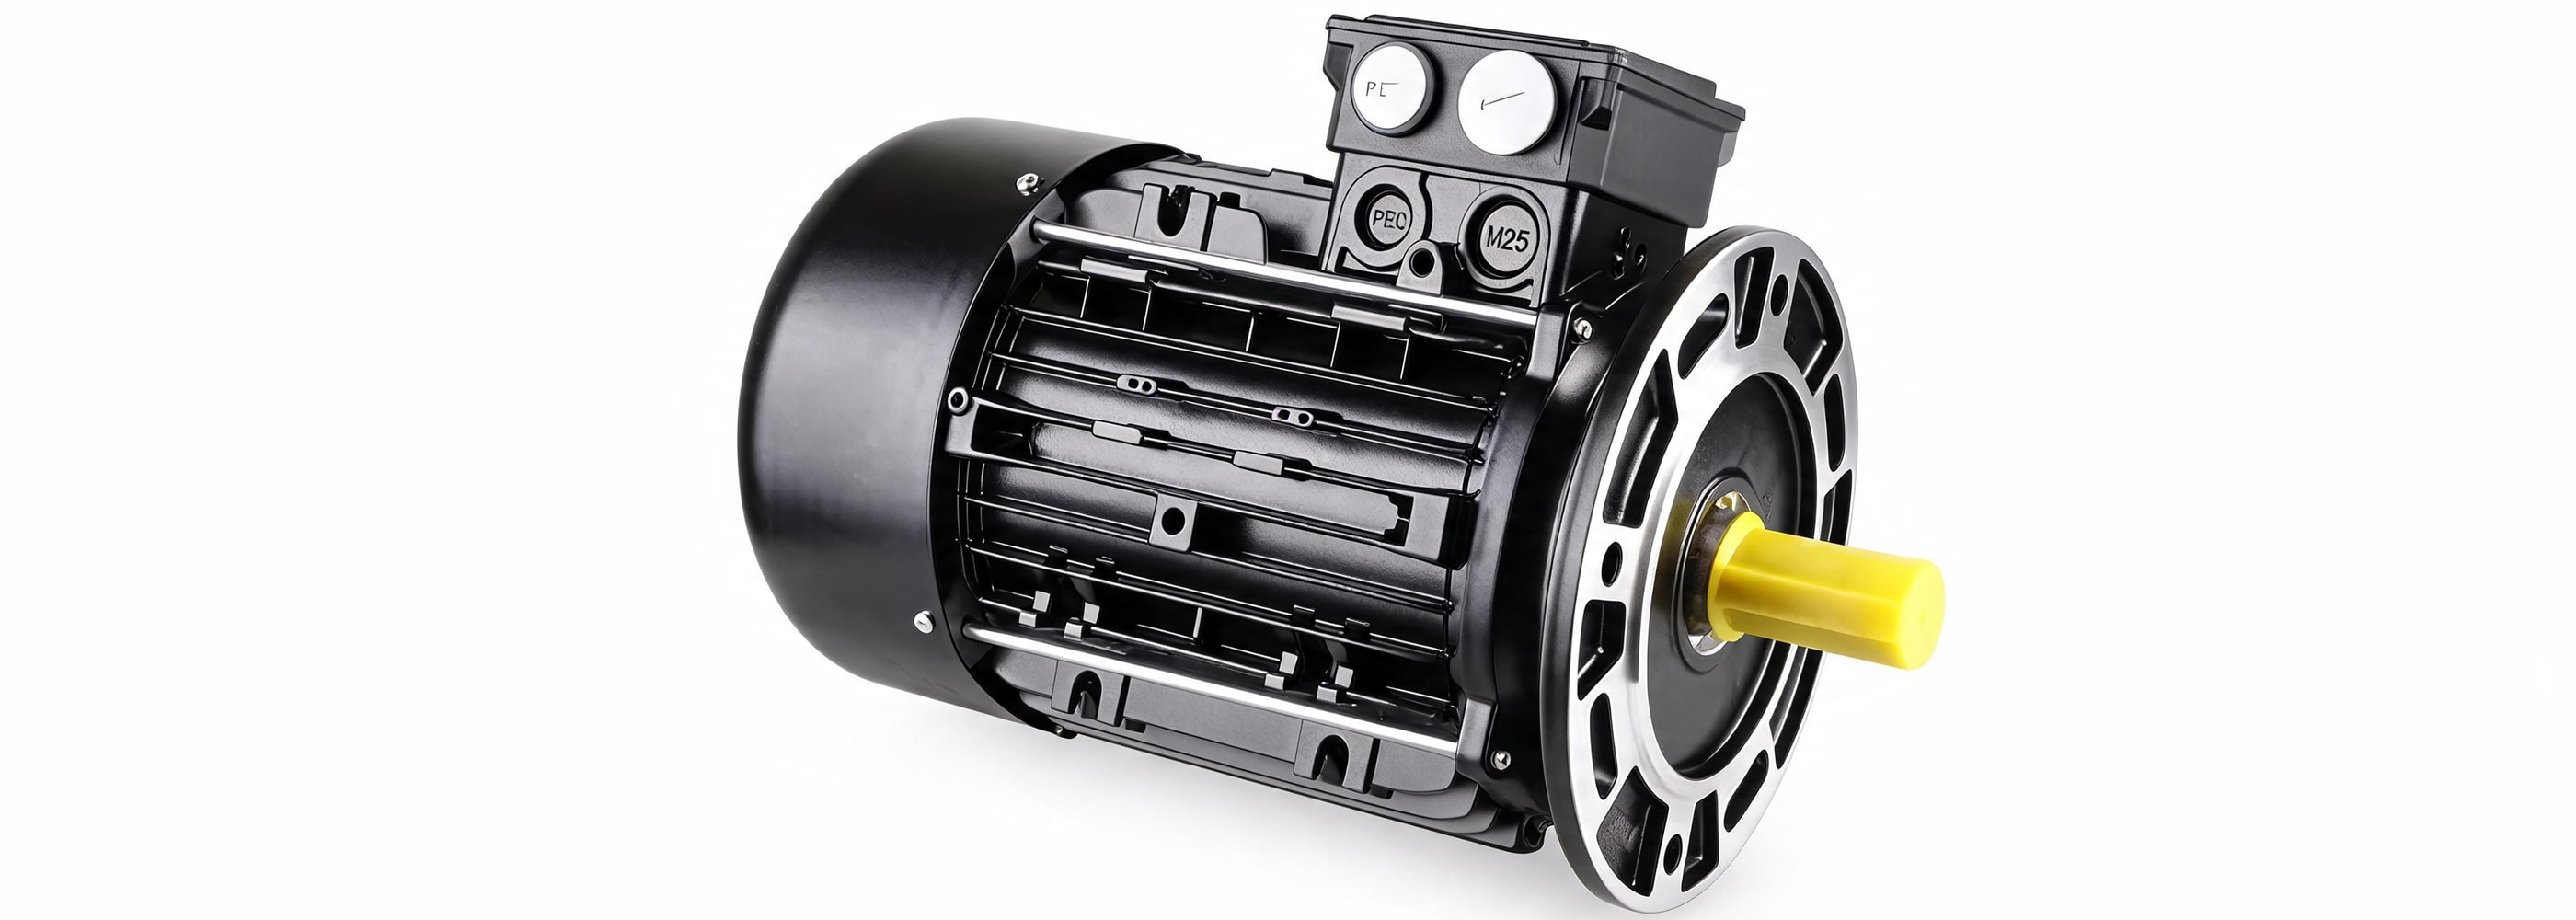
Процесс изготовления электрических машин сложный и многоэтапный. Операции мехобработки, сборки и проведение испытаний представляют основу технологического цикла производства электрических машин, преобразования материалов и комплектующих в готовую продукцию для реализации.
Сборка происходит в ручном режиме с использованием ручного труда операторов, что увеличивает себестоимость конечного продукта и уменьшает прибыль компании, поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
Одними из основных предлагаемых улучшений, направленных на снижение потерь, связанных с перемещениями и ожиданиями, - является перепланировка и снижение дистанций между операциями и производственными участками, выявление и устранение потерь внутри самих операций, снижение времени переналадок оборудования при переходе с одного вида продукции на другой и перебалансировка загрузки рабочих мест.
| Проблема | Причина |
|---|---|
| Снижение уровня удовлетворенности, потери клиентов в следствие длительных сроков и задержек в исполнении заказов. | Длительные сроки выполнения заказов являлись следствием планирования, исполнения и передачи деталей, полуфабрикатов и готовых изделий между рабочими местами, участками, контрольными стендами и на склад крупными партиями. |
| Высокая трудоемкость процесса. | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке продукции, лишних переходов операторов, простоев по причине отсутствия материалов и полуфабрикатов приводит к переработкам. |
| Накопление межоперационных запасов. | Удаленность смежных производственных участков и оборудования приводит к необходимости производить дополнительные операции по укладке продукта в промежуточную тару, создавать места хранения, приобретать и содержать средства транспортировки. |
| Решения | Результат |
|---|---|
| Расстановка оборудования в непосредственной близости друг к другу. | Исключение потерь времени на перетаривание и транспортировку материалов и деталей, выравнивание потока и исключение потерь времени при простое персонала из-за разности производительности участков и операций. Сокращение размеров производственных партий. |
| Организация потока производства малыми партиями. | Исключение и сокращение простоев участков, связанных с ожиданиями завершения выполнения операций для всей партии. Сокращение запасов незавершенного производства, сокращение времени протекания процессов для всей партии. |
| Организация системы адресного хранения, идентификации материалов на складах и рабочих местах. | Сокращение простоев операторов и оборудования по причине длительного поиска сырья и материалов при обеспечении производства. |
Примеры реализованных решений
ПРИМЕР 1. ПАО "ЯЗКМ". Выстраивание потока сборки вибромоторов
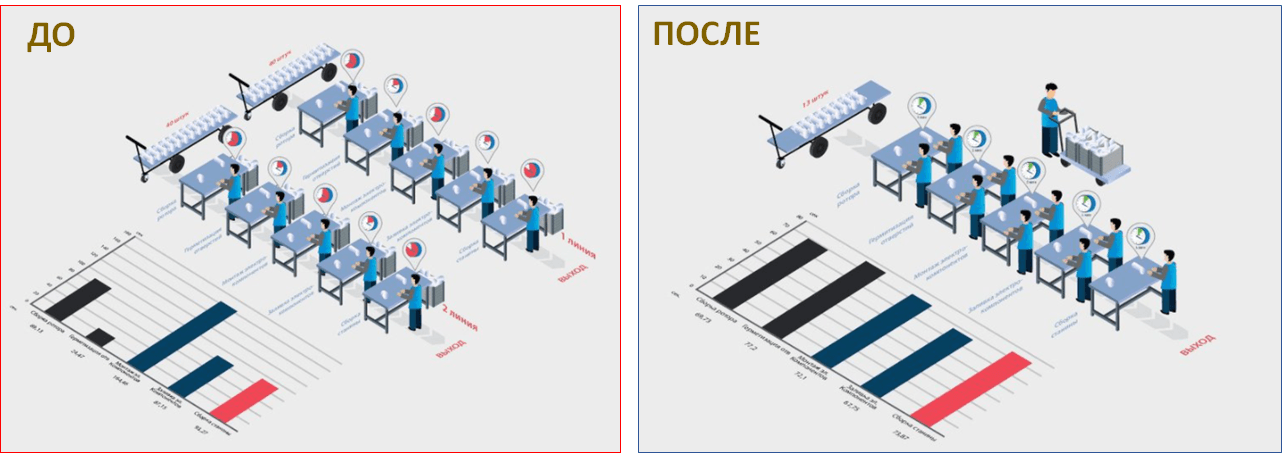
Для исключения потерь времени операторов, связанных с выполнением вспомогательных операций (комплектование заказа, перемещение полуфабрикатов от зоны хранения с к рабочему месту), объединены два многономенклатурных потока в один, перераспределены операции по этапам сборки с равномерной загрузкой, организован поток производства малыми партиями.
Результат:
- Повышение производительности с 135 до 176 шт. в смену, на 30%;
- Снижение запасов незавершенного производства с 160 до 108 шт., на 67%;
- Снижение простоев из-за отсутствия комплектующих с 111 до 37 мин. в смену , на 67%;
- Высвобождение 1 оператора для исполнения функций транспортировщика.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Производственный анализ
ПРИМЕР 2. ОАО «КАЛУГАПУТЬМАШ». Повышение производительности сборки железнодорожных укладочных кранов
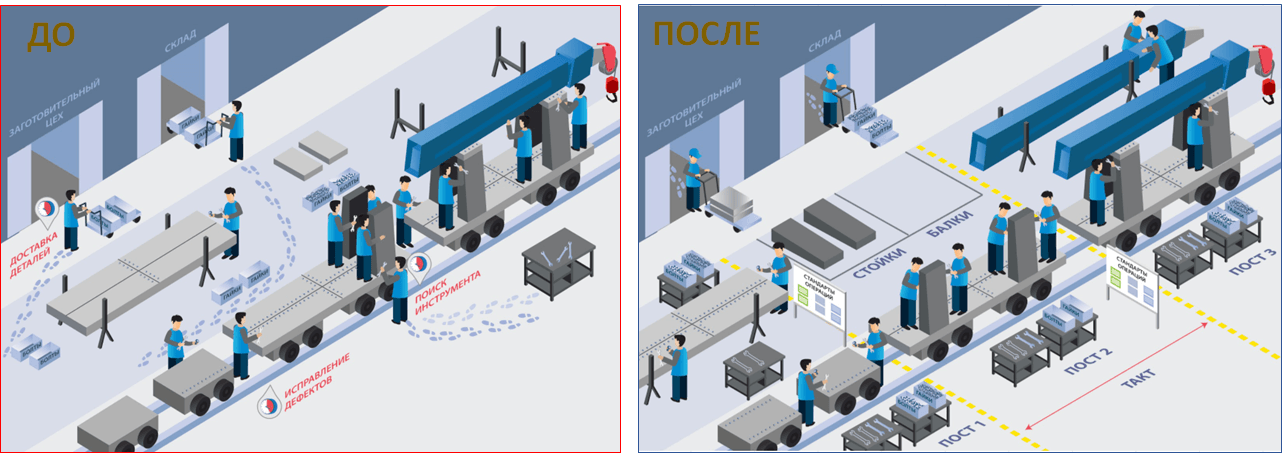
Для исключения потерь времени слесарей-сборщиков, связанных с поиском и доставкой к рабочему месту комплектующих для сборки кранов, поиском инструмента и оснастки, организована комплектация и доставка машинокомплектов работниками логистической службы, организованы стационарные рабочие посты с закреплением операций.
Результат:
- Повышение производительности цеха сборки с 1,5 до 4 кранов в месяц , на 167%;
- Снижение запасов незавершенного производства с 10 до 7 машинокомплектов , на 30%;
- Сокращение времени протекания процесса с 150 до 67 дней , на 55%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Адресное хранение
ПРИМЕР 3. ОАО «КАЛУГАПУТЬМАШ». Повышение эффективности участка финальной сборки железнодорожных укладочных кранов
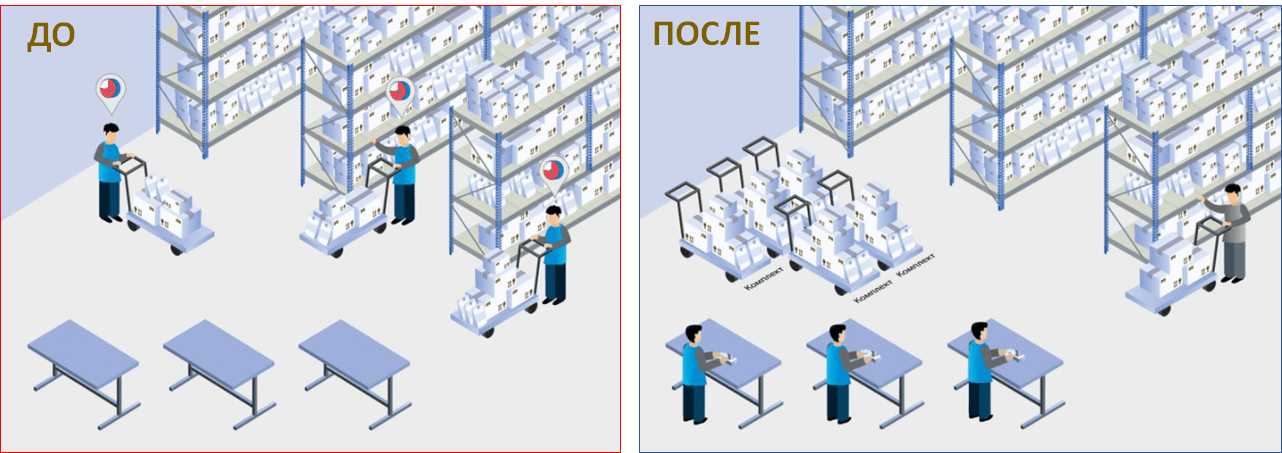
Для исключения потерь времени сборщиков, связанных с поиском и доставкой к рабочему месту инструментов и комплектующих для сборки компрессоров, организовано адресное хранение на складе заготовок и комплектующих, функция по комплектации и поставке комплектов передана логисту-комплектовщику.
Результат:
- Повышение производительности участка сборки компрессоров с 2 до 4 в смену , на 100%;
- Сокращение времени на перемещение и поиск инструментов с 180 до 46 минут в смену , на 75%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Адресное хранение.
ПРИМЕР 4.
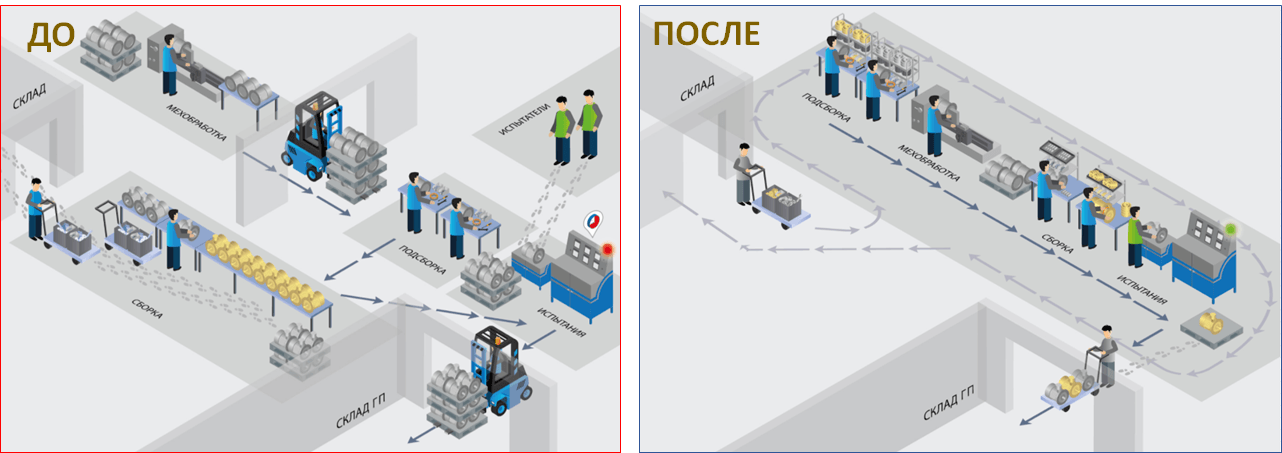
Для снижения простоев производства из-за отвлечения операторов на поиск и транспортировку необходимых комплектующих, ожидания заготовок с предыдущих операций, связанных с обработкой больших партий и транспортировкой от удаленных участков изменено расположение оборудования (максимально приближено относительно последовательности выполняемых операций), организован поток производства малыми партиями, функция комплектации и транспортировки заготовок передана службе внутренней логистики.
Результат:
- Увеличение выработки с 60 до 160 шт. в смену, на 167%;
- Снижение запасов незавершенного производства с 9,055 до 4,395 млн. руб., на 52%;
- Высвобождение операторов с 10 до 7 чел., на 30%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма спагетти, Поток единичных изделий
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для логистических процессов при производстве электрических машин
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение № 3 Контрольный лист оценки
Приложение №4 Лист расчета производственной способности
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП