Типовые решения для процессов производства металлических дверей
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
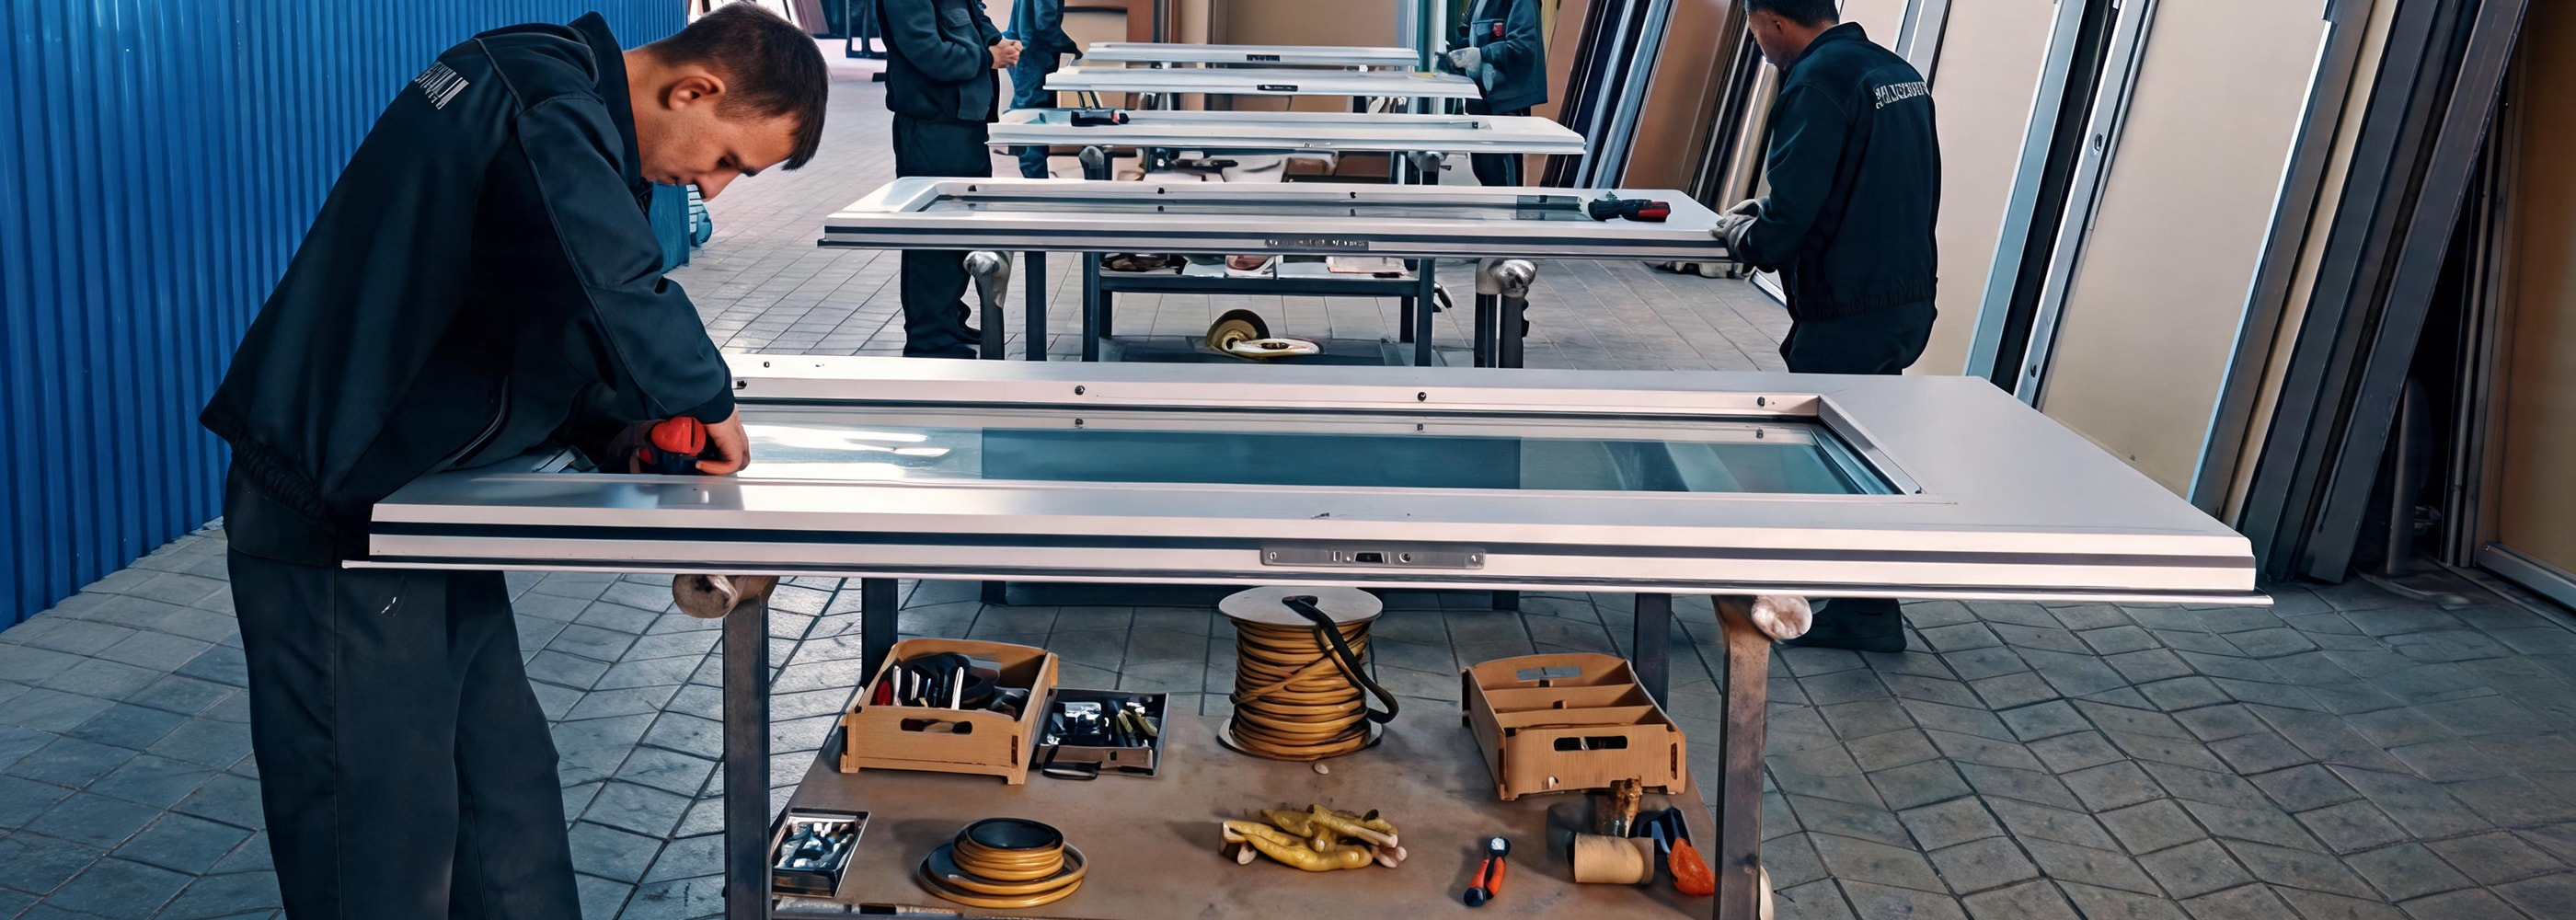
Производство металлических дверей всегда остается актуальным, ведь спрос на эту продукцию непрерывно растет вместе с увеличением объемов строительства. В крупных городах приумножается количество коттеджей, новостроек и офисных зданий. И каждое из них необходимо укомплектовать дверями. Но для того, чтобы получать от этого хорошую прибыль, нужно разобраться в тонкостях процесса изготовления.
Создание входных систем – сложный, многостадийный процесс, а изготовление металлических дверей — это целый комплекс работ, который регламентирован определенными характеристиками и различным уровнем требований не только с точки зрения надежности, взломостойкости, тепло-, влаго- и шумоизолирующих свойств, но и с точки зрения внешней привлекательности для конечного клиента. Двери из металла обладают важным преимуществом: они крепкие и надежные. Но такие входные конструкции будут защищать помещение от злоумышленников и радовать глаз своим внешним видом только в том случае, если они изготовлены правильно и из надежных материалов.
Так как на рынке эта отрасль является достаточно конкурентной, а требования клиентов к продукции с каждым годом только растут, то процесс производства должен отличаться гибкостью своих производственных и обеспечивающих процессов, а именно уметь за короткие сроки переналаживать свои линии под разный тип продукции, тем самым удовлетворяя потребности любого клиента. Для этого очень важно организовывать эффективные рабочие места с минимальным количеством потерь в процессе производства.
В связи с этим основной акцент для повышения производительности и общему снижению затрат может быть сделан на операциях с применением ручного труда на различных этапах производства и упаковки продукции.
| Проблема | Причина |
|---|---|
| Высокая трудоемкость процесса | Оператор выполняет полностью весь процесс сборки двери, включая её упаковку |
| Невыполнение заказов в полном объёме и в срок | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке заготовок |
| Высокий уровень НЗП на рабочих местах | Удаленность рабочих мест приводит к необходимости создавать промежуточные места складирования |
| Решение | Целевой результат |
|---|---|
| Разделение операций по типам, организация единого потока продукции и перебалансировка работы операторов участка сборки | Обеспечение оптимальной и равномерной загрузкой операторов, исключение лишних перемещений и транспортировок при выполнении разных типов работ, увеличение выработки |
| Стандартизация размера и состава партии и использование специализированной тары для ее транспортировки между переделами | Исключение поиска необходимых комплектующих оператором |
Примеры реализованных решений
ПРИМЕР 1. ООО «ФЕРРОНИ». Повышение эффективности работы участка сборки металлических дверей с одной панелью МДФ
Для сокращения потерь и увеличения выработки были выполнены следующие мероприятия:
- Провели анализ загрузки операторов участка сборки, выявили «узкие» места потока;
- Устранили лишние движения при работе слесарей МСР на постах установки короба на полотно за счет применения специальной оснастки для проложек, изменения закреплены в стандарте выполнения операции, проведено обучение слесарей;
- Провели балансировку загрузки слесарей МСР на вертикальном конвейере, разработали СОП и обучили операторов стандарту работы;
- Организовали рабочие места и зоны хранения комплектующих, рационально расположив их в зоне работы оператора;
- Внедрили на участке сборки визуальное управление компетенциями и расстановкой персонала согласно созданным матрицам компетенций.
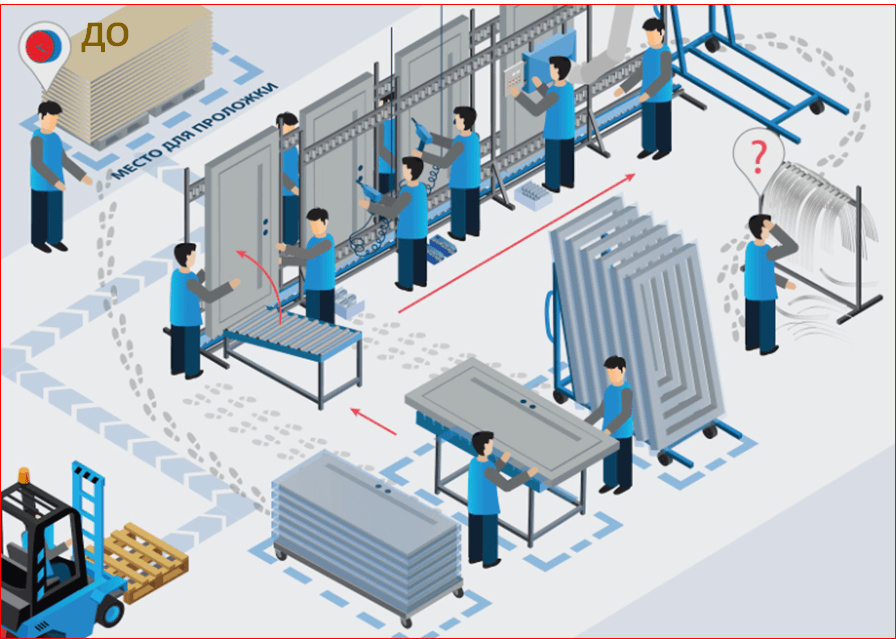
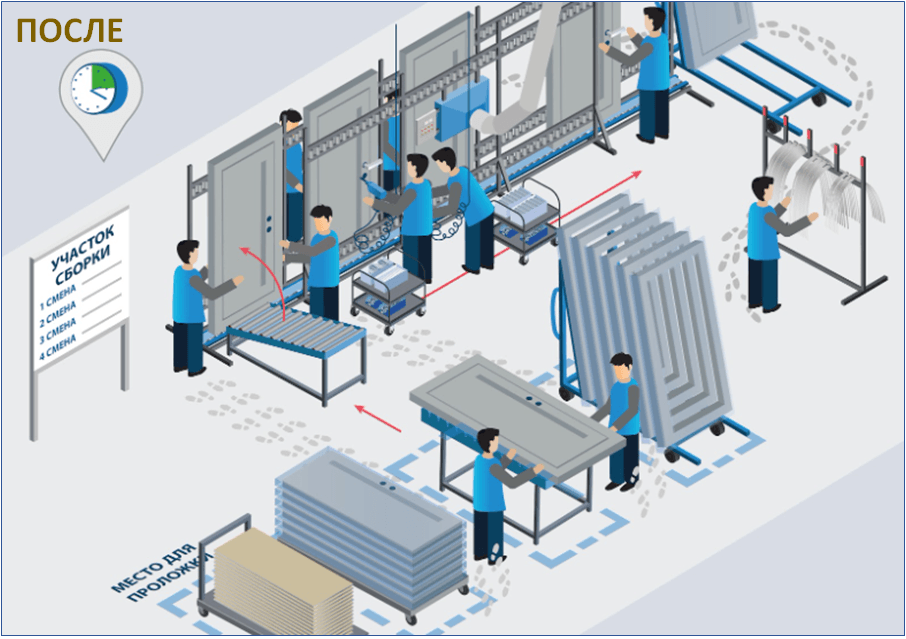
Результат:
- Увеличение выработки участка сборки с 32 до 43,9 шт./чел. в смену, на 37,2%;
- Сокращение общего ВПП 139,2 ч. до 81,6 ч., на 41,4%;
- Сокращение НЗП комплектов с 13355 шт. до 8734 шт., на 34,6%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Стандартизированная работа.
ПРИМЕР 2. Организация потока единичных изделий на участке сборки/упаковки дверей с двойным МДФ
Для сокращения потерь и увеличения выработки были выполнены следующие мероприятия:
- Определили время такта и перешли от постовой сборки на поточную;
- Стандартизировали размер партии МДФ и её состав комплектов, изготовили специальную тару под комплект партии.
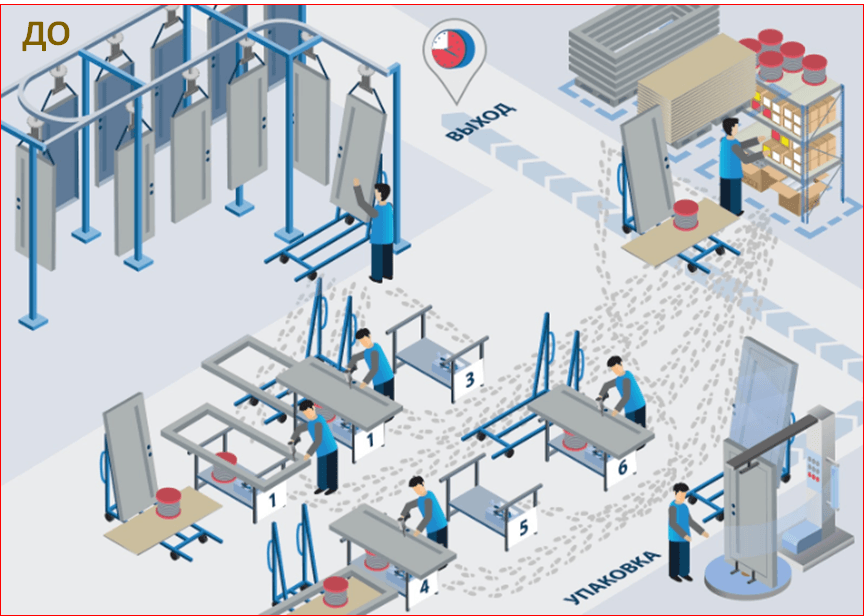
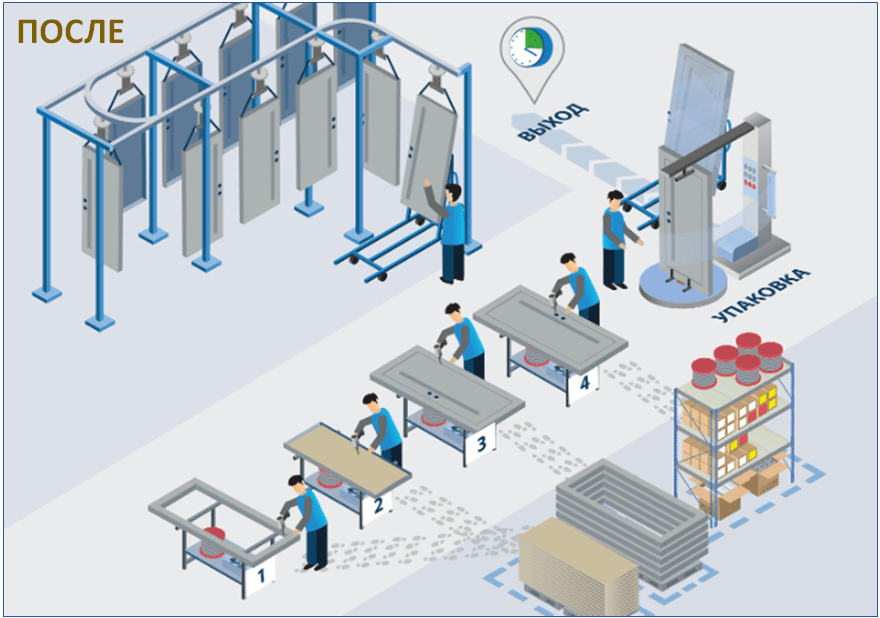
Результат:
- Увеличение выработки участка сборки/упаковки с 5,3 до 5,9 шт./чел. в смену, на 10,2%;
- Сокращение ВПП участка сборки/упаковки с 54,6 до 41 мин., на 24,9%;
- Сокращение НЗП комплектов с 146 до 126 шт., на 13,7%.
Выявить и устранить проблемы позволило применение инструментов: Хронометраж, Диаграмма спагетти.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процессов производства металлических дверей
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП