Типовые решения для процесса изготовления элементов электронной аппаратуры
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий приборостроения и инструментального производства
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
Радиоэлектронная промышленность (РЭП) — одна из ключевых отраслей любой национальной экономики, охватывающая все сферы жизни общества. В любой продукции высокого передела присутствуют или простые электронные компоненты, или целые радиоэлектронные узлы и модули. Тенденция ориентации на приобретение более дешевых и компактных компонентов иностранного производства привела к закрытию многих предприятий отрасли. Закрытие или значительное ограничение каналов поставки компонентов иностранных производителей привел к дефициту компонентов на рынке страны. Для сокращения дефицита оставшимся отечественным производителям необходимо увеличивать объемы выпускаемой продукции. Оборудование, производящее элементы/компоненты электронной аппаратуры, в основном производится за рубежом, что не позволяет модернизировать или наращивать производственные мощности. Поэтому для удовлетворения растущего спроса на продукцию предприятиям следует выявлять и реализовывать резервы повышения производительности существующих мощностей, а также снижения себестоимости продукции.
Общая производительность производственного потока зависит от производительности не только переделов изготовления и обработки изделий, но и упаковки готовой продукции.
При повышении производительности потока предприятия сталкиваются с проблемами низкой производительности переделов из-за выполнения операций с участием человека низкопроизводительным способом и наличия в процессе длительных перемещений полуфабрикатов и готовой продукции между операциями, а в автоматизированных производственных процессах из-за работы автоматизированного оборудования/линий «в холостую» при несвоевременном поступлении полуфабрикатов или сырья.
| Проблема | Причина |
|---|---|
| Высокая трудоемкость процесса | Наличие в процессе длительных перемещений полуфабрикатов и готовой продукции между операциями. Выполнение производственных операций низкопроизводительными способами. |
| Работа автоматизированного оборудования/линий «в холостую» при несвоевременном поступлении полуфабрикатов | Разная производительность последовательных операций (не совпадает такт работы последовательных автоматизированных линий) |
| Решение | Целевой результат |
|---|---|
| Приближение производственных участков (переделов), рабочих мест и оборудования в соответствии с производственным процессом изготовления | Исключение затрат времени на длительные промежуточные перемещения между операциями. Повышение производительности рабочих мест |
| Поиск и стандартизация высокопроизводительных способов выполнения производственных операций | Повышение производительности процессов/ручной работы |
| Приведение времени рабочих циклов всех процессов взаимосвязанных автоматизированных линий к единому темпу работы (времени такта) | Повышение производительности процессов/ручной работы |
Примеры реализованных решений
Пример 1. Повышение производительности участка шлифовки пьезокерамических элементов на предприятии производства компонентов электронной аппаратуры
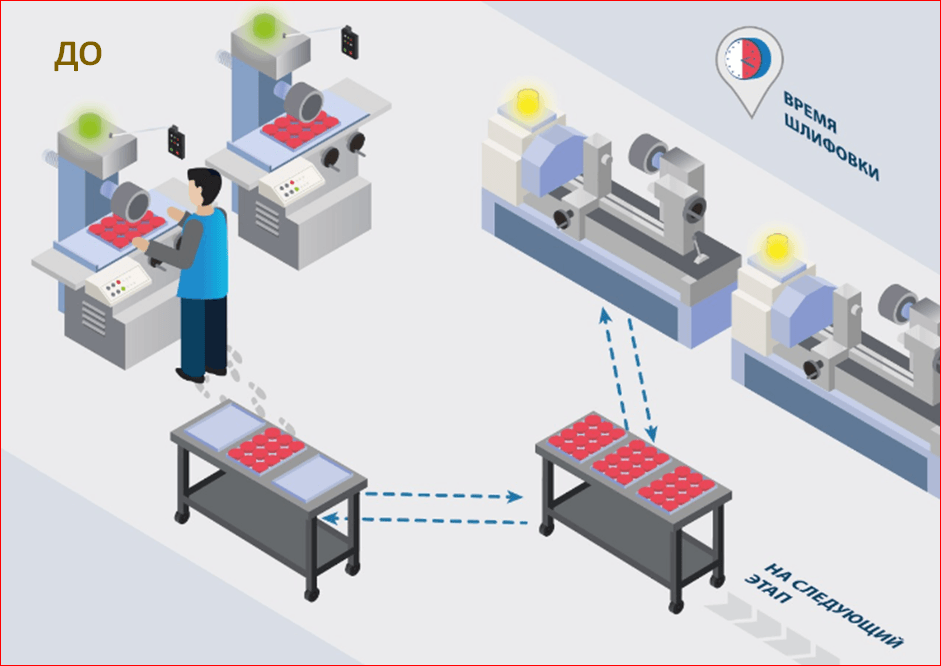
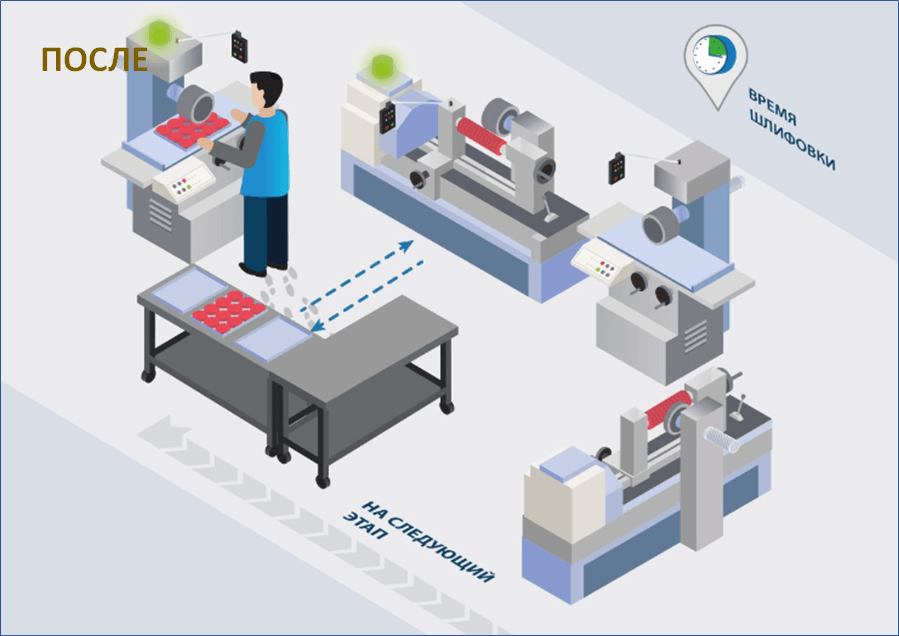
Для исключения простоя круглошлифовальных станков во время обработки партии полуфабрикатов на плоскошлифовальных станках из-за удаленного размещения групп станков на участке, предприятие разработало и внедрило эффективную планировку шлифовального участка с размещением шлифовальных станков двух типов на одном рабочем месте. Новая организация рабочего места позволяет оператору осуществлять одновременное выполнение обрабатывающих операций на двух станках. Во время автоматической работы станков оператор выполняет промежуточный контроль передаточной партии полуфабриката между шлифовальными операциями для чего организован стол непосредственно на рабочем месте.
Результат:
Повышение производительности участка шлифовки с 125 до 175 шт., на 40%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма Спагетти, Стандартизированная работа
Пример 2. Повышение производительности линии ламинирования солнечных модулей на ООО "Хевел"
Для исключения частой холостой работы ламинаторов на пропусках потока обрабатываемых солнечных модулей, которые образуются из-за несвоевременного формирования передаточной партии модулей к моменту автоматизированной транспортировки с предыдущего передела на линию ламинации, предприятие пересмотрело объем передаточной партий модулей. Была сокращена партия солнечных модулей с 5 до 4, что позволило синхронизировать время формирования передаточной партии модулей со временем цикла процесса ламинации.
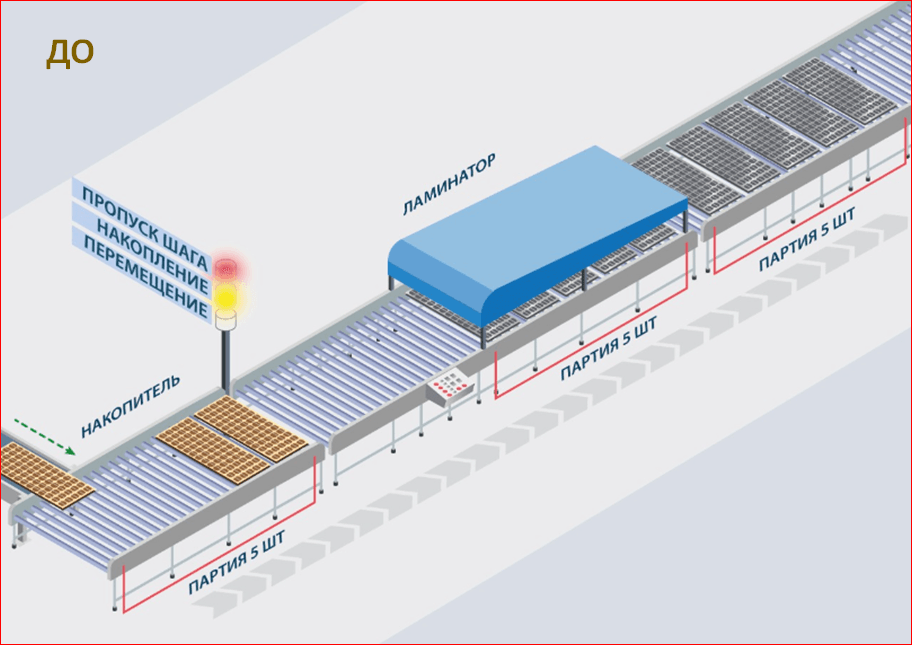
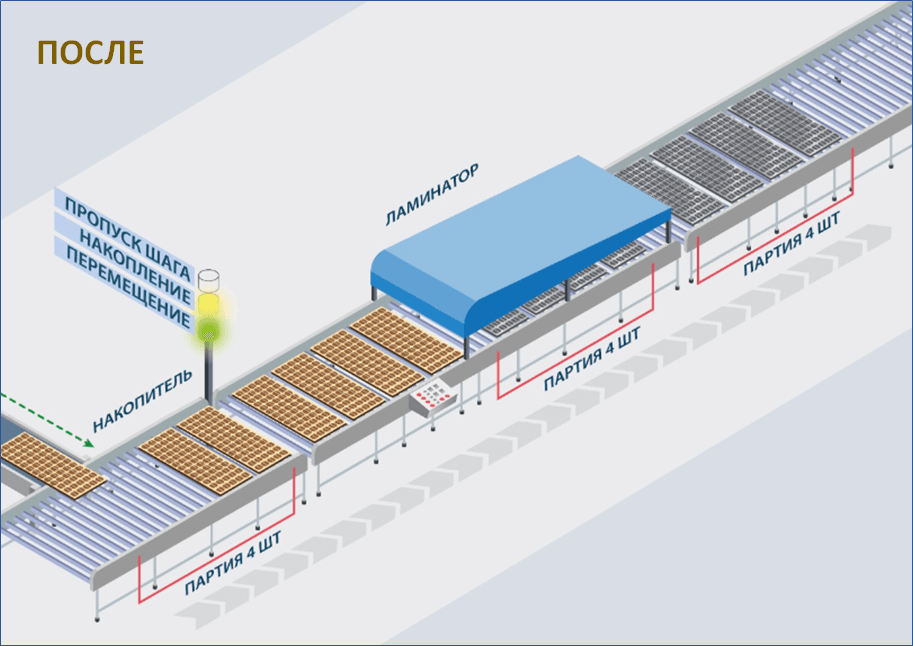
Результат:
Повышение производительности линии ламинации солнечных модулей с 36 до 44 модулей в час, на 22%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Стандартизированная работа
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процесса изготовления элементов электронной аппаратуры
Полный перечень материалов
Чек - лист оценка готовности к ТР
Приложение 2. Шаблон лист производственного анализа
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП