Типовые решения для процессов производства изделий из хризотилцемента
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производства изделий из хризотилцемента и волокнистого цемента
Обрабатывающая промышленность
1 месяц
Внедрение сигнальной системы «Андон»
Описание
Основные цели внедрения
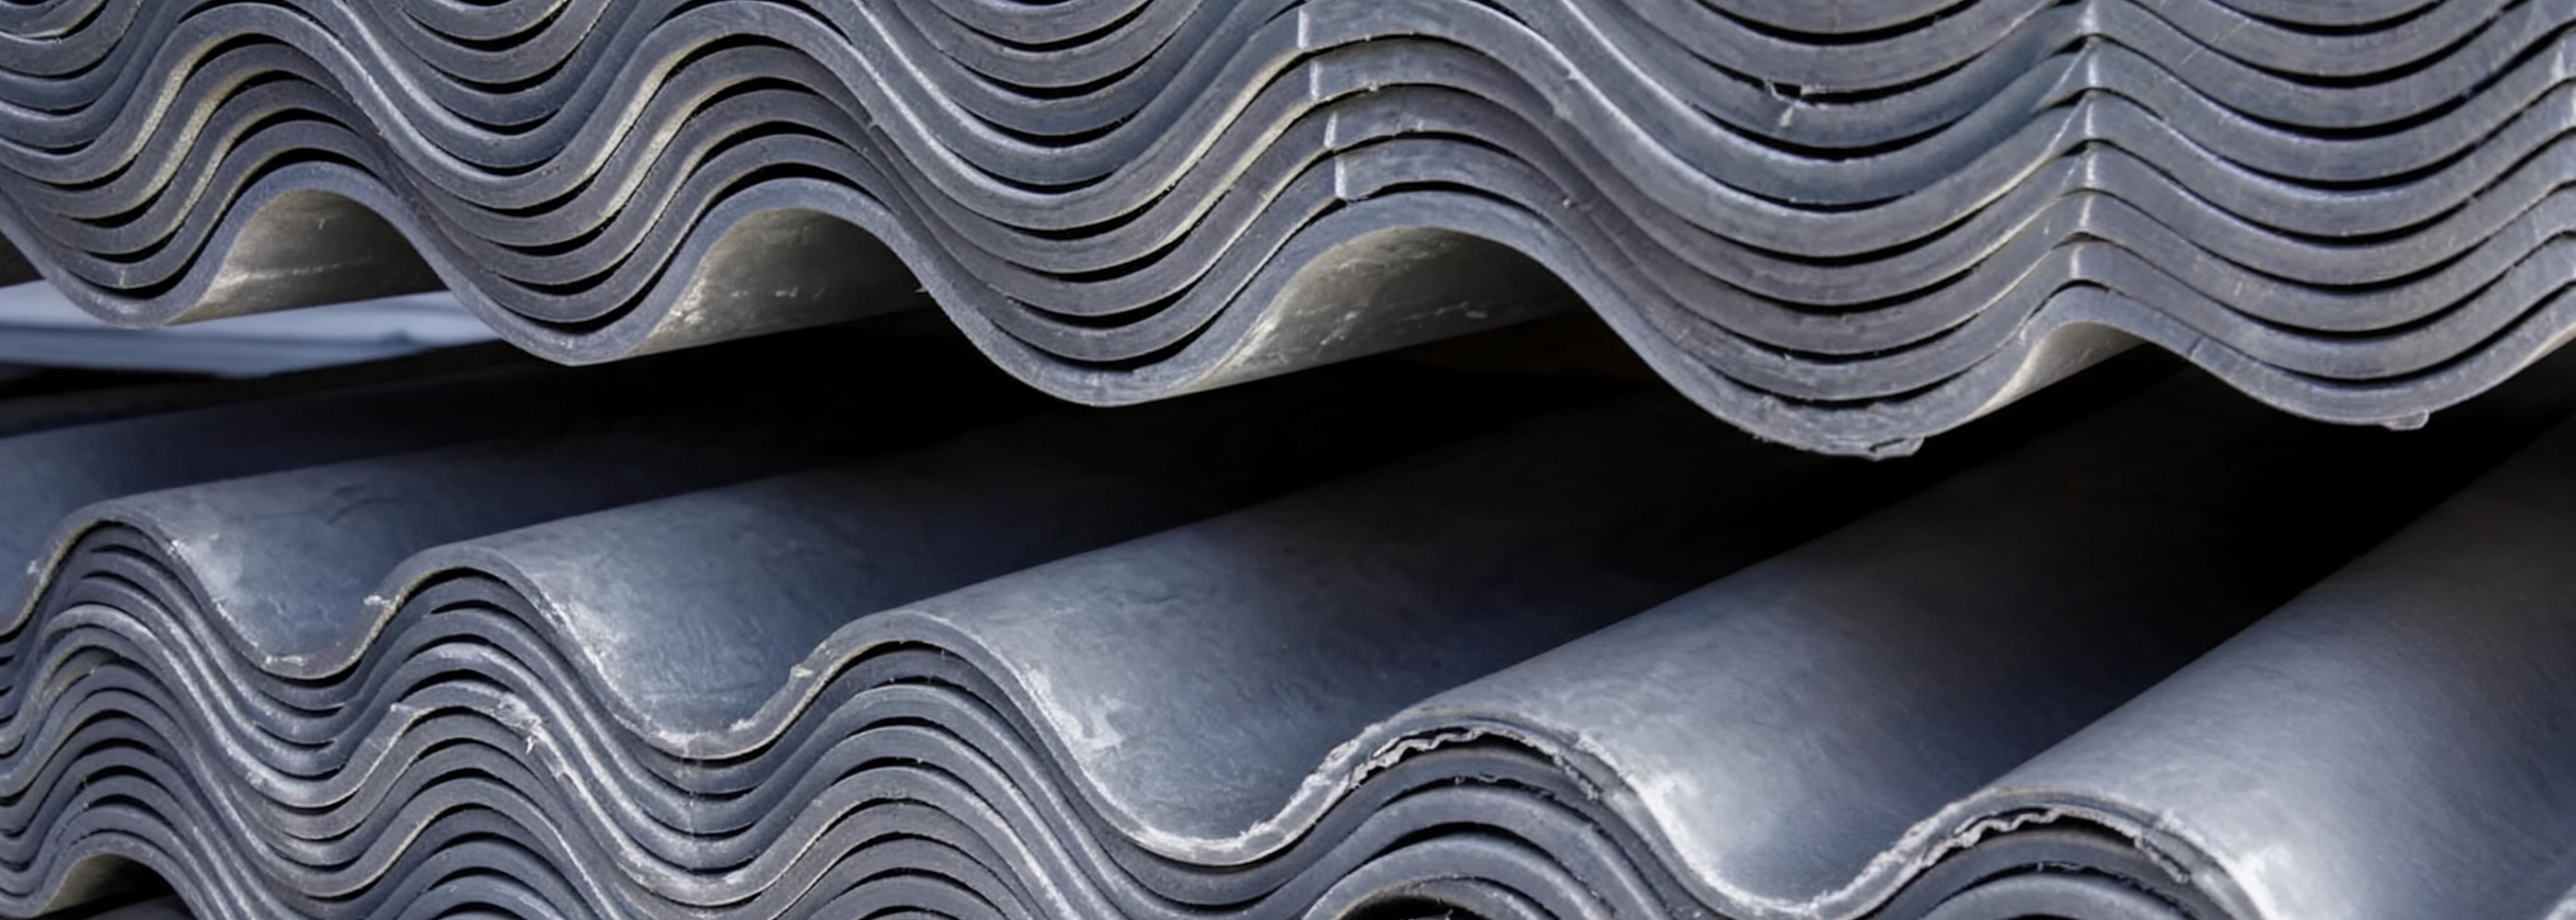
Хризотилцемент — это композитный материал, производимый из трех составляющих: цемента, хризотила и воды. Листы из хризотилцемента (далее ХЦЛ) при относительно не большой толщине имеют высокую прочность и благодаря хризотилу является абсолютно не горючей (температура плавления волокон хризотила 1500°С), что делает продукцию востребованной для наружной облицовки стен всех типов зданий и сооружений, а так же для внутренней облицовки и изготовления стеновых панелей, перегородок, подвесных потолков и других конструкций для строительства всех типов зданий и сооружений, соответственно производителям требуется наращивать производительность для обеспечения спроса.
Процесс производства ХЦЛ в основном автоматизирован, но операции распиловки и упаковки происходят с использованием ручного труда операторов и применением средств транспортировки, что приводит к простоям оборудования и как следствие влияет на увеличение себестоимости конечного продукта.
Для увеличения объемов отгрузки продукции необходимо повышать выработку основных производственных процессов в том числе за счет исключения операций, не добавляющих ценность: ручных операций, лишних операций и транспортировок между рабочими станциями.
| Проблема | Причина |
|---|---|
| Снижение уровня удовлетворенности, потери клиентов в следствие длительных сроков и задержек в исполнении заказов | Длительные сроки выполнения заказов являлись следствием планирования, исполнения и передачи деталей, полуфабрикатов и готовых изделий между рабочими местами, участками, контрольными стендами и на склад крупными партиями |
| Высокая трудоемкость процесса | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке продукции, лишних переходов операторов |
| Решение | Целевой результат |
|---|---|
| Организация потока единичных изделий | Исключение и сокращение простоев участков, связанных с ожиданиями завершения выполнения операций для всей партии Сокращение запасов незавершенного производства, сокращение времени протекания процессов для всей партии Исключение потерь времени на транспортировку продукции погрузчиком |
| Организация упорядоченного хранения оперативного запаса полуфабрикатов в непосредственной близости к оборудованию | Сокращение времени на поиск и перемещение сырья и полуфабрикатов для производства партии продукции, повышение производительности процесса |
| Внедрение системы визуального (светового) оповещения о необходимости изменений в производственном процессе | Повышение производительности процессов |
Примеры реализованных решений
ПРИМЕР 1. ООО "ФИБРАТЕК"
Для сокращения простоев оборудования по зачистке раскроенного сайдинга от пыли перед упаковкой достигавших 122 минут в смену, что составляло 19% рабочего времени из-за ожидания подвоза заготовок и потерь времени на выполнение перекладывания заготовок на промежуточную тару, реализовали следующие мероприятия:
- оборудовали промежуточный транспортировочный узел между станками раскроя и зачистки: передача от станка распиловки осуществляется минимальной партией по 4 доски (обусловлено одновременным распилом стопы их 4-х пластов) с дальнейшей передачей на зачистку по одному изделию, исключив применение погрузчика;
- укомплектовали рабочие места необходимым инструментом;
- перераспределилили операции между операторами и стандартизировали процесс распиловки-зачистки сайдинга.
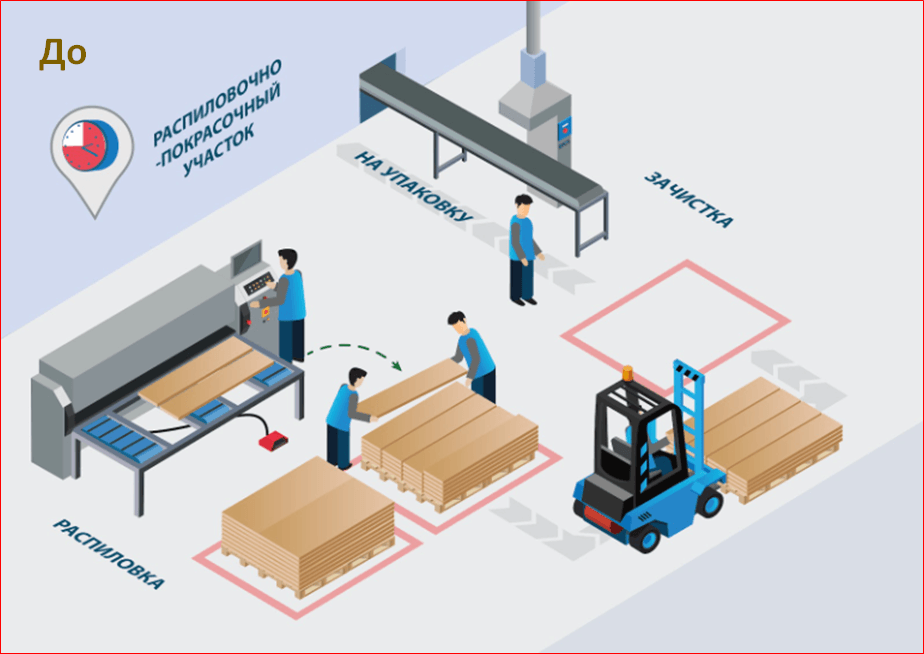
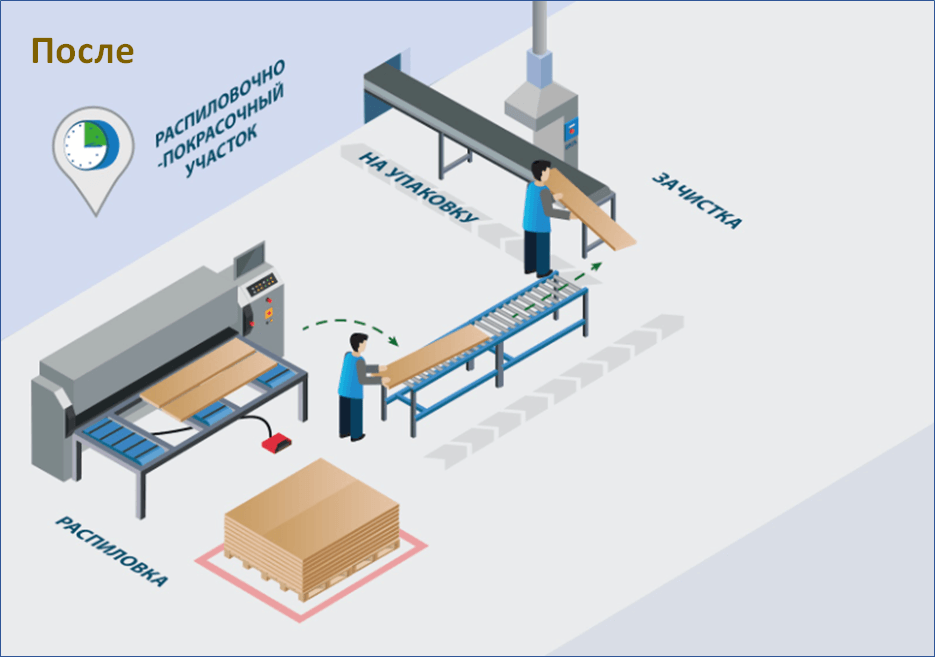
Результат:
- Увеличение выработки с 429,1 до 514 кг./час на человека, на 20%;
- Сокращение незавершенного производства с 1 327,3 до 1 050,5 тонн, на 21%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма Спагетти, Поток единичных изделий
ПРИМЕР 2. ООО "КОМБИНАТ "ВОЛНА". Повышение выработки лакокрасочной линии
Для сокращения простоев покрасочной линии достигавших 120 минут в сутки (8% рабочего времени) по причине длительного поиска оператором нужной краски из-за того, что емкости с краской не имели постоянного места хранения и размещались в любом свободном месте цеха, а также по причине ожидания кран-балки (15% рабочего времени) из-за длительного поиска и доставки оператором необходимых заготовок плит не имеющих постоянного места хранения и размещаемых в любом свободном месте цеха, реализовали ряд мероприятий:
- организовали адресную систему хранения для полуфабрикатов, плит и краски. Для управления запасами разработали специализированное программное обеспечение, провели обучение персонала;
- провели реконструкцию помещений цехов, объединили подкрановое пространство, разместили зоны хранения в непосредственной близости от производственной линии;
- передали функцию снабжения производственной линии полуфабрикатами и материалами службе логистики;
- разработали график снабжения производственной линии по светозвуковому сигналу.
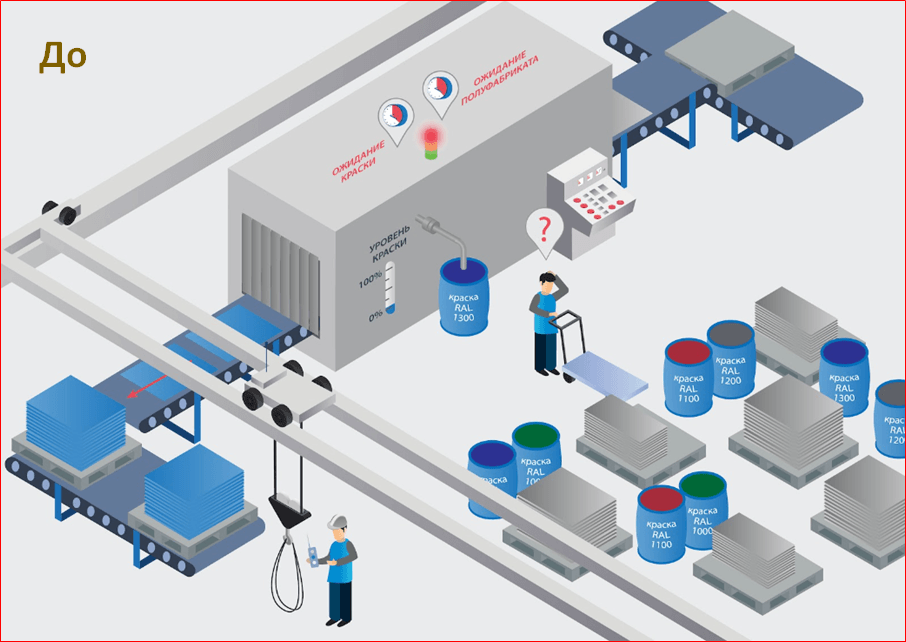
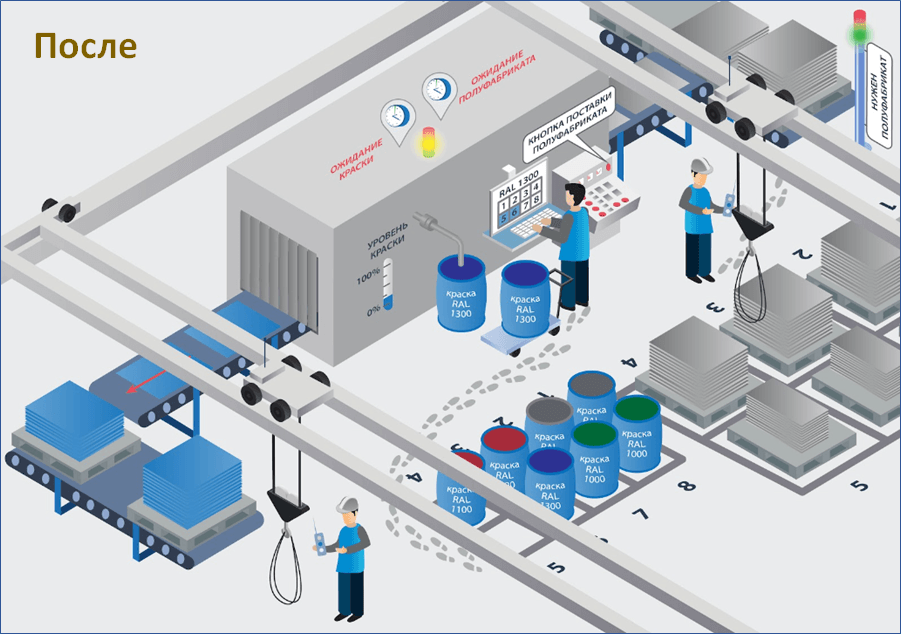
Результат:
- Увеличение суточной выработки покрасочной линии «Фойт» с 4088 до 5256 м2, на 29%;
- Сокращение запасов лакокрасочных материалов с 37,5 до 32,3 тонн, на 14%;
- Сокращение запасов незавершенного производства плиты с 67 до 10,9 тыс. м2, на 84%;
- Высвобождение 360 м2 площади производственного цеха.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Адресное хранение, Система сигнализации «Андон»
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий, находится в ограниченном доступе и предоставляется по заявке.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процессов производства изделий из хризотилцемента
Полный перечень материалов
Чек - лист Оценка готовности к ТР
Приложение 4_Производственный анализ_шаблон
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП