Типовые решения для процесса сборки приборов и инструментов
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия приборостроения и инструментального производства
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
Сборочные и контрольные операции представляют собой основу технологического цикла производства инструментов и приборов, преобразования материалов и комплектующих в готовую продукцию для реализации. По данным предприятий, основной составляющей себестоимости продукции являются комплектующие. Второй по значимости, идут затраты на персонал, величина которых составляет от 10 до 25% всех затрат, в зависимости от типа продукции и производственных процессов. На подавляющем большинстве предприятий процесс сборки выполняется вручную с автоматизацией некоторых операций.
Среди наиболее значительных проблем процессов сборки является низкая полезная загрузка операторов, которая может составлять всего 45-50% фонда рабочего времени. В большинстве случаев это связано с тем, что рабочее время операторов используется для выполнения вспомогательных функций, таких как перемещение изделий, снабжение собственных рабочих мест, а также на ожидания и простои из-за неравномерной, несбалансированной загрузки как отдельных рабочих мест, так и целых участков.
В связи с перечисленными факторами проекты по повышению эффективности, устранению простоев, перебалансировки и перепланировке могут сократить до 5% себестоимости продукции и по результатам некоторых проектов по повышению производительности труда, приносят значительные экономические эффекты.
Одним из основных предлагаемых улучшений, направленным на снижение потерь, связанных с перемещениями и ожиданиями, - является перепланировка и снижение дистанций между операциями и производственными участками, выявление и устранение потерь внутри самих операций, выравнивание производительностей и перебалансировка загрузки рабочих мест, выравнивание производственных потоков.
| Типовые проблемы | Причины |
|---|---|
| Низкая производительность труда производственного персонала | Операторы самостоятельно осуществляли снабжение своих рабочих мест материалами и комплектующими, излишняя транспортировка из-за удаленности рабочих мест друг от друга в процессе производства изделия, длительное время поиска материалов и комплектующих на складе, ожидания поставки материала с предыдущей операции |
| Простои сборочного участка | Неполный комплект деталей на сборочном участке по причине неравномерного запуска деталей при изготовлении на механическом участке |
| Образование излишних запасов | Операторы самостоятельно ставили приоритеты при выборе номенклатуры и объема деталей, запускаемых в поток, что приводило к накоплению запасов незавершенного производства на рабочих местах в размерах нескольких дней и как следствие долгое ожидание на следующих операциях |
| Типовые решения | Целевой результат |
|---|---|
| Стандартизированная работа, изменение длительности операций, проведение перебалансировки | Обеспечение оптимальной и равномерной загрузки операторов и оборудования |
| Подготовка сменного задания, материалов и инструмента вечером на следующий день | Сокращение затрат времени на поиск необходимого инструмента, простой из-за ожидания материалов. Увеличение выработки операторов |
| Синхронизация запуска всего комплекта деталей | Обеспечение оптимальной и равномерной загрузки персонала и оборудования |
| Сокращение расстояний между рабочими местами и участками | Сокращение трудоемкости операций, сокращение размера партии и времени простоев, связанных с ожиданием завершения обработки партии на предыдущих рабочих местах |
Примеры реализованных решений
ПРИМЕР 1. Повышение производительности участка сборки медицинских приборов на АО "ЕПЗ"
Для снижения времени простоя 9-ти из 11 рабочих мест по причине повышенной трудоемкости двух операций «Сборка катушек 1-2» и «Сборка платы питания», которые сдерживали производительность всего потока, внедрили следующие мероприятия:
- Провели анализ видов отказов приборов. Дефекты по распайке катушек составляли менее 1%, контроль качества на данном этапе является излишним. Операцию контроля качества исключили из потока. Высвобожденного оператора перевели на рабочее место «Сборка катушек 1-2».
- Перераспределили выполнение операции «Сборка катушек 1-2» на два рабочих места.
- При выполнении операции «Сборка платы питания» выявили и исключили действия, ненужные для потребителя и не влияющие на работу и качество прибора.
- Выровняли время цикла всех операций, с целью максимальной загрузки всех рабочих мест.
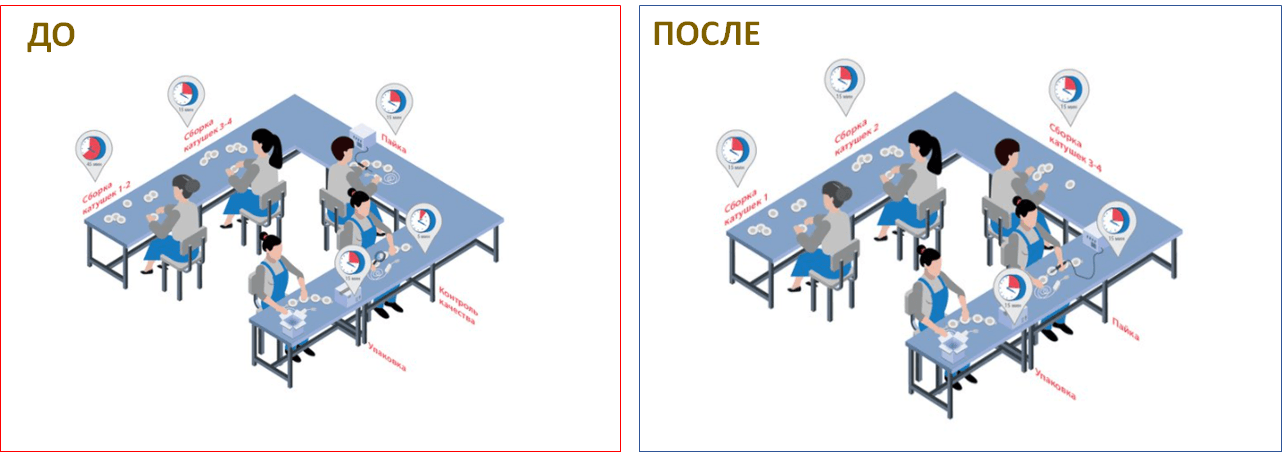
Результат:
Повышение производительности участка сборки приборов с 57 до 106 приборов в час, на 85%.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Гибкая загрузка.
ПРИМЕР 2. Повышение эффективности участка упаковки бытовых газовых счетчиков на ООО ЭПО " СИГНАЛ "
Для снижения времени на перемещение изделий между этажами внутри одного здания, с участка сборки на упаковку с применением тележек и лифта, разместили производство на одном этаже, организовав поток единичных изделий от подготовки внешнего вида до упаковки.
Для снижения времени на подготовку паспортов, автоматизировали процесс заполнения паспортов приборов с помощью системы штрихового кодирования.
Для снижения времени пролеживания продукции перед упаковкой, по причине передачи крупными партиями, операцию формирования паспорта встроили в единичный поток, объединили функции подготовки паспорта и проверки приборов на стенде.
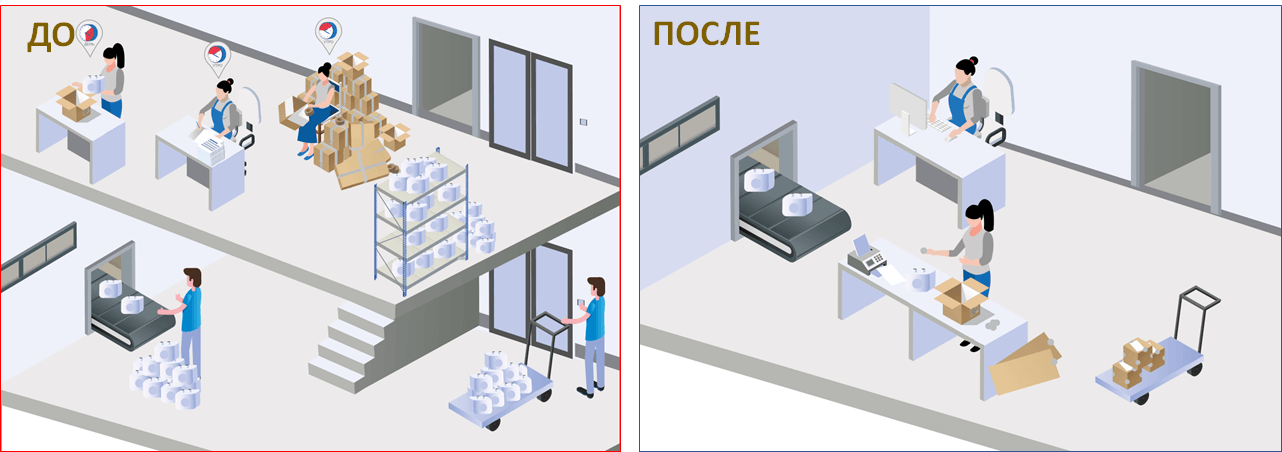
Результат:
- Повышение выработки участка внешнего вида и упаковки с 128 до 240 штук на одного человека в смену, на 87%.
- Снижение численности персонала участка с 10 до 6 человек, на 40%.
- Сокращение незавершенного производства с 968 до 106 штук, на 84%.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа.
ПРИМЕР 3. ООО НПО «ТИК»
Для снижения времени простоя оборудования ввиду ожидания выдачи задания оператору на смену и последующей потери времени на обеспечения рабочего места материалами и инструментами организовали обеспечение в конце рабочего дня на следующий день, согласно сменному задания выдаваемому каждому оператору перед началом смены.
Для снижения простоев сборочного участка снизили, время изготовления полного комплекта деталей на механическом участке за счёт расчета оптимальной передаточной партии на запуск в производство, подобрали тару для удобства перемещения и подсчета деталей, перемещаемых между операциями на участке механической обработки.
Для снижения простоя сборочного участка по причине отсутствия неполного комплекта деталей организовали выдачу сменного задания на каждое рабочее место, исходя из расчета трудоемкости на выполнение оптимальной партии.
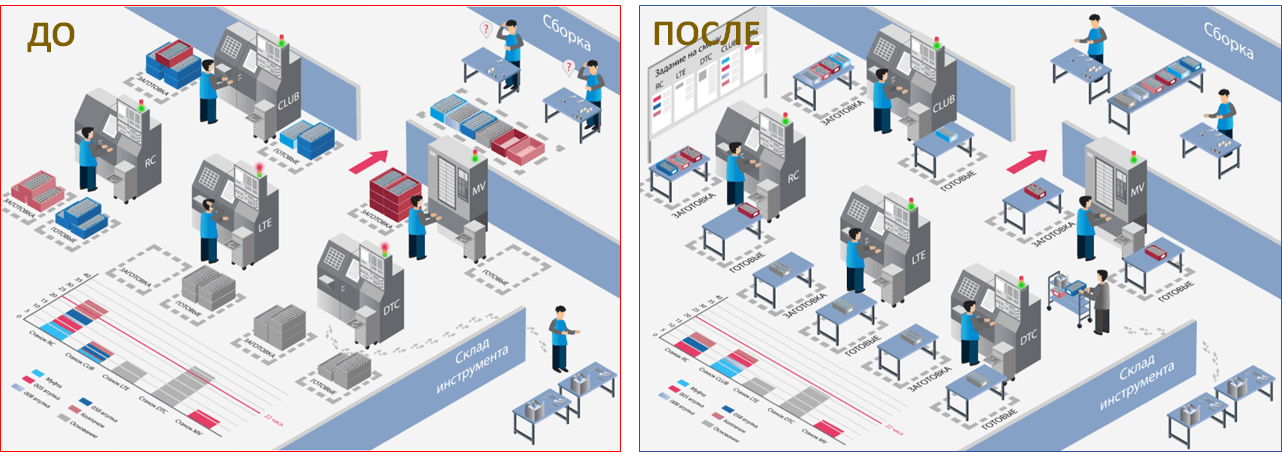
Результат:
- Повышение выработки производственного потока с 3,75 до 5 шт. на одного человека в смену, на 33%.
- Сокращение запасов незавершенного производства в потоке с 943 до 475 штук., на 50%.
- Сокращение времени изготовления на комплект деталей с 4 до 3 рабочих смен, на 25%.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процесса сборки приборов и инструментов
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП