Типовые решения для процесса производства корпусной и мягкой мебели
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
Процесс производства мебели – это трудоемкий технологический процесс, который организован, как правило, с помощью автоматики для полного технологического процесса – от изготовления материала для корпусной основы до готового изделия и вручную для короткого процесса (только сборка) из уже раскроенных материалов.
Для корпусной и мягкой мебели сборка происходят ручном режиме с использованием ручного труда операторов, что увеличивает себестоимость конечного продукта и уменьшает прибыль компании, поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
В данном типовом решении даны рекомендации, направленные на снижение потерь за счет сокращения дистанций между рабочими производственными участками, снижение времени переналадок оборудования при переходе с одного вида продукции на другой, организацию рационального хранения запасов материалов и готовой продукции, на выявление и устранение потерь внутри самих операций и выстраивание оптимальной загрузки операторов.
| Проблема | Причина |
|---|---|
| Низкая выработка производственного оборудования | Длительные простои оборудования на частые переналадки |
| Накопление межоперационных запасов | Удаленность смежных производственных участков и оборудования приводит к необходимости производить крупные партии заготовок, создавать места хранения, приобретать и содержать средства транспортировки |
| Решения | Целевой результат |
|---|---|
| Расстановка оборудования в непосредственной близости друг к другу | Исключение потерь времени на перемещение и транспортировку материалов и деталей, выравнивание потока и исключение потерь времени при простое персонала из-за разности производительности участков и операций. Сокращение размеров производственных партий |
| Рациональная организация мест хранения полуфабрикатов и материалов (адресное хранение) | Снижение простоев оборудования по причине длительного поиска необходимой номенклатуры для обработки. Снижение запасов полуфабрикатов, продукции и материалов Соблюдение сроков хранения материалов и снижение уровня неликвидной продукции |
| Минимизация времени переналадки | Снижение времени простоев операторов, связанного со сменой оснастки и поиском инструментов |
Примеры реализованных решений
ПРИМЕР 1. ПРЕДПРИЯТИЕ ПО ПРОИЗВОДСТВУ МЯГКОЙ МЕБЕЛИ. «Сокращение запасов пенополиуретана в производственном потоке»
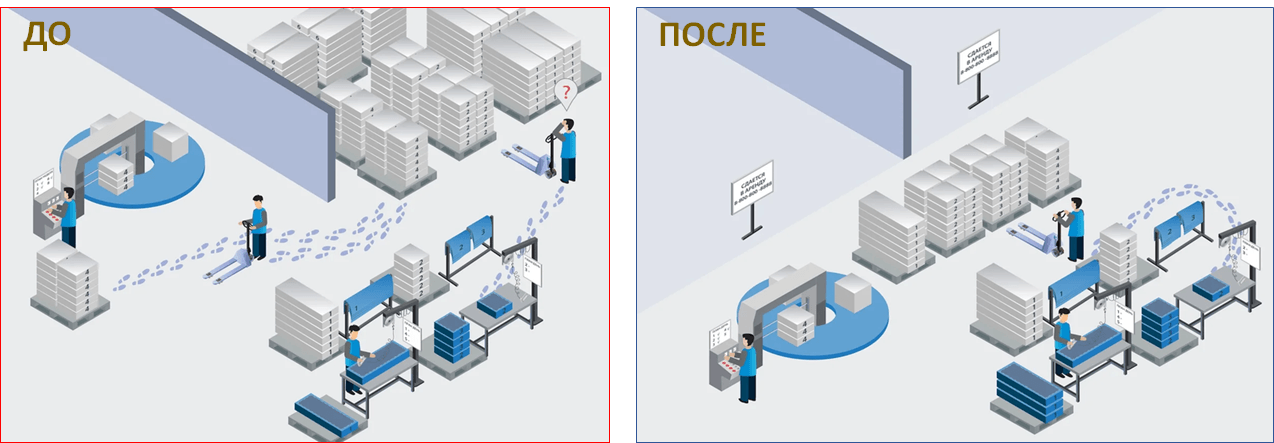
Для сокращения времени ожидания пенополиуретана из-за удаленности участков (260м.) и снижения запасов партий разных номенклатур (2 и более суток), перенесли участок резки пенополиуретана к участку сборки мебели, снизив объем обрабатываемой партии каждой номенклатуры до размера половины сменного задания и высвободили производственные площади, используемые под хранение большого объема запасов.
Для сокращения простоев по оборудования резки по причине отсутствия необходимого пенополиуретана и сокращения запасов невостребованной номенклатуры, внесли изменения в систему планирования (перешли с недельного на суточное), нарезку выполняют на основе суточного задания сборочного участка.
Результат:
- Снижение запасов незавершенного производства (пенополиуретана) в производственном потоке с 16 до 7,7 тонн, на 52%;
- Исключение простоев сборочного участка до 20 мин. в смену из-за ожидания поставки пенополиуретана;
- Высвобождено 1 600 м. кв. производственной площади для сдачи в аренду и получение дополнительной прибыли.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма спагетти
ПРИМЕР 2. ООО ПК «АНГСТРЕМ»
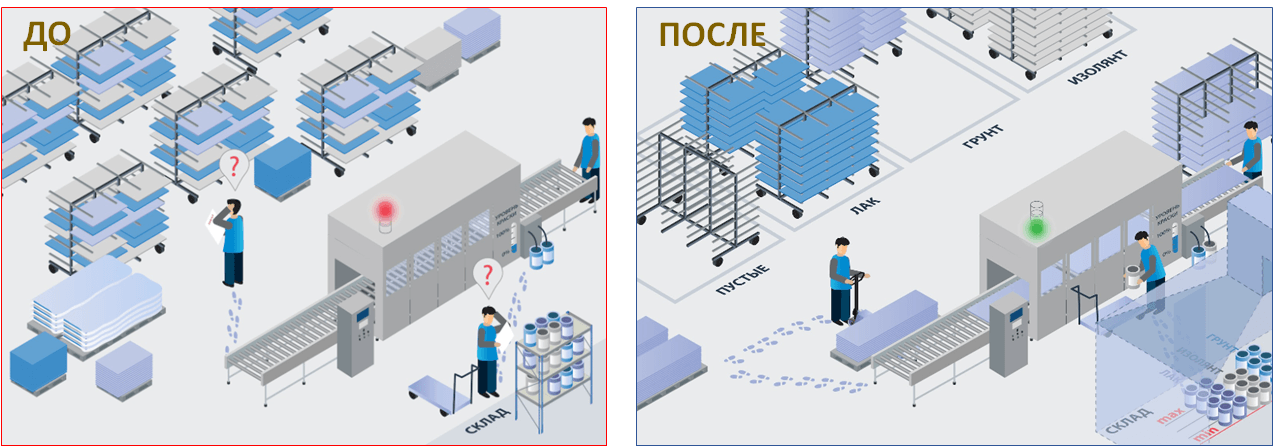
Для сокращения потерь времени на поиск и транспортировку заготовок и материалов на участке отделки фасадов, организовали адресное хранение:
- определили и закрепили зоны размещения пустой тары, заготовок по разным стадиям обработки;
- организовали места хранения лакокрасочных материалов на участке, расположив в непосредственной близости от рабочего места, рассчитали min/max запасов в зоне хранения.
Для сокращения времени переналадки станка по нанесению лакокрасочных материалов на фасад при переходе с одного материала на другой, оптимизирован процесс переналадки.
Результат:
- Повышение производительности с 9375 до 10875 комплектов в месяц, на 16%;
- Сокращение незавершенного производства с 15,6 до 13,05 млн. руб., на 16 %;
- Сокращение времени на одну переналадку с 15 до 9 мин., на 40%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Быстрая переналадка, Адресное хранение
ПРИМЕР 3. ООО «ЛАСТРА»
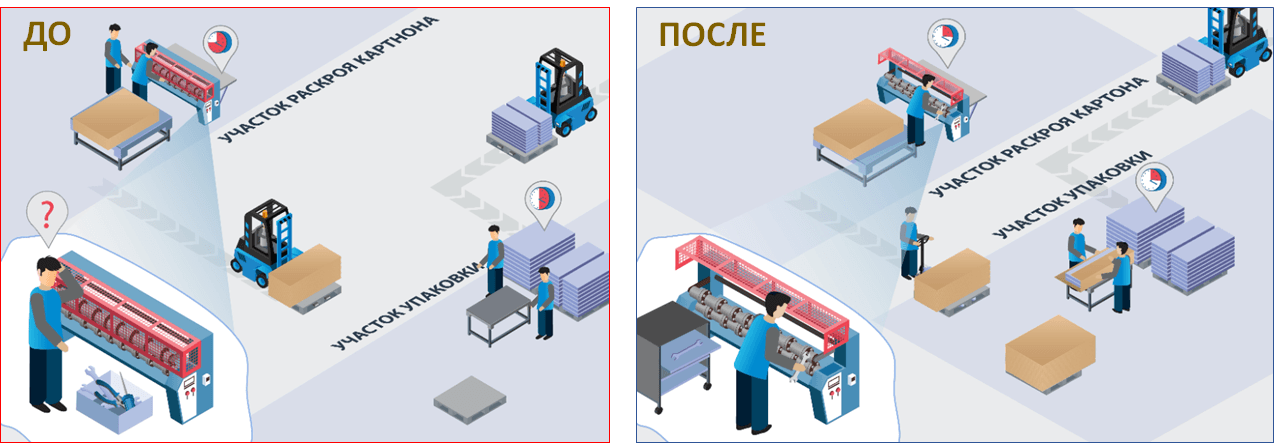
Для сокращения потерь времени участка упаковки на ожидание картонных изделий по причине удаленности участка раскроя картона (транспортировка осуществлялась погрузчиком, занятым на других операциях):
- переместили участок раскроя в непосредственной близости к участку упаковки;
- размер партии картона сократили до потребности участка упаковки.
Для сокращения времени переналадки станков раскроя картона оптимизировали процесс переналадки: изменили тип крепления ножей на валах, установили откидные защитные экраны, внесли изменения в чертежи.
Результат:
- Снижение запасов незавершенного производства (картона) с 3000 до 1300 шт., на 56%;
- Сокращение времени на одну переналадку с 10 до 3 мин., на 70%;
- Повышение производительности с 1300 до 1700 шт. в смену, на 31%.
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Диаграмма спагетти, Быстрая переналадка
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процесса производства корпусной и мягкой мебели
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 3_Производственный анализ_шаблон
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП