Типовые решения для процессов производства изделий из бетона, используемых в строительстве
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия строительного сектора
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
Производство изделий из бетона имеет широкую гамму продукции и используемых технологий для ее изготовления. Специфика процесса выражена в работе с материалами полуфабрикатами и компонентами, имеющими значительные габариты и массу, что требует механизации и автоматизации. Специфика производства, продукции и требований к качеству требуют от персонала жесткого соблюдения технологии (рецептур, длительностей операций) четкого соблюдения длительностей выполняемых операций, квалификации исполнителей, работоспособности оборудования. В связи с перечисленным, наибольшие потенциальные эффекты имеют проекты по снижению времени простоя оборудования и персонала, могут принести значительные экономические эффекты.
Для увеличения производительности имеющимися мощностями необходимо сокращать простои, основное количество которых связано:
- с неравномерными нагрузками участков и операций и связанных с ними ожиданиями завершения работ предыдущих этапов;
- поломками оборудования в результате отсутствия обслуживания, делать процессы стабильными и надежными;
- низкой производительностью на отдельных операциях, определяющих производительность всего потока и связанных с технологическими особенностями;
- длительными переналадками оборудования.
Перечисленные проблемы могут снижать производительность до 50%, и приводить к увеличению себестоимости продукции до 18%.
| Проблема | Причина |
|---|---|
| Отказ от заказов клиентов, снижение объемов производства и отгрузок готовой продукции, связанные с ограничением производительности производства | 1 Причины, связанные с обслуживанием и ремонтом оборудования. 1.1 Простои оборудования на переналадку могут достигать 10% рабочего времени. При выполнении переналадки оборудование и персонал простаивают. Процесс переналадки состоит из операций, выполнение которых можно: - исключить (такие как излишние перемещения); - сократить (использовать средства механизации, приспособления); - выполнять в процессе работы основного оборудования и персонала (подготовительные работы). 1.2 Аварийные простои оборудования, связанные с недостаточными обслуживаниями, могут достигать 25% рабочего времени |
| Задержки производства и отгрузок готовой продукции, увеличение себестоимости продукции | 2 Причины, связанные с организацией процессов производства. 2.1 снижение производительности операторов в связи с интенсивностью работ и низкой эргономикой могут составлять до 25% суточного норматива. 2.2 выполнение излишних операций, поиск необходимых материалов, документации достигают 15% рабочего времени операторов. 2.3 Недостаточная сбалансированность производственного потока, неравномерное распределение персонала приводят к простоям и снижению производительности до 25% от максимальной. |
| Ограничение производительности технологических процессов | 3 Причины связанные с технологией изготовления. Длительность циклов некоторых технологических процессов значительно отличается от циклов остальных операций, что приводит к простоям остальных участков до 50% рабочего времени. |
| Типовые решения | Целевой результат |
|---|---|
| Минимизация времени переналадки оборудования | Увеличение доступного времени работы оборудования, повышение производительности процесса |
| Организация производственных потоков | Повышение производительности производственных потоков |
| Организация рабочих мест с учетом эргономических факторов | Повышение выработки операторами |
Примеры реализованных решений
ПРИМЕР 1. Сокращение времени замены форм прессования изделий из бетона ООО «Выбор-С»
Для снижения времени простоя оборудования вибропрессования в ходе переналадки, заключавшейся в смене формы:
- Подготовительные операции, такие как подготовка инструмента, перемещение формы в рабочую зону оборудования, очистку формы стали выполнять во время работы основного оборудования.
- Сократили операции, увеличивающие длительность процесса за счет замены ручного инструмента на пневматический и электрический, изготовили и внедрили приспособления для быстрого съема, подъема и транспортировки формы.
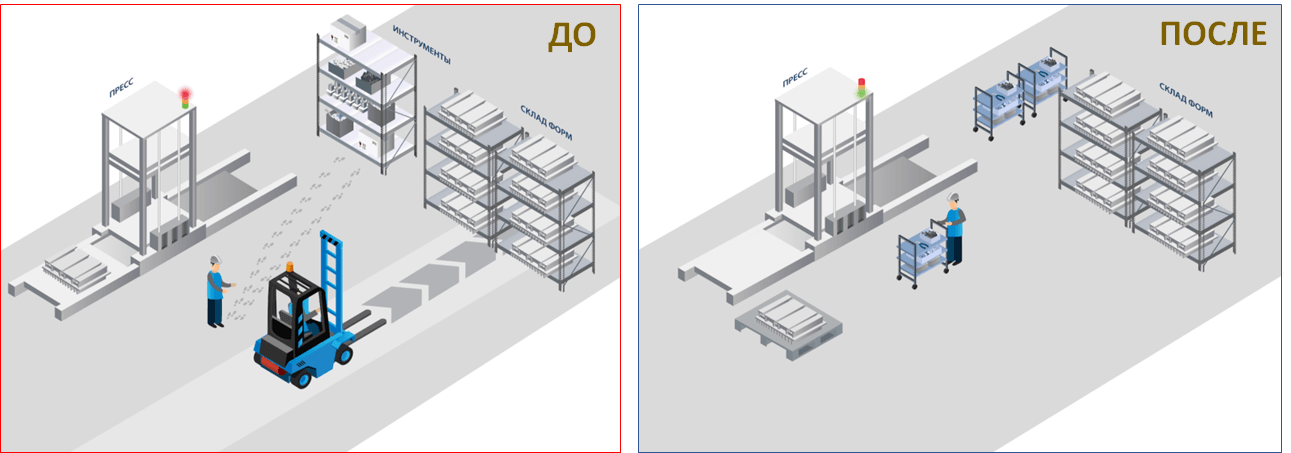
Результат:
- Сокращение длительности процедуры замены формы с 60 до 25 минут, на 58%;
- Изготовление и реализация дополнительно 95 кв. метров продукции;
- Улучшение качества выпускаемой годной продукции с 99,65% до 99,9 %.
Выявить и устранить проблемы позволило применение инструментов: Быстрая переналадка, Анализ эффективности оборудования,
ПРИМЕР 2. Оптимизация рабочего места сортировщика – упаковщика, ООО «Выбор-С»
Для повышения производительности рабочего места, лимитирующего работу всего потока:
- Организовали рабочее место сортировщика-упаковщика таким образом, что все необходимые инструменты были в рабочей зоне, обозначили места хранения продукции, брака и упаковочных материалов, исключили перекладки при перемещении.
- Изменили конфигурацию рабочего места, изменили позицию сортировщика-упаковщика, сократили физические нагрузки, снизили утомляемость в течение рабочего дня.
- Произвели расчет, сократили количество запасов материалов на рабочем месте, организовали снабжение и вывоз отходов и брака, без остановки работ.
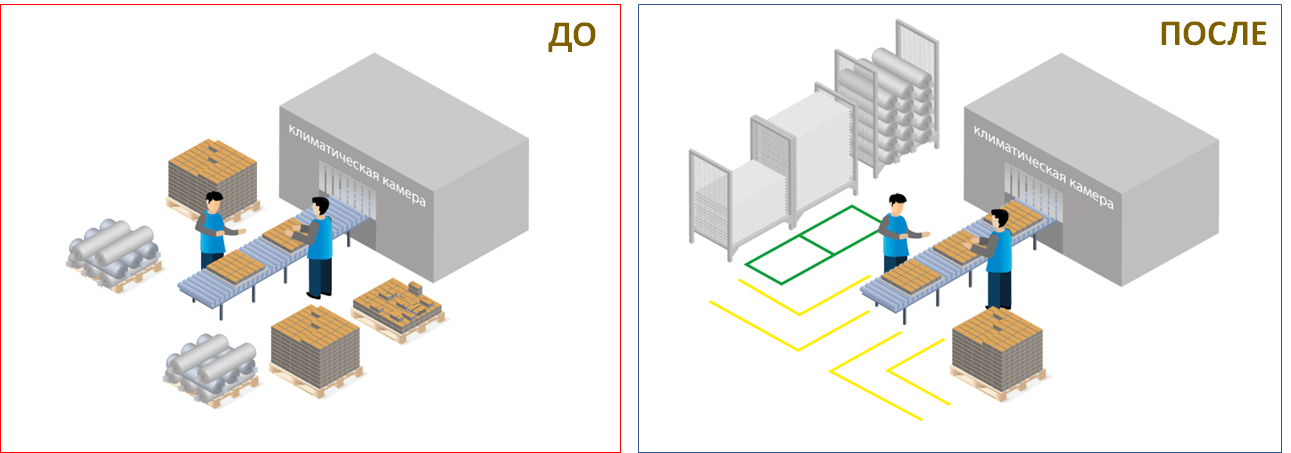
Результат:
- Увеличение выработки участка сортировки и упаковки продукции с 600 до 750 кв.м в смену, на 25%
- Снижение утомляемости сортировщика-упаковщика, улучшение условий труда.
Выявить и устранить проблемы позволило применение инструмента Производственный анализ, 5С, Эргономика.
ПРИМЕР 3. Повышение эффективности производства наружных стеновых панелей ООО «КМ Прекаст»
Для сокращения потерь производства, простоев основного оборудования и операторов по причине неравномерной загрузки операторов на рабочих местах потока:
- Провели хронометраж и перераспределение операций на участке укладки утеплителя и армирования второго слоя, организовали работу в соответствии с временем такта выпуска продукции, разработали стандарты операционных процедур, обучили персонал работе в новых условиях.
- Разработали и внедрили алгоритм планирования численности персонала по рабочим местам в зависимости от объема суточного заказа.
- Рассчитали и ограничили уровень запасов и материалов в местах хранения рабочих зон.
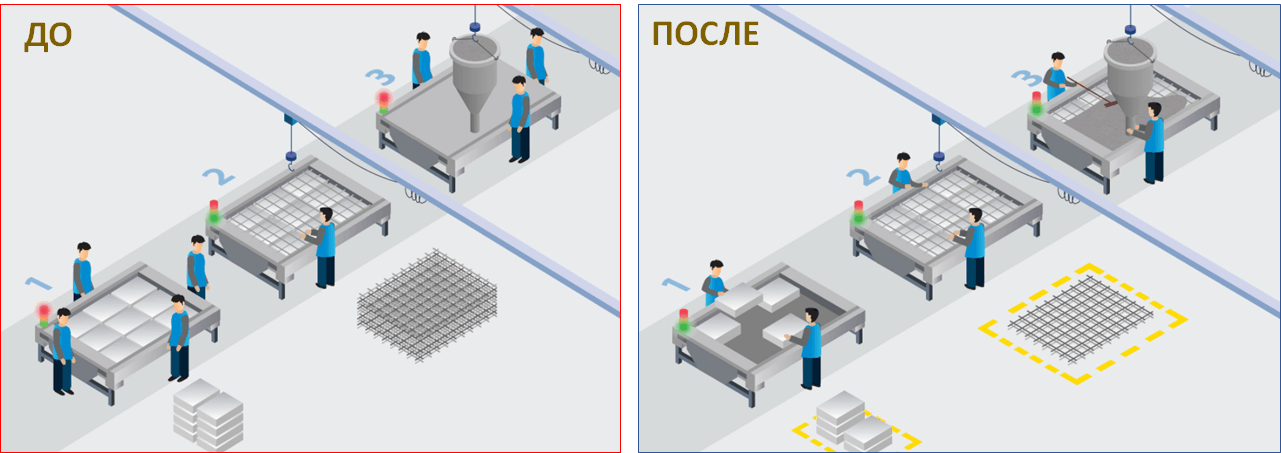
Результат:
- Увеличение выработки в производственном потоке с 18 до 22 стеновых панелей на работника в смену, на 22%
- Высвобождено 9 операторов для выполнения работ на других участках производства
- Сократили запасы незавершенного производства в потоке с 862 до 433 изделий, на 50%
Выявить и устранить проблемы позволило применение инструмента Производственный анализ, 5С, Стандартизированная работа (перебалансировка).
ПРИМЕР 4. Повышение эффективности производства изделий из бетона подбором состава бетонной смеси с ранним набором прочности ООО «Кемеровский ДСК»
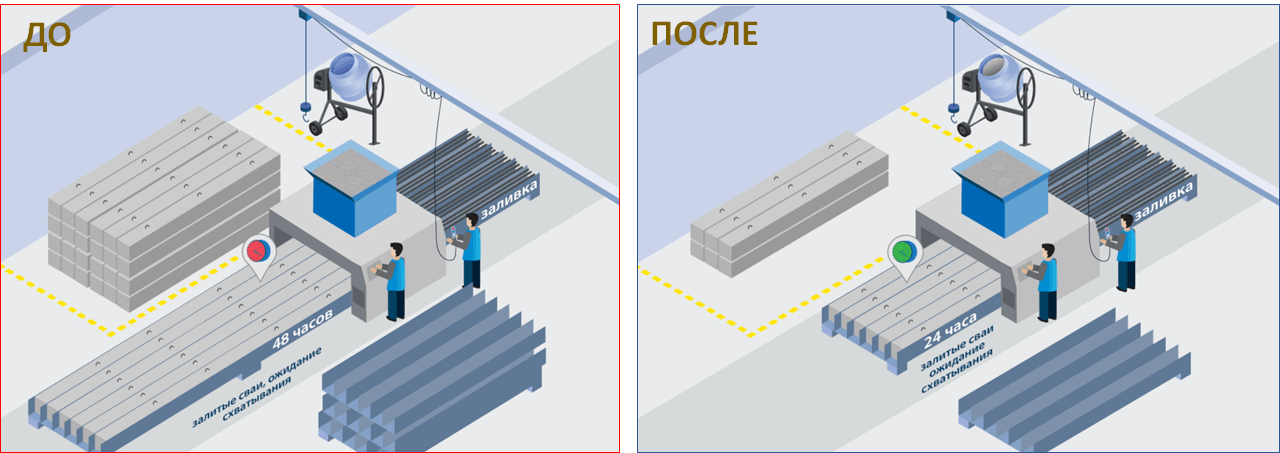
Для увеличения производительности производственного потока изготовления свай, ограниченной длительным временем набора прочности бетона:
- Провели анализ возможностей использования химических добавок на основе эфиров карбоксилов в составе бетонной смеси, с целью сокращения времени набора прочности бетоном. Осуществили подбор состава бетонной смеси, достигнуто снижение времени набора прочности до 24 часов.
- Провели перебалансировку всего процесса изготовления свай, в соответствии с требуемым темпом выпуска изделий.
Результат:
Сокращение длительности цикла процесса формовки свай с 48 до 24 часов, на 50%.
Выявить и устранить проблемы позволило применение инструмента : Перебалансировка
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий, находится в ограниченном доступе и предоставляется по заявке.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процессов производства изделий из бетона, используемых в строительстве
Полный перечень материалов
Приложение Чек лист готовности + рекомендации
Приложение 4 Стандартизированная операционная процедура
Приложение 5 Инструкция по замене форм на бетоноформовочной машине
Приложение 6 Хронометраж сборка
Приложение 7 Рабочий стандарт
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП
