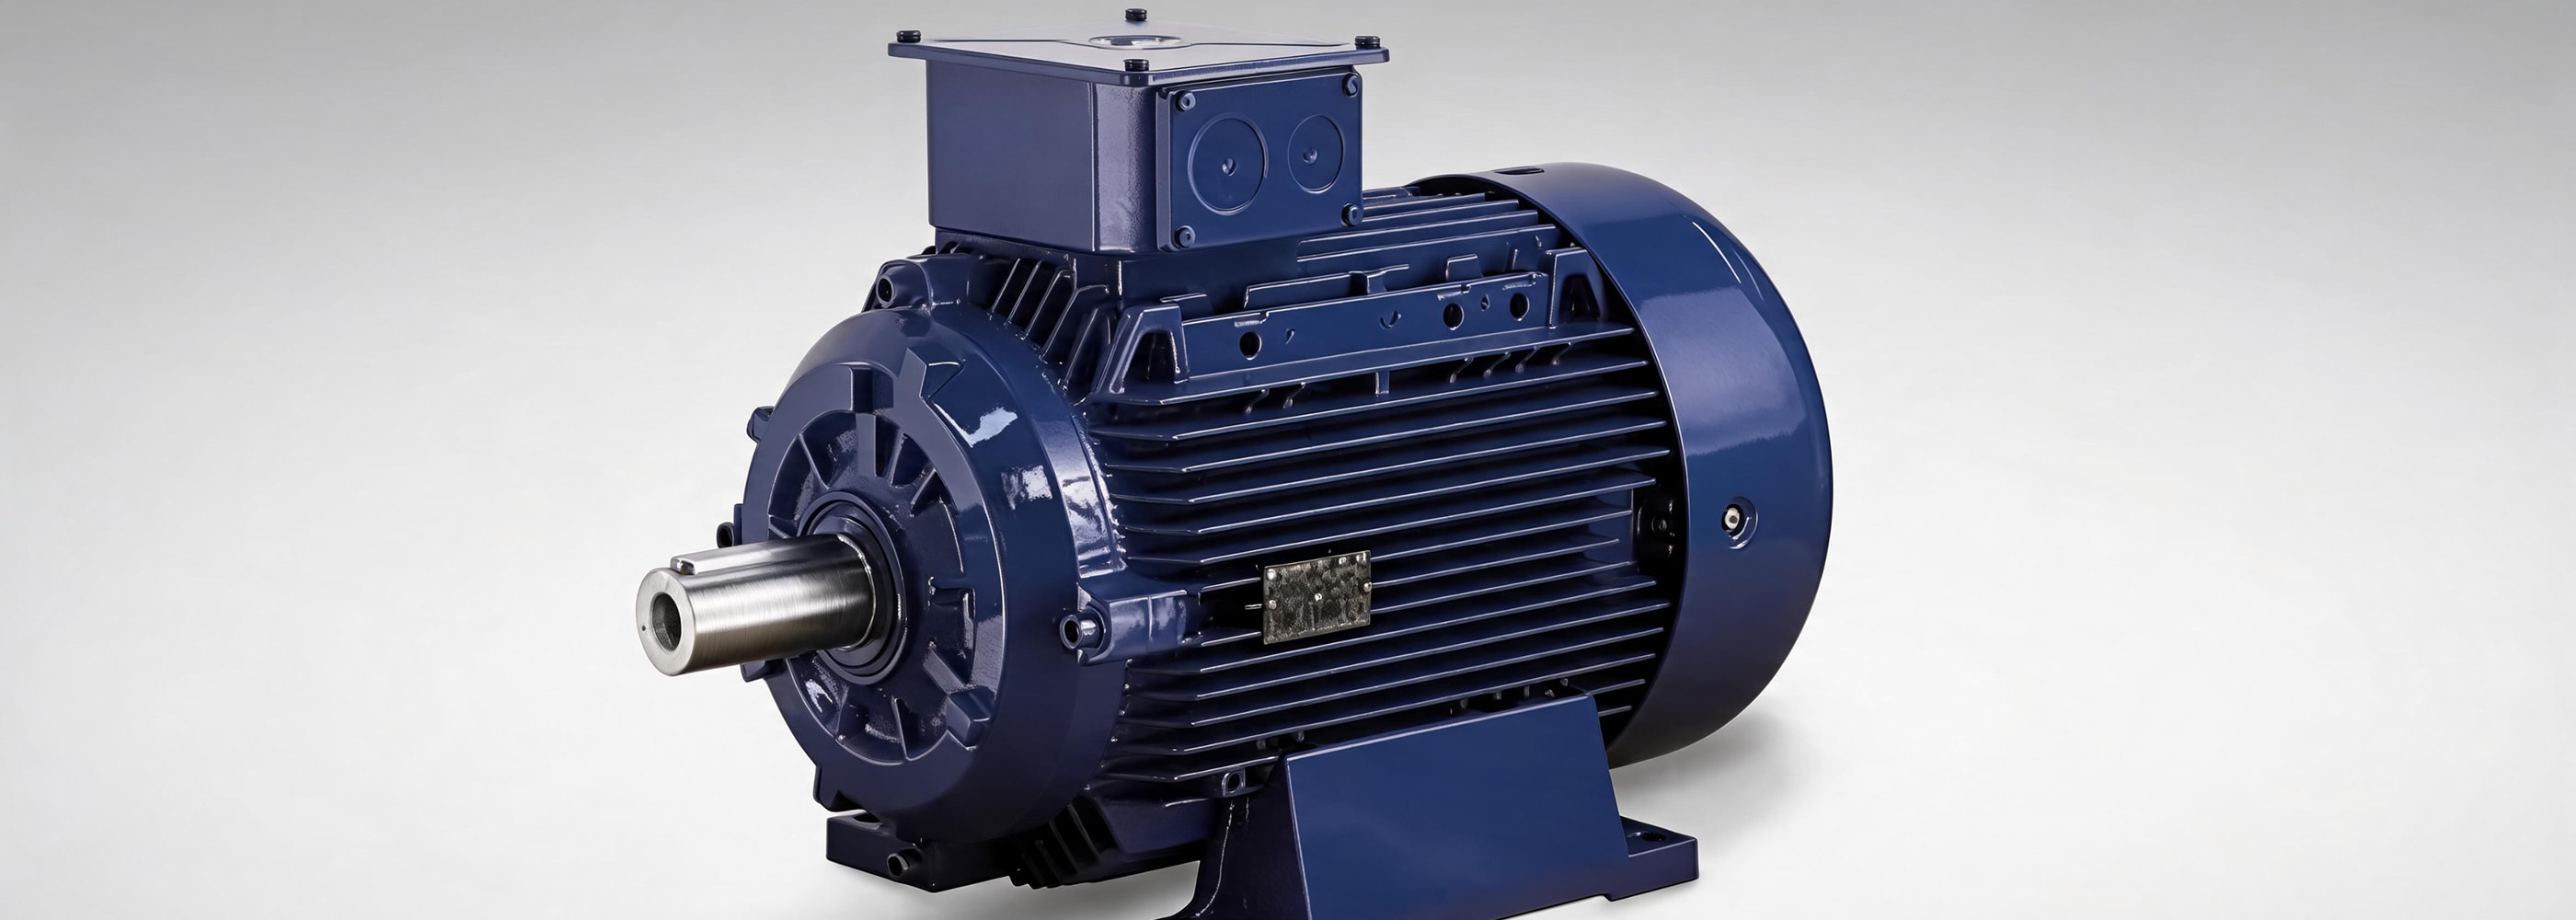
Типовые решения для процесса изготовления электрических машин
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия производственного сектора
Обрабатывающая промышленность
3 месяца
Кантователь
Описание
Основные цели внедрения
Процесс изготовления электрических машин сложный и многоэтапный. Операции сборки, мехобработки и проведение испытаний представляют основу технологического цикла производства электрических машин, преобразования материалов и комплектующих в готовую продукцию для реализации.
Сборка происходит в ручном режиме с использованием ручного труда операторов, что увеличивает себестоимость конечного продукта и уменьшает прибыль компании, поэтому проекты по повышению операционной эффективности, устранению простоев операторов и оборудования, лишних операций и переходов могут принести значительные экономические эффекты.
В данном типовом решении даны рекомендации, направленные на снижение потерь за счет сокращения дистанций между рабочими станциями и производственными участками, снижение времени переналадок оборудования при переходе с одного вида продукции на другой, на выявление и устранение потерь внутри самих операций и выстраивание оптимальной загрузки операторов.
| Проблема | Причина |
|---|---|
| Снижение уровня удовлетворенности, потери клиентов в следствие длительных сроков и задержек в исполнении заказов | Длительные сроки выполнения заказов являлись следствием планирования, исполнения и передачи деталей, полуфабрикатов и готовых изделий между рабочими местами, участками, контрольными стендами и на склад крупными партиями. |
| Образование бракованной продукции | Нарушение защитного лакокрасочного покрытия в процессе перемещения и кантования деталей и узлов приводило к потерям времени на исправление до 100% изделий. |
| Высокая трудоемкость процесса | Наличие в процессе ненужных операций по перекладке и промежуточной транспортировке продукции, лишних переходов операторов, простоев по причине ожидания очередности операций. |
| Решения | Результат |
|---|---|
| Расстановка оборудования в непосредственной близости друг к другу | Исключение потерь времени на перетаривание и транспортировку материалов и деталей, выравнивание потока и исключение потерь времени при простое персонала из-за разности производительности участков и операций. Сокращение размеров производственных партий. |
| Организация параллельного выполнения работ операторов с выделением дополнительного рабочего места | Сокращение потерь времени операторов на ожидание выполнения предыдущей операции. Увеличение выработки при сборке изделия без увеличения численности персонала. |
Примеры реализованных решений
ПРИМЕР 1. АО "УГМ"
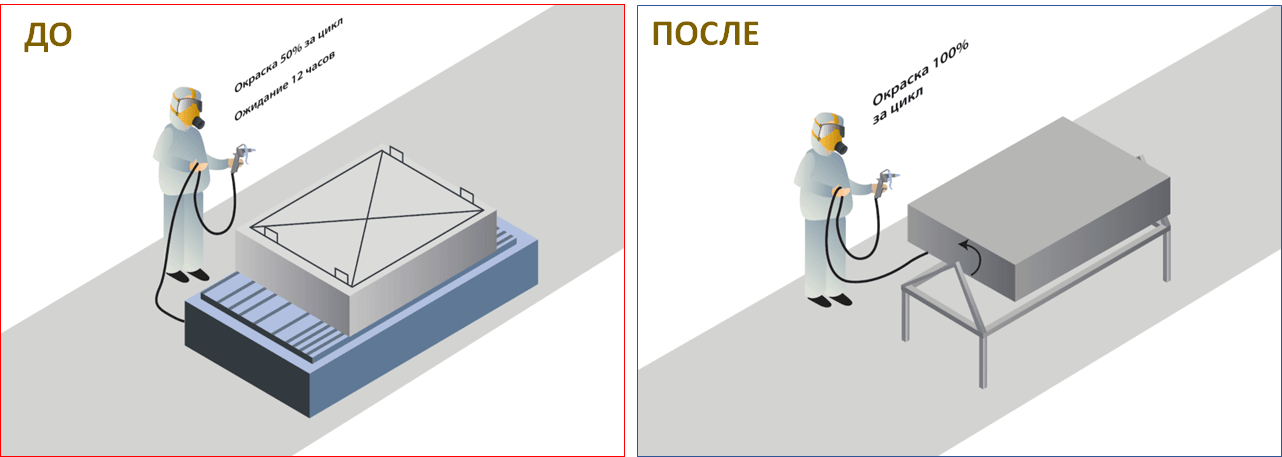
Для сокращения времени ожидания между этапами покраски и ожидания на исправление дефектов, разработано и внедрено приспособление (кантователь), организован поток единичных изделий.
Результат:
- Сокращение длительности процесса окраски контейнера с 27,7 до 15,7 часа , на 43%.
- Сокращено количество дефектов лакокрасочных покрытий:
- по кантовке с 50% до 10%, на 80%.
- по болтам с 70% до 15%, на 78%.
- Снижение запасов незавершенного производства с 190 до 150 шт., на 21%.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Системное решение проблем
ПРИМЕР 2
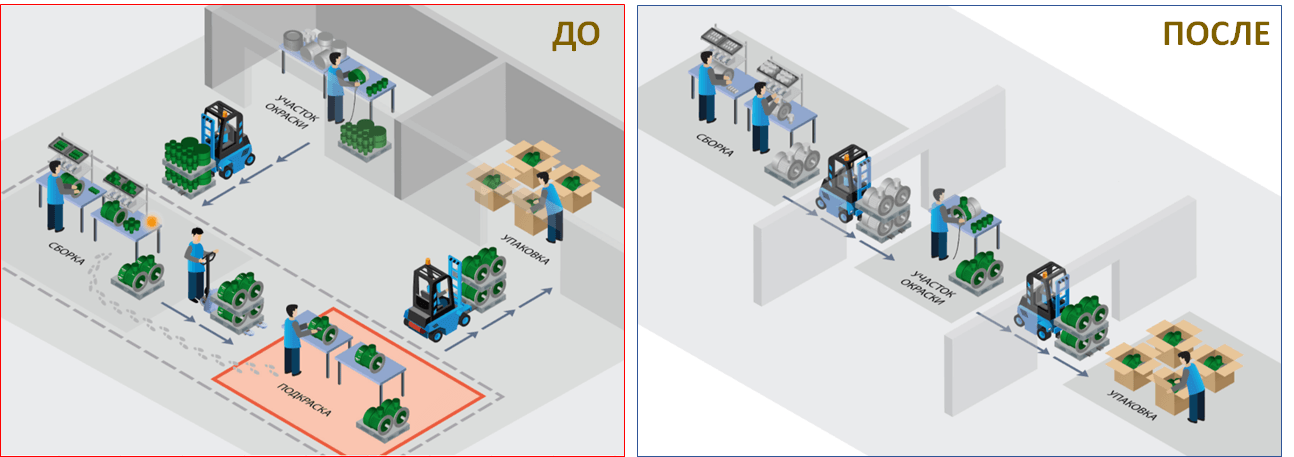
Для исключения потерь времени на исправление дефектов лакокрасочного покрытия деталей при перемещении и сборке изменено расположение оборудования (сборочные рабочие места размещены в непосредственной близости к окрасочной камере изменена очередность операций: операция окрашивания производится после сборки изделия.
Результат:
- Сокращение дефектов лакокрасочного покрытия производства с 100% до 0%, на 100%.
- Рост производительности с 60 до 63 шт., на 5 %.
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Производственный анализ
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процесса изготовления электрических машин
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Шаблон - Производственный анализ
Шаблон - Диаграмма Рыбья Кость
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП