Типовые решения для повышения производительности труда в процессах производства электрической распределительной и регулирующей аппаратуры
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
Сборочные процессы при производстве распределительной и регулирующей аппаратуры достаточны сложны с точки зрения повышения эффективности. Сложность процессов производства заключается в значительном разнообразии продукции, большого количества опций, продукция представляет собой целые семейства и при этом каждое изделие может быть уникально и изготовлено на заказ.
Для повышения эффективности производства часто используются принципы конвейерной, поточной сборки. Разделение комплекса сборочных операций на малые сегменты позволяет их стандартизировать, выявить потери и устранить их, сократить количество и повысить эффективность используемого оборудования. При этом возникает необходимость высокой степени синхронизации и сбалансированности выполняемых операций.
| Проблема | Причина |
| Срывы сроков плановой отгрузки, невозможность увеличить производительность в ответ на потребности рынка | Несмотря на использование принципов конвейерной сборки, из-за разбалансировки производственного потока сборка выполняется крупными партиями на отдельных участках, что приводит к дополнительным транспортировкам, простоям оборудования и операторов в ожидании завершения работ на различных этапах |
| Решение | Результат |
| Реорганизация производственного процесса, универсализация процессов для семейства продуктов вместо узкоспециализированных рабочих мест | Повышение уровня обслуживания клиентов, своевременные отгрузки продукции за счет сокращения времени изготовления партий продукции; |
| Изменение системы планирования и обеспечения производства в соответствии с заказами клиентов на отгрузку. | Снижение запасов незавершенного производства, высвобождение денежных средств, замороженных в виде запасов; Высвобождение производственных площадей |
Примеры реализованных решений
ПРИМЕР 1. ООО "НПП «ТЭК» Повышение производительности потока производства газоанализатора ИДК-10
Для сокращения потерь времени операторов, связанных:
- с излишними перемещениями изделий между рабочими местами и оборудованием;
- с ожиданием завершения испытаний отделом тех. контроля;
- с ожиданием завершения выполнения работ на предыдущих операциях при работах крупными партиями,
и для сокращения накопления значительных объемов запасов незавершенного производства на предприятии реализованы мероприятия:
- Создан выделенный участок изготовления и испытаний датчиков ИДК-10, на котором начали выполнять операции, которые приводили к разбалансировке всего потока
- Организован процесс сборки основных изделий с использованием метода «поток единичных изделий», комплектующие, собираемые на выделенном потоке поставлялись в качестве компонентов.
- Провели перераспределение оставшихся операций между рабочими местами и сбалансировали нагрузку между операторами, разработали стандарты выполнения операций.
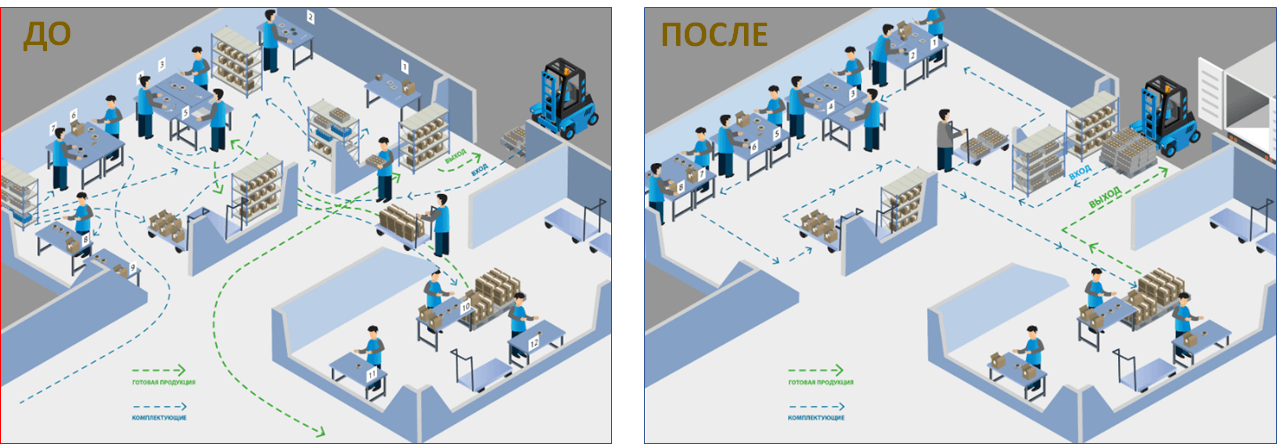
Результат:
- Повышение выработки участка с 0,9 до 1,4 изделий в смену, на 20%
- Сокращено количество запасов незавершенного производства в процессе с 187 до 94 комплектов изделий, на 50%;
- Сокращение времени протекания процесса изготовления партии изделий с 7148 до 3574 часов
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа; Поток единичных изделий; Выравнивание производства.
ПРИМЕР 2 АО «ЧЭАЗ»
Для сокращения потерь на участке сборки, выраженных в виде ожиданий изготовления и передачи на последующие операции партий полуфабрикатов крупными партиями и потерь времени операторов на поисках материалов, подаваемых на сборку большими объемами на предприятии реализованы мероприятия:
- Разработали универсальный производственный процесс для целого семейства продуктов.
- Провели перераспределение операций, выполняемых операторами между рабочими местами с целью выравнивания нагрузки.
- Организовали процесс сборки с использованием метода «поток единичных изделий»
- Разработали регламент предварительного обеспечения производства
- Провели универсализацию комплектующих (комплектов присоединений), сократили количество элементов в спецификации
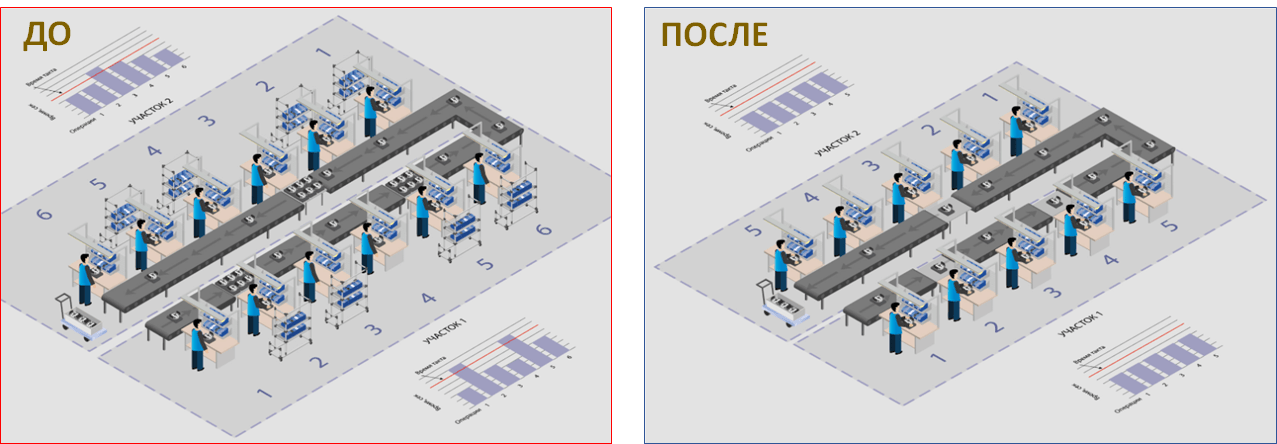
Результат:
- Рост выработки в производственном потока с 26 до 35 шт. в день на одного работника, на 35%
- Среднее сокращение длительности цикла сборки партии изделий с 22 до 7,5 часов, на 66%;
- Сокращение количества занятых в сборке операторов с 7 до 5 человек
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для повышения производительности труда в процессах производства электрической распределительной и регулирующей аппаратуры
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 4 КПСЦ
Приложение 5 Диаграмма сбалансированной работы
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП