Типовые решения для логистических процессов при производстве электрической распределительной и регулирующей аппаратуры
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
Процесс производства электрической и регулирующей аппаратуры имеет сложную структуру, зависящую от типа продукции и используемых технологий, среди которых сборка, металлообработка, окраска и т.д.
Множество переделов и технологий подразумевает использование большого количества различного оборудования и как результат перемещения и хранения большого количества и объемов материалов, имеющих различные виды упаковки, габариты и массу.
Большое количество перемещений и объемов материалов требует ресурсов персонала и грузоподъемной техники, площадей для хранения и соблюдения четкой синхронизации производственных и логистических потоков. В противном случае производственные простаивают по причинам дефицита материалов, производственных площадей. Теряется эффективность, растет время изготовления продукции из-за излишних перемещений материалов, составляющих элементов изделий и готовой продукции.
Простои из-за несвоевременного обеспечения и эвакуации продукции могут сокращать выработку до 40%, приводить к увеличению времени изготовления до 50%.
Основными предлагаемыми улучшениями, направленными на снижение потерь, являются:
- Организация своевременного обеспечения производства и перемещения полуфабрикатов между операциями, силами логистической службы;
- Оптимизация уровней запасов на складах;
- Сокращение запасов незавершенного производства;
- Оптимизация маршрутов перемещений;
Снижение указанных потерь позволяет снизить себестоимость продукции.
| Проблема | Причина |
|---|---|
| Снижение выработки предприятия, задержки отгрузок клиентам | Простои производства в связи с занятостью операторов обеспечением рабочих мест, в связи с ожиданием обеспечения сырьем, материалами и полуфабрикатами Потери времени при поиске необходимых материалов и комплектующих в процессе обеспечения |
| Замораживание оборотных средств предприятия в виде запасов, увеличение финансовой нагрузки на предприятие | Большая номенклатура продукции, материалов и комплектующих, минимальная партия покупки которых значительно превышает потребности предприятия |
| Увеличение себестоимости продукции | - Излишние перемещения и повышенная трудоемкость, связанные с поиском необходимых материалов на складах и рабочих местах; - Излишний расход материала и образование большого количества отходов |
| Решение | Результат |
|---|---|
| Унификация материалов, расчет уровней запасов, подбор систем хранения и подбор тары, используемой на складах и в производстве | Сокращение количества артикулов на складе, снижение уровней запасов, снижение потерь времени на поиск необходимых комплектующих Высвобождение денежных средств из замороженных материальных запасов Снижение затрат на излишние перемещения, обслуживание запасов готовой продукции и незавершенного производства Высвобождение пространства в рабочих зонах |
| Организация системы адресного хранения, идентификации материалов на складах и рабочих местах | Сокращение простоев операторов и оборудования по причине длительного поиска сырья и материалов при обеспечении производства Сокращение времени поиска мест для размещения на складах полуфабрикатов и готовой продукции Сокращение простоев транспорта клиентов в процессе комплектовки и отгрузки заказов |
| Оптимизация расстояний между операциями и оборудованием, сокращение дистанций перемещения, подбор средств транспортировки | Сокращение потерь времени на перемещения между рабочими местами и операциями, сокращение простоев |
| Расчет оптимального количества и подбор транспорта для обеспечения производства и перемещения полуфабрикатов между операциями | Своевременное обеспечение производства необходимыми сырьем и материалами, высвобождение средств транспортировки для выполнения технологических операций |
Примеры реализованных решений
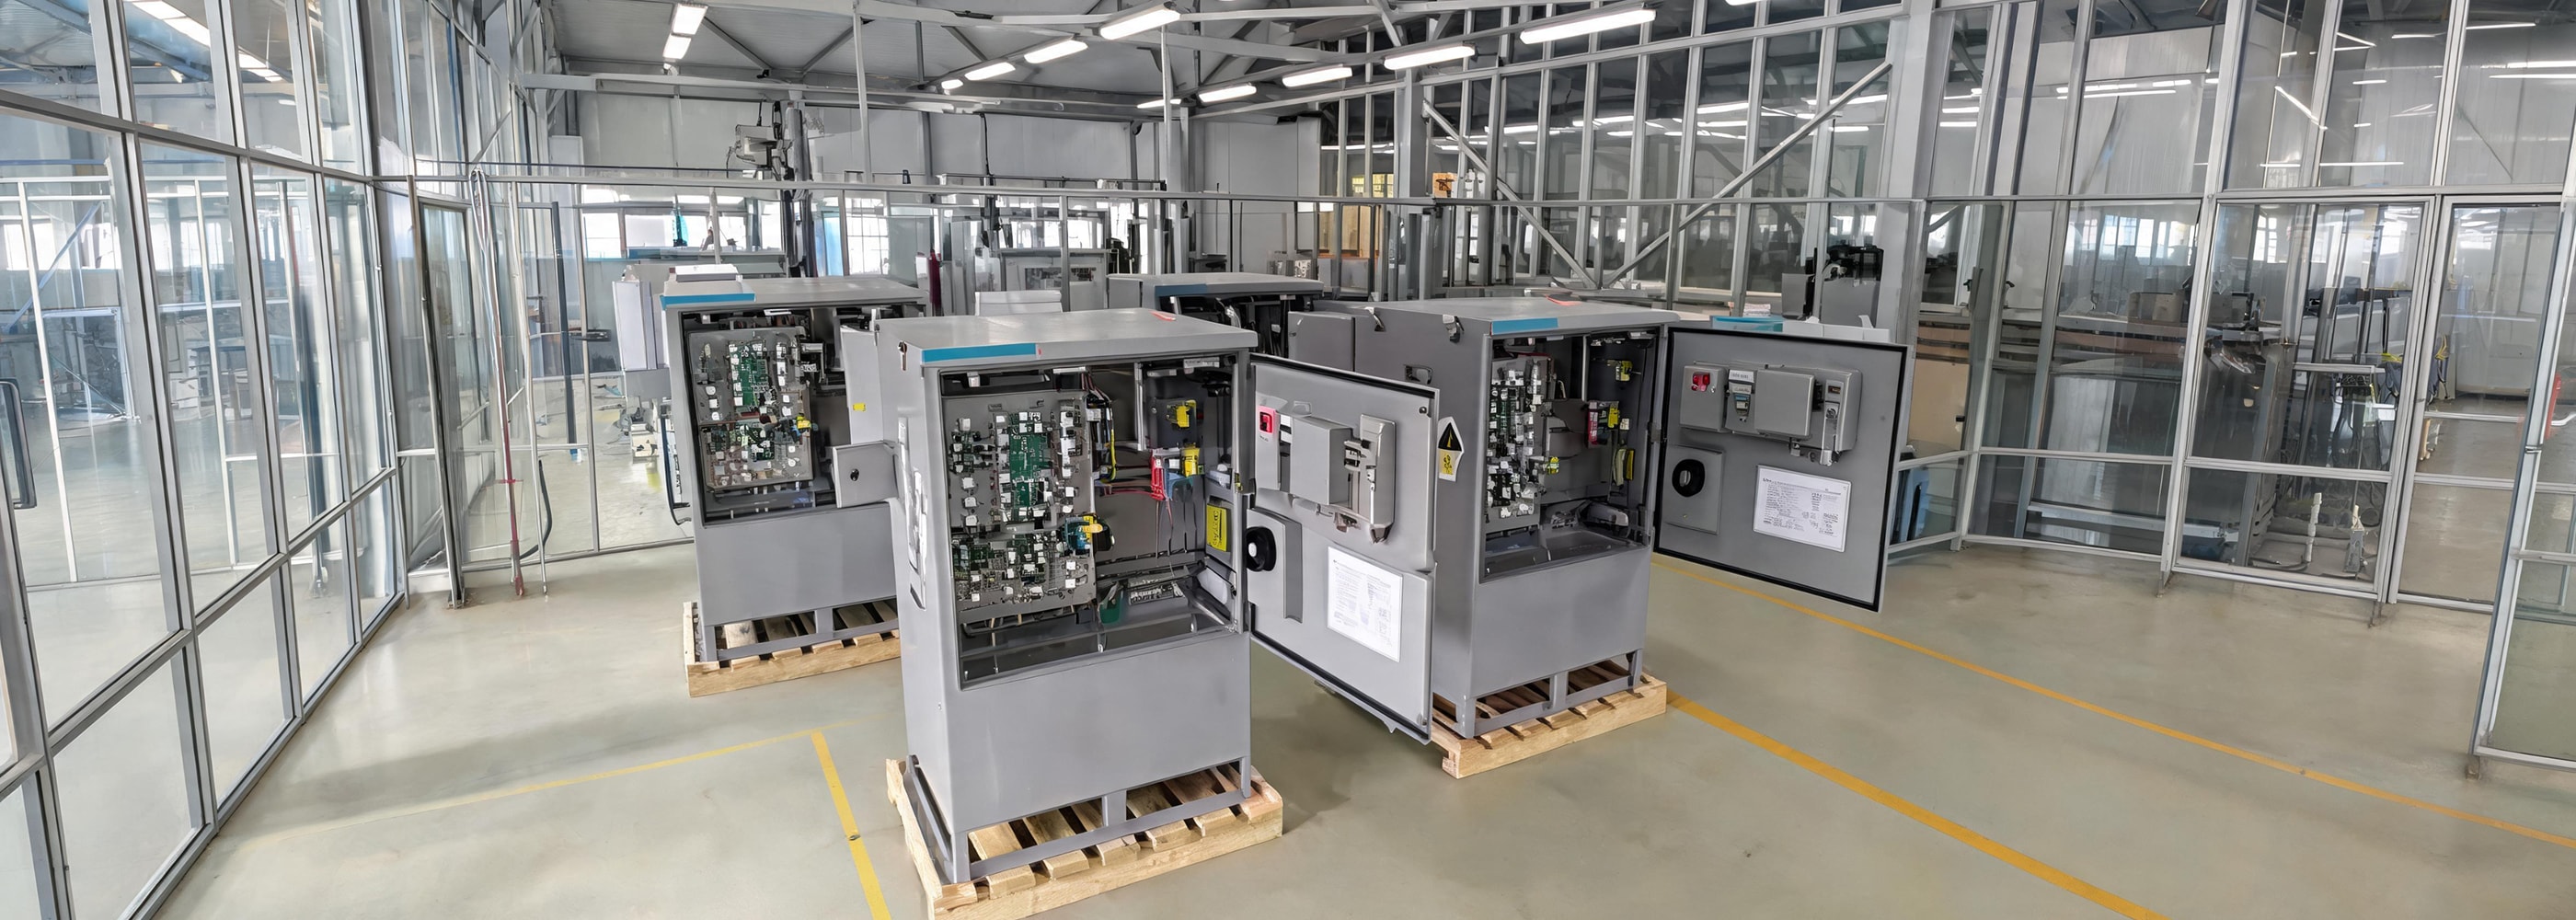
Пример 1 Повышение эффективности сборки распределительных шкафов на ООО НТЦ «Приводная техника».
Для сокращения простоев производства, связанных с потерями времени операторов на поиск необходимых материалов и инструментов на складах, на обеспечение рабочих мест в размере до 70% рабочего времени:
- на предприятии функции поиска и обеспечения материалами и инструментами была передана в службу логистики;
- разработали информационный стенд с графиками обеспечения и текущими планами выполнения работ;
- провели анализ и разработали новые стандартные процедуры выполнения работ.
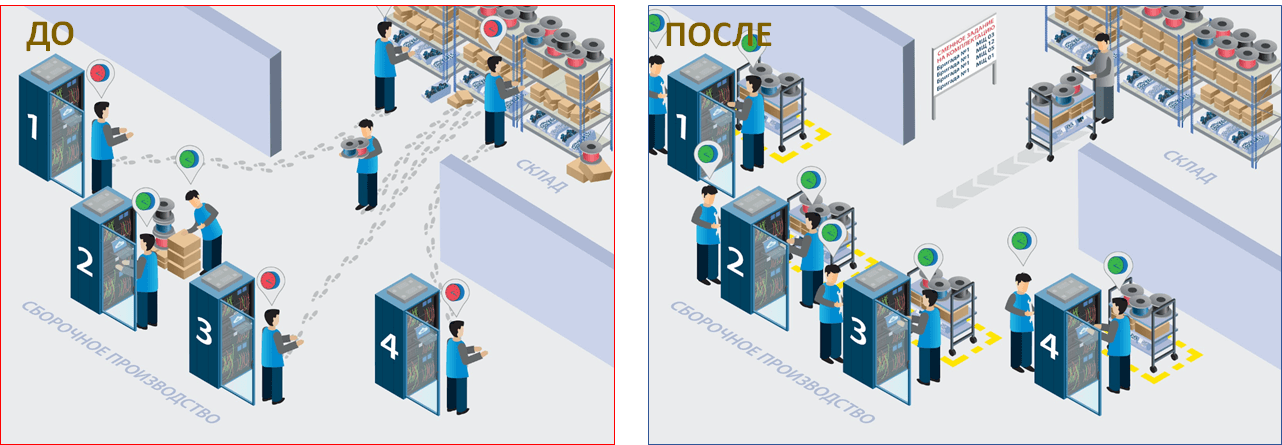
Результат:
- Производительность участка сборки распределительных шкафов увеличена с 2 до 2,8 единиц продукции в месяц на одного оператора, без увеличения количества работников.
- Сокращено время протекания процесс сборки шкафа с 12 до 5,5 дней, на 54%
Выявить и устранить проблемы позволило применение инструментов: «Производственный анализ», «Диаграмма спагетти»
Пример 2. Снижение запасов комплектующих на участке сборки на АО «ЧЭАЗ»
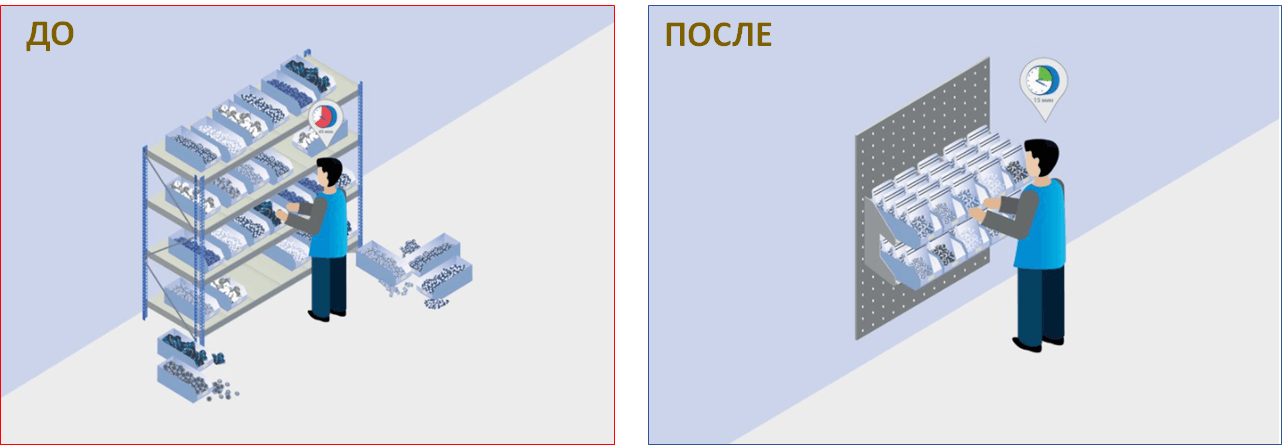
Для сокращения потерь времени операторов сборки на поиск необходимых комплектующих на складе и увеличенного времени идентификации подобных комплектующих в процессе сборки для избегания ошибок и изготовления брака в количестве до 20% рабочего времени:
- Провели инвентаризацию номенклатуры изделий с целью ее унификации и сокращения;
- Разработали и изготовили стеллажи, адаптированные под новую номенклатуру;
- Провели адаптацию типов тары, используемой в производстве с учетом измененной номенклатуры.
Результат:
- Сокращение запасов на участке сборки с 3100 до 350 комплектов присоединения, на 89%
- Высвобождение до 1,5 часа, 18,7% рабочего времени для выполнения дополнительных функций сборки
Выявить и устранить проблемы позволило применение инструментов: «Производственный анализ», «Управление запасами», «Диаграмма спагетти», «Адресное хранение»
Пример 3. Сокращение незавершенного производства низковольтных комплектных устройств на АО «ЧЭАЗ»
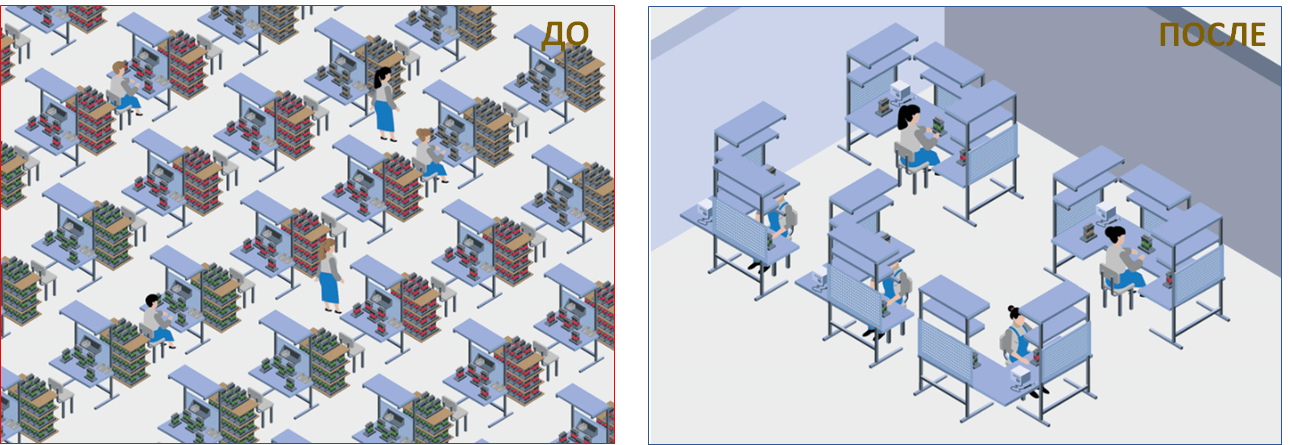
Для сокращения времени изготовления партий продукции, для высвобождения оборотных средств на приобретение материалов для новых заказов, для сокращения потерь времени операторами на поиск необходимых материалов и обеспечение рабочих мест комплектующими:
- Провели модернизацию рабочих мест, вместо 32х узкоспециализированных рабочих мест производственного потока создали линию из 5 универсальных сборочных постов для выпуска семейства продукции, состоящего из 7 различных модификаций;
- Сократили размер минимальной изготовления и передачи между рабочими местами партии изделий с 50 до 1 единицы;
- Организовали обеспечение рабочих мест силами службы логистики;
Результат:
- Сокращение запасов незавершенного производства на участке сборки с 6370 до 3758 единиц изделия, на 41%
- Высвобождение с 72 до 18кв.м занимаемой производственной площади
- Сокращено время изготовления партии продукции с 16 до 6,7 рабочих смен.
Выявить и устранить проблемы позволило применение инструментов: «Производственный анализ», , «Управление запасами», «Диаграмма спагетти», «Адресное хранение».
Пример 4. Повышение эффективности участка заготовки металлопроката на ООО «ОЗЭУ»
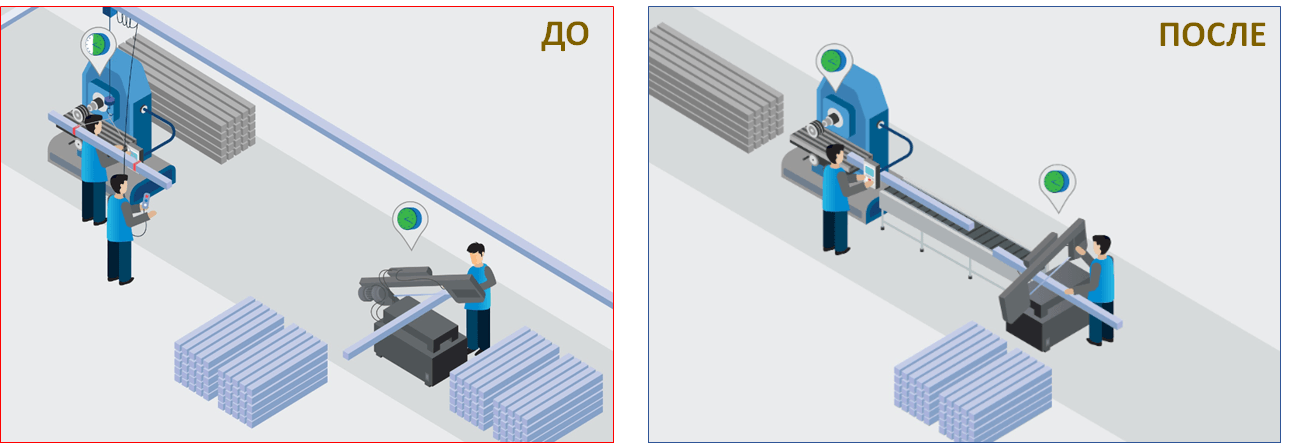
Для организации бесперебойного обеспечения основного производства заготовками из металлопроката, сокращения потерям времени операторов на поиск и подбор необходимых материалов, ожидание и излишних перемещений материалов при помощи кран-балки, высвобождения денежных средств и сокращения запасов незавершенного производства:
- Установили заготовительное и зачистное оборудование в одну технологическую линию;
- Провели инвентаризацию, очистку производственных площадей от неиспользуемых материалов, определили места хранения, внедрили систему адресного хранения;
- Установили рольганг в качестве средства перемещения между рабочими местами, вместо кран-балки.
Результат:
Повышение выработки с 0,33 до 0,5 комплектов в смену на оператора, на 52% и увеличить выработку на 10%.
Выявить и устранить проблемы позволило применение инструментов: «Производственный анализ», «Диаграмма спагетти», «Адресное хранение».
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для логистических процессов при производстве электрической распределительной и регулирующей аппаратуры
Полный перечень материалов
Чек-лист - Оценка готовности к ТР
Приложение 3 Ведомость материалов
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП