Типовые решения для процесса сборки электрической распределительной и регулирующей аппаратуры
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Для предприятий производственного сектора
Обрабатывающая промышленность
3 месяца
Не требуются
Описание
Основные цели внедрения
Сборочные процессы при производстве распределительной и регулирующей аппаратуры являются основными и наиболее сложными с точки зрения оптимизации. Сложность процессов заключается в значительном разнообразии продукции, большого количества опций, продукция представляет собой целые семейства и при этом каждое изделие может быть уникально и изготовлено на заказ.
Использование технологии сборки продукции от начала и до конца на одном рабочем месте, зависимость длительности и качества выполняемых работ от квалификации и опыта операторов, появление новых и различия в существующих вариантах продукции, использование различных технологий и множество этапов изготовления комплектующих, подсборок, приводят к тому, что трудоемкость операций, длительность циклов изменяются, процессы разбалансируются из-за чего возникают простои оборудования и персонала и как результат низкая производительность труда.
Анализ выполняемых работ, исключение излишней обработки, перемещений и ожиданий, выстраивание сбалансированного производственного потока, выравнивание загрузки операторов и оборудования, позволяют исключить простои, повысить производительность, снизить запасы незавершенного производства и сократить длительность процесса изготовления продукции.
| Проблема | Причина |
|---|---|
| Срывы сроков плановой отгрузки, невозможность увеличить производительность в ответ на потребности рынка | Наличие в процессе потерь времени на ожидание работников выполнения на соседних рабочих местах, на поиск и транспортировку материалов, полуфабрикатов, подсборок создает необходимость ограничивать плановый объем производства, увеличивать запасы полуфабрикатов и продукции |
| Решение | Целевой результат |
|---|---|
| Выравнивание загрузки, производительности участков, оборудования и операторов на всем протяжении процесса производства | Исключение простоев оборудования и операторов, увеличение производительности всего производственного потока |
| Сокращение расстояния между рабочими местами, исключение излишней обработки и перемещений материалов, полуфабрикатов операторов в процессе производства | Повышение выработки операторов |
Пример реализованного решения
ПРИМЕР 1. ПАО "Завод Атлант" Повышение производительности участка сборки изделия «Соединитель-2»
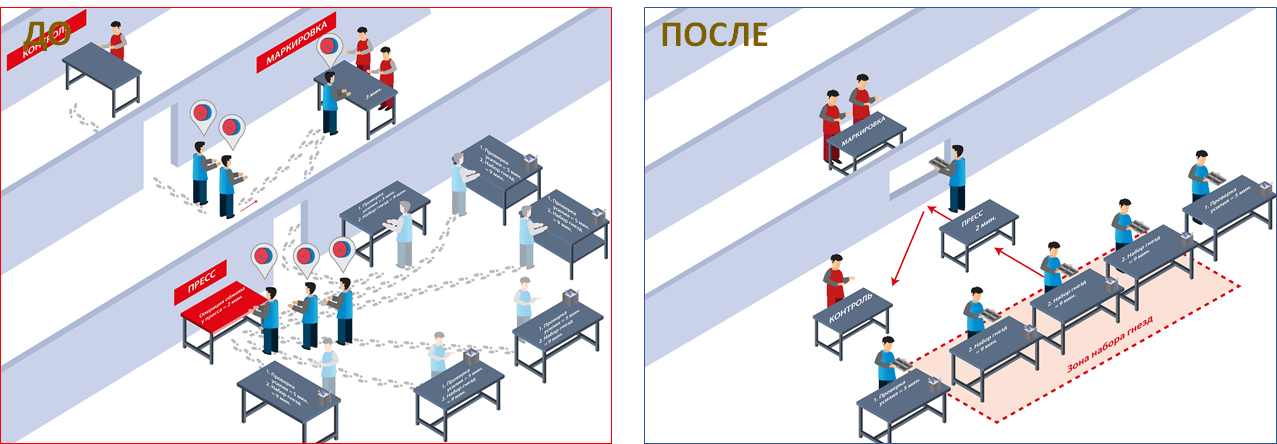
Для сокращения потерь рабочего времени операторов, выраженных в виде частых перемещений к оборудованию, используемому всеми операторами по очереди и назад к рабочему месту при выполнении работ и простоев в высвобождения оборудования, занятого другими операторами:
- Изменили организацию сборки изделий, вместо индивидуальной сборки операторами на отдельных постах, применили принцип поточной сборки.
- Операции и технологическое оборудование расставили с минимальными расстояниями друг от друга, оборудование и контрольные операции, ранее находящиеся на других участках, встроили в производственный поток.
- Для снижения колебаний времени изготовления элементов и сборочных операций сотрудниками с различным опытом и квалификацией, технологический процесс разделили на несколько операций, равномерно распределенных между операторами на специально организованных и оборудованных рабочих местах.
Результат:
- Повышение производительности участка фасовки с 10 до 20 изделий в час, на 100%;
- Сокращена длительность процесса изготовления продукции (время протекания процесса) с 35,75 до 19,51 минут, на 45%;
- Сокращено количество запасов в производственном процессе с 1200 до 200 единиц изделий, на 84%
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Производственный анализ, Выравнивание производства
ПРИМЕР 2. ООО "СТЭП". Повышение производительности изготовления блочных комплектных трансформаторных подстанций.
Для сокращения потерь рабочего времени операторов, выраженных в ожидании изготовления и поставки элементов, изготавливаемых на участке металлоизделий (металлических каркасов, панелей и т.д.), потерь времени операторов на излишние перемещения в поисках материалов, документации, необходимой для исполнения производственных заказов (изготовление элементов шинопроводов) реализованы мероприятия:
- Разработали систему сменно-суточного планирования производства, контроль исполнения производственных заказов участка металлоизделий.
- Провели перебалансировку и перераспределение операций, выполняемых операторами на участке металлоизделий, разработали и ввели в действие регламент работы операторов вырубки и гибки.
- Организовали автоматизированную (компьютерную) библиотеку документации.
- Провели сортировку, организовали систему хранения и учета комплектующих.
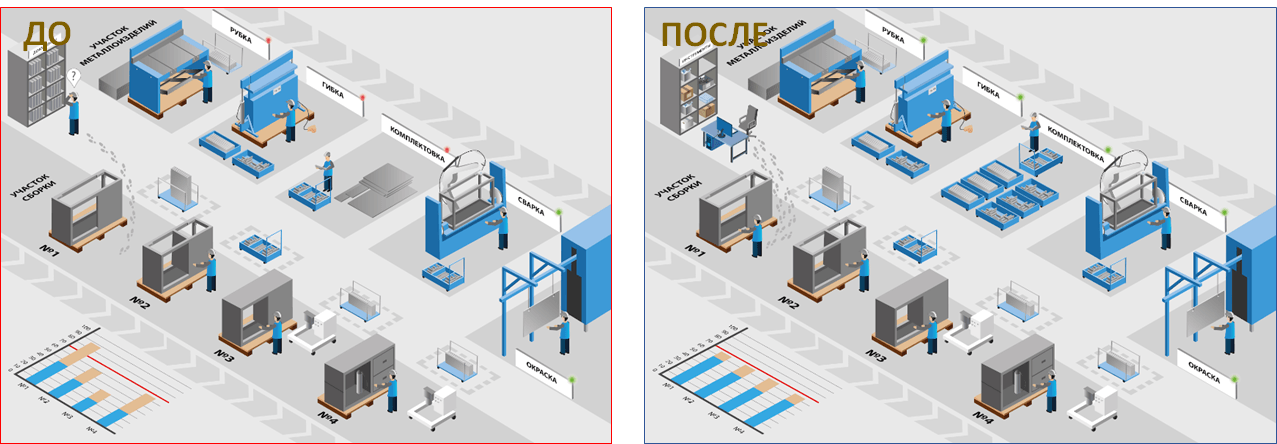
Результат:
- Повышение выработки с 0,9 до 1,2 БКТП в сутки, на 33%;
- Сокращена длительность процесса изготовления БКТП (время протекания процесса) с 14 до 9 дней, на 36%;
- Сокращено количество запасов в производственном процессе в денежном эквиваленте с 27 до 15,4 млн. рублей, на 4
Выявить и устранить проблемы позволило применение инструментов: Стандартизированная работа, Выравнивание производства
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для процесса сборки электрической распределительной и регулирующей аппаратуры
Полный перечень материалов
Приложение № 1, 2
Приложение №3
Приложение №4
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП